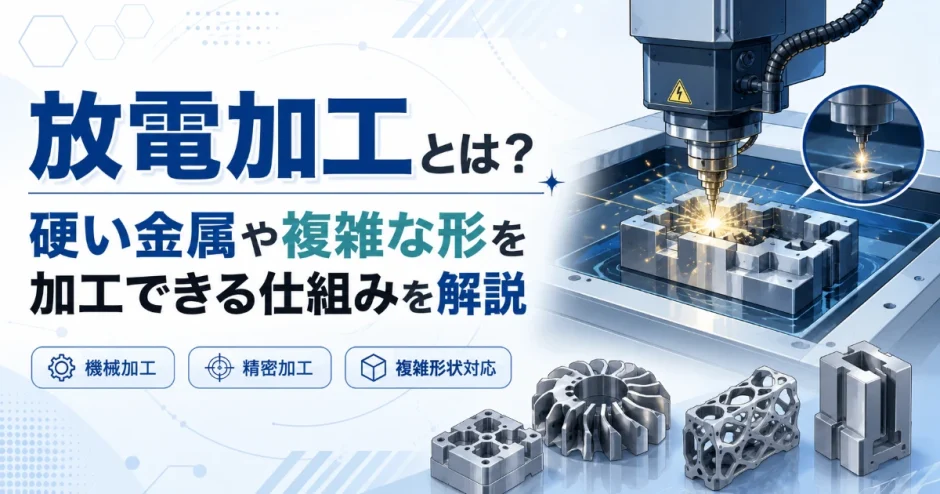

金型やタービン部品のような、硬くて複雑な形状の金属部品がどうやって作られているのか、疑問に思ったことはないでしょうか。切削工具では歯が立たないような硬い材料や、刃物が入り込めない細かい形状を加工する方法のひとつが「放電加工」です。火花を散らしながら金属を少しずつ削り取っていく様子は、切削加工とはまったく違う独特の光景です。
「刃物を使わずにどうやって金属を削るのか」と、初めて聞くと不思議に思うかもしれません。放電加工は、電気の力を利用して金属を溶かし取る、切削加工とはまったく異なる原理の加工方法です。
放電加工の適用範囲に関するよくある質問
放電加工はどんな金属にも使えるのですか?
放電加工は、電気を通す導電性の材料であれば加工できます。鉄鋼材料や超硬合金はもちろん、アルミニウムや銅などの非鉄金属にも対応可能です。ただし、樹脂やセラミックスなど電気を通さない材料には基本的に使用できません。加工したい材料が導電性を持っているかどうかは、事前に確認しておくべき重要なポイントです。
- 放電加工の意味と基本的な仕組み
- 放電加工が硬い金属や複雑な形状に向いている理由
- 放電加工の主な種類(形彫り放電加工・ワイヤー放電加工)
- 放電加工を扱ううえでの注意点
放電加工とは、電気の放電で金属を溶かして加工する方法のこと
放電加工とは、電極と加工対象の金属の間に電圧をかけ、発生する放電の熱で金属を溶かし、少しずつ除去していく加工方法のことです。英語では「Electrical Discharge Machining」を略して「EDM」と呼ばれ、現場でも「EDM」という略称がよく使われています。
放電加工では、電極と材料を直接接触させず、わずかな隙間(ギャップ)を保ったまま電圧をかけます。このギャップの中で瞬間的に放電(スパーク)が発生し、その熱で材料の表面がごく微量ずつ溶けて除去されていきます。刃物で「削る」のではなく、電気の力で「溶かして取り除く」という点が、切削加工との最大の違いです。この違いを理解することが、放電加工を学ぶうえでの第一歩になります。
放電加工は材料の硬さに関係なく加工できるという特徴がある
放電加工がなぜ、金型づくりや精密部品の製造で重宝されるのか、理由を見ていきましょう。切削加工にはない独自の強みが、こうした分野での需要を支えています。
| 理由 | 内容 |
|---|---|
| 材料の硬さに影響されにくい | 電気を通す金属であれば、硬さに関係なく加工できる |
| 複雑な形状を加工できる | 切削工具が入り込めない細かい溝や、複雑な内部形状も加工可能 |
| 加工時に大きな力がかからない | 電極が材料に接触しないため、薄物や繊細な形状も変形させずに加工できる |
| 熱処理後の硬い材料にも対応できる | 焼入れ後の高硬度な金型材料でも、切削加工のように工具を傷めることなく加工できる |
特に重要なのが、「材料の硬さに関係なく加工できる」という特性です。通常の切削加工では、材料が硬くなるほど工具の摩耗が早まり、加工が難しくなります。しかし放電加工は、材料を溶かして除去する原理のため、焼入れ後の超硬合金のような極めて硬い材料でも、電極さえ正しく設計すれば加工することができます。この特性から、金型製作の現場では欠かせない加工方法のひとつになっています。硬さによる制約から解放されることで、設計の自由度も大きく広がります。
放電加工と切削加工の使い分けに関するよくある質問
放電加工があれば、切削加工は必要なくなるのですか?
そうではありません。放電加工は、切削工具では加工が難しい硬い材料や複雑な形状を得意としますが、一般的に切削加工よりも加工速度が遅いという弱点があります。大きな面積を効率よく削りたい場合は切削加工、細かい溝や硬い材料を精密に仕上げたい場合は放電加工というように、加工内容に応じて使い分けられています。実際の製造現場では、粗い形状は切削加工で作り、仕上げの精密な部分だけを放電加工で仕上げるという組み合わせもよく見られます。
細穴放電加工は微細な穴あけに特化した放電加工の応用技術
放電加工には、上記の2種類のほかに「細穴放電加工」と呼ばれる応用技術もあります。これは、パイプ状の細い電極を高速回転させながら、ドリルでは難しいごく小さな穴を精密に加工する方法です。
冷却穴や潤滑用の油穴のように、直径1mm以下の極めて細い穴を、硬い材料に対してあける必要がある場合に使われます。通常のドリル加工では、細い刃先が折れやすく、硬い材料には対応が難しいことがありますが、細穴放電加工であれば、電極が材料に直接触れないため、こうした制約を受けにくいという利点があります。金型に多数の冷却穴をあける工程などで、この技術が広く活用されています。
電極消耗が原因で起きた精度不良の一例
たとえば、電極の消耗を確認しないまま長時間の加工を続けてしまったケースを考えてみましょう。放電加工では、電極自体も放電のたびにわずかずつ消耗していきます。この消耗量を見込まずに加工を続けると、当初設計した寸法よりも浅く、あるいは形状がわずかに小さく仕上がってしまうことがあります。
特に精密な金型加工では、電極の消耗量をあらかじめ計算に入れて電極を設計したり、加工の途中で電極を交換したりする工夫が欠かせません。「電極も消耗品である」という意識を持ち、定期的に状態を確認する習慣が、狙い通りの精度を実現するために重要です。ベテランの技術者は、加工の進み具合の音や機械の反応からも、電極の状態をある程度読み取ることができるといわれています。
放電加工には形彫り放電加工とワイヤー放電加工の2種類がある
放電加工には、電極の形状や加工方法によって大きく2つの種類があります。それぞれ得意とする形状や用途が異なるため、目的に応じて選ばれています。
| 種類 | 内容 | 主な用途 |
|---|---|---|
| 形彫り放電加工 | 目的の形状を反転させた電極を作り、それを押し当てるように加工する | 金型の凹凸形状、複雑な立体形状の加工 |
| ワイヤー放電加工 | 細いワイヤー電極を走行させながら、材料を糸のこのように切り抜く | 金型の抜き型、精密な輪郭形状の切り抜き |
形彫り放電加工は、加工したい形状とちょうど反対の凹凸を持つ電極(銅やグラファイトなどで作られる)をあらかじめ製作し、それを材料に押し込むようにして形状を転写していく方法です。複雑な立体形状を持つ金型の製作に多く使われます。電極を上下させながら少しずつ材料に近づけていく様子は、印鑑を押すような動きにも似ています。
一方、ワイヤー放電加工は、細いワイヤー電極を上下のガイドで支えながら連続的に走行させ、材料を薄い糸のこで切り抜くように加工する方法です。電極そのものを個別に製作する必要がないため、輪郭形状を精密に切り抜きたい場合に効率的です。ワイヤーは加工が進むにつれて常に新しいものへ送られ続けるため、電極の消耗による精度低下が起きにくいという利点もあります。
電極の材質選びに関するよくある質問
形彫り放電加工の電極には、どんな材料が使われるのですか?
銅やグラファイト(黒鉛)が代表的な電極材料です。銅は加工精度が出しやすく、グラファイトは加工速度が速く電極自体の加工もしやすいという特徴があります。どちらを選ぶかは、求める精度や加工したい形状の複雑さ、コストなどを踏まえて判断されます。判断に迷う場合は、自己判断せず先輩や工程担当者に確認しましょう。電極の製作自体にも手間がかかるため、量産する部品では電極の使い回しや管理方法も考慮する必要があります。
放電加工では加工速度と変質層への配慮が欠かせない
放電加工を行ううえで、知っておきたい特有の注意点がいくつかあります。切削加工とは異なる視点での管理が求められる点も多くあります。
- 加工速度:切削加工と比べて加工に時間がかかるため、工程全体の計画が重要になる
- 変質層:放電の熱によって、加工面のごく表層に組織が変化した層ができることがある
- 電極の消耗:加工中に電極自体もわずかに消耗するため、精度への影響を考慮する必要がある
- 加工液の管理:加工液の汚れや劣化は、加工の安定性や仕上がりに影響する
特に注意したいのが「変質層」です。放電加工では、放電の熱によって加工面のごく表層が瞬間的に溶けて再凝固するため、母材とは組織が異なる薄い層ができることがあります。この変質層は、部品の疲労強度に影響を与えることがあるため、精密な機械部品では、変質層を除去するための追加工程が必要になる場合があります。変質層の厚みは加工条件によって変わるため、仕上げ加工の条件を弱めに設定することで、変質層自体を薄く抑える工夫も行われています。
変質層に関するよくある質問
変質層はどのように除去するのですか?
研磨や化学的な除去処理など、部品の用途に応じた方法が選ばれます。すべての部品で変質層の除去が必要というわけではなく、求められる強度や用途によって、除去が必要かどうかが図面や仕様書で指定されます。指定がない場合や判断に迷う場合は、自己判断せず設計担当者や品質管理部門に確認しましょう。特に繰り返し荷重がかかる部品では、変質層の有無が耐久性に大きく関わることがあるため、慎重な確認が求められます。
未経験者が放電加工を任されたときに気をつけたいこと
初めて放電加工を任されると、目に見えない放電現象を扱うことに戸惑うことが多いはずです。基本を一つずつ確認しながら進めることで、少しずつ機械の挙動を理解できるようになります。
- 加工条件(電流・電圧・加工時間など)を自己判断で変更しない
- 電極の状態(消耗・変形)を作業前後で確認する
- 加工液の汚れ・量を定期的に確認する
- 変質層の除去が必要な部品かどうか、図面や指示書で確認する
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 加工条件を確認せずに機械を動かし始める | 材料・電極・求める精度に応じた条件を確認してから始める |
| 電極の消耗を気にせず加工を続ける | 電極の状態を定期的に確認し、必要に応じて交換・調整する |
| 加工液の管理を後回しにする | 加工液の汚れや量を定期的にチェックし、安定した加工環境を保つ |
| 変質層の除去要否を確認せず出荷する | 図面や仕様書を確認し、必要に応じて除去工程を追加する |
放電加工は、切削加工とはまったく異なる原理で動く機械であり、最初は戸惑うことも多いはずです。しかし、「電気の力で溶かして取り除く」という基本原理さえ理解できれば、条件設定の意味も少しずつつかめるようになります。目に見えない放電現象を相手にする加工だからこそ、機械が示す数値やデータを丁寧に読み取る姿勢が大切になります。
まとめ
- 放電加工とは、電極と材料の間の放電熱で金属を溶かして除去する加工方法のこと
- 材料の硬さに関係なく加工できるため、焼入れ後の金型材料などにも対応できる
- 形彫り放電加工とワイヤー放電加工の2種類があり、目的に応じて使い分けられる
- 細穴放電加工により、ドリルでは難しい微細な穴あけにも対応できる
- 切削加工より加工速度は遅いが、複雑な形状や硬い材料の加工を得意とする
- 放電の熱による変質層は、部品の用途によって除去が必要になることがある
- 加工条件・電極の状態・加工液の管理を丁寧に行うことが、安定した加工品質につながる
放電加工は、切削加工では対応できない硬い材料や複雑な形状を実現する、金型づくりや精密部品加工に欠かせない技術です。電気の力で金属を溶かすという独特の原理を理解し、条件管理を丁寧に行う姿勢が、高精度な加工につながります。目に見えない現象を扱う分、データや経験の積み重ねがそのまま技術力に直結する、奥の深い加工方法だといえます。
機械加工の基礎知識をもっと知りたい方は、円筒研削とは?やS45Cとは?もあわせてご覧ください。