
穴の直径が図面通りに仕上がっているかを、いちいちマイクロメーターやシリンダーゲージで測るのは手間がかかります。そこで量産現場で活躍するのが「栓ゲージ」です。合格・不合格をすばやく判定できる、検査の効率化に欠かせない専用工具です。単純な形状でありながら、その裏には確かな理論が息づいています。
「ただの丸い棒に見えるけれど、どうやって正確に寸法を判定するのか」と、疑問に思う人も多いはずです。この記事では、栓ゲージとは何か・どのような仕組みで検査するのか・使用時にどんな点に注意すべきかを、未経験者にもわかるように丁寧に解説します。
- 栓ゲージの基本的な意味と役割
- 栓ゲージが合否を判定する仕組み
- 栓ゲージの種類と使い分け
- 栓ゲージを使うときに確認したい重要なポイント
- ゲージ自体に定められた精度等級の考え方
栓ゲージとは、穴径の合否を確実に短時間で判定する検査工具のこと
機械加工の基礎知識として、まず理解しておきたい検査工具のひとつが「栓ゲージ」です。
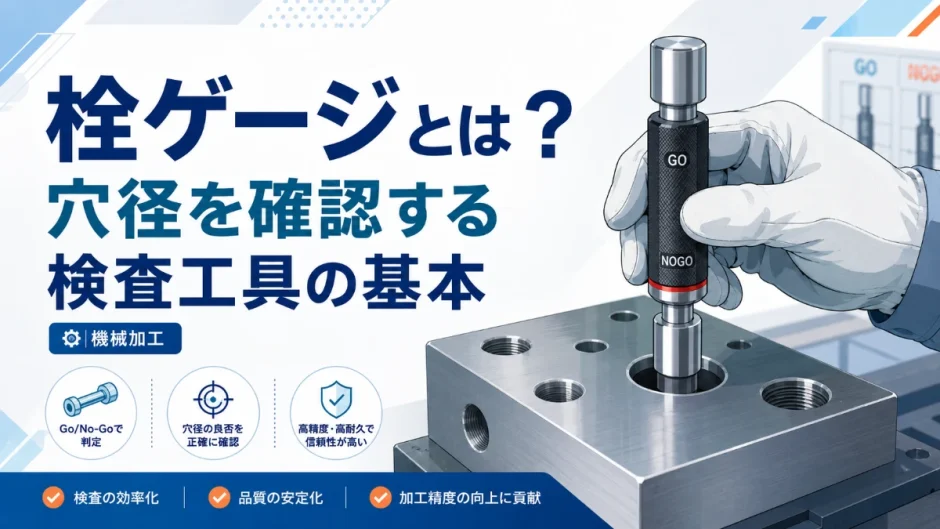
栓ゲージとは、加工した穴の直径が、公差の範囲内に収まっているかどうかを、実際に差し込むことで判定する専用の検査工具のことです。「プラグゲージ」とも呼ばれ、数値を読み取るのではなく、入るか入らないかで合否を判断するという点が最大の特徴です。
この考え方は「限界ゲージ」と呼ばれる方式に基づいています。公差の上限・下限という2つの境界(限界)を基準に、その範囲内に収まっているかだけを効率よく確認するという、量産現場向けに最適化された検査方法です。数値そのものを追い求めるのではなく、範囲内かどうかだけを見極めるという発想が、検査時間を大幅に短縮してくれます。
栓ゲージにはJIS規格に基づいた確かな等級と許容差が定められている
栓ゲージは、単に「入る・入らない」を確認する道具でありながら、その内部には厳密な規格が存在しています。
栓ゲージ自体の寸法にも、製造上の許容差(誤差の許容範囲)が定められており、これは「ゲージ等級」として区分されています。より高精度なゲージほど、検査対象の穴に対して確実に厳しい判定を下すことができます。
| ゲージ等級 | 特徴 | 主な用途 |
|---|---|---|
| 0級・1級 | 非常に高精度で、許容差が極めて小さい | マスターゲージ(基準器)、精密検査 |
| 2級 | 一般的な工業製品の検査に広く使われる標準等級 | 通常の量産部品の検査 |
| 3級 | 比較的緩やかな精度で、扱いやすい | 要求精度がそれほど高くない部品の検査 |
実際の現場では、検査対象の部品に求められる公差の厳しさに応じて、適切な等級のゲージを選定することが基本です。むやみに高精度なゲージを使えばよいというわけではなく、用途に見合った等級を選ぶことがコストと精度のバランスを取るうえで重要になります。過剰な精度のゲージはコストがかさむだけでなく、逆に使い勝手が損なわれることもあるため、適材適所の考え方が求められます。
ゲージの選定について現場で確実かつ丁寧に押さえておきたいよくある質問
どの等級のゲージを選べばよいか、判断に迷った場合はどうすればよいですか?
基本的には、検査したい部品の公差の厳しさに応じて選定します。一般的な機械部品であれば2級が標準的な選択肢になりますが、公差が特に厳しい精密部品では1級以上が求められることもあります。自己判断が難しい場合は、品質管理部門や検査基準書を確認し、指定された等級のゲージを使用することが基本です。ゲージの選定を誤ると、検査結果そのものの信頼性が損なわれてしまいます。判断に迷ったときこそ、独断で進めずに関係者へ相談する姿勢が求められます。
栓ゲージは通り側と止り側という確かな2本一組で穴径の合否を判定する
栓ゲージの仕組みを正しく理解するうえで欠かせないのが、「通り側」と「止り側」という2種類の存在です。
| 種類 | 直径の設定 | 正常な結果 |
|---|---|---|
| 通り側 | 公差の下限(最小許容寸法) | 穴にスムーズに入る |
| 止り側 | 公差の上限(最大許容寸法) | 穴に入らない、または途中で止まる |
特に重要なのが、「通り側と止り側の両方を確認する」という手順です。通り側が入り、かつ止り側が入らない(あるいは止まる)という2つの条件が揃って初めて、その穴が公差の範囲内に収まっている、つまり合格と判定されます。どちらか一方だけでは、正確な合否判定はできません。片方だけの確認で済ませてしまうのは、検査における最も基本的な見落としのひとつです。
この仕組みにより、作業者は複雑な数値計算をすることなく、2回の動作だけで穴径の合否をすばやく確認できるのです。量産部品の全数検査など、スピードが求められる場面で特に威力を発揮します。
栓ゲージとマイクロメーターの具体的な使い分けに関するよくある質問
栓ゲージがあれば、マイクロメーターやシリンダーゲージはもう不要になるのですか?
目的が異なるため、どちらも必要とされています。栓ゲージは、公差内に収まっているかどうかを短時間で判定する「合否判定」に優れていますが、実際の数値(穴が何ミリなのか)はわかりません。一方マイクロメーターやシリンダーゲージは、正確な数値を測定できるため、加工条件の微調整や、不具合の原因を詳しく分析したい場合に使われます。量産検査には栓ゲージ、原因調査や精密な測定には測定器、というように使い分けるのが一般的です。この役割分担を理解しておくことが、効率的な品質管理を実現する鍵になります。
栓ゲージにはストレート型や段付き型といった複数の実用的な種類がある
栓ゲージには、検査する穴の形状や用途に応じて、いくつかの種類が存在します。
| 種類 | 特徴 | 主な用途 |
|---|---|---|
| 棒形栓ゲージ | 通り側・止り側が一本の棒の両端に付いた、最も一般的な形状 | 比較的小径の穴の検査 |
| 段付き栓ゲージ | 通り側と止り側が段差になって一体化した形状 | 大径の穴や、片手での検査を効率化したい場合 |
| ねじ用栓ゲージ | めねじのピッチや有効径を検査する専用形状 | タップ加工後のねじ穴の検査 |
最も広く使われているのが棒形栓ゲージです。片方の端が通り側、もう片方が止り側になっており、ひとつの工具で両方の検査を行えるという利便性があります。一方、ねじ用栓ゲージは、タップ加工後のめねじが正しい寸法に仕上がっているかを確認するために使われ、ねじピッチの管理と密接に関わっています。ねじの検査は円筒穴とは異なる特有の難しさがあり、専用のゲージが不可欠な理由もそこにあります。
栓ゲージの摩耗について現場で確実に押さえておきたいよくある質問
栓ゲージ自体も使っているうちにわずかに摩耗して、精度が狂うことはないのですか?
その通りで、栓ゲージも消耗品としての確かな側面を持っています。特に通り側は、穴に何度も出し入れされるため摩耗が進みやすく、定期的な校正(キャリブレーション)や交換が必要です。多くの現場では、使用頻度や重要度に応じた校正周期を定め、専門機関による検査を通じて精度を維持しています。ゲージ自体が狂っていては、正しい検査ができなくなってしまうため、この管理は非常に重要な工程です。検査工具そのものの信頼性を保つことが、製品全体の品質保証の土台になっているといえます。
栓ゲージは無理に押し込まず正しく丁寧かつ確実な姿勢で使うことが重要
栓ゲージを正しく使ううえで、知っておきたい注意点がいくつかあります。単純な工具に見えて、正しい使い方が求められます。
- 無理な力を加えない:止り側を力任せに押し込むと、誤った合格判定をしてしまう
- まっすぐ挿入する:斜めに挿入すると正確な判定ができない
- 清掃してから使用する:穴やゲージに切りくずが付着していると誤判定の原因になる
- 温度管理:加工直後の熱い穴を測ると、実際の寸法とずれることがある
- 定期的な校正:ゲージ自体の摩耗を放置せず、決められた周期で確認する
特に注意したいのが「無理な力を加えない」ことです。止り側が本来入らないはずの穴に対し、力任せに押し込んでしまうと、実際には公差を外れているのに「入った」という誤った結果になってしまいます。栓ゲージは自重や軽い力でスムーズに動く範囲で判定するのが基本であり、この感覚を身につけることが正確な検査の第一歩になります。熟練した検査員ほど、力の入れ具合を意識的に抑える習慣が身についているものです。
力任せの検査が原因で実際の現場で起きた重大なトラブルの一例
たとえば、検査を急ぐあまり、止り側のゲージを無理に押し込んで「入った」と判断し、その穴を合格として扱ってしまったケースを考えてみましょう。実際には公差を超えて大きく加工されていた穴が、そのまま次工程や出荷に進んでしまい、後工程で組み付け不良が発覚することがあります。検査という最後の砦を通過してしまった不良品は、発見が遅れるほど手戻りの規模も大きくなってしまいます。
このようなトラブルは、検査員の主観的な力加減に頼ってしまうことが原因で発生します。「栓ゲージは、力を入れずに自然に判定する道具である」という基本を徹底し、正しい使い方を組織全体で共有することが、こうした見逃しを防ぐために欠かせません。一人の思い込みが、組織全体の品質リスクにつながりかねないという意識を持つことが大切です。
未経験者が栓ゲージを扱ううえで確実かつ丁寧に気をつけたいこと
初めて栓ゲージを扱うと、通り側と止り側の判定基準に戸惑うことが多いはずです。基本を一つずつ丁寧かつ確実に確認していきましょう。
- 通り側と止り側、両方を必ず確認する
- 無理な力を加えず、自然な挿入で判定する
- 使用前に穴とゲージの清掃を行う
- ゲージの校正記録を確認し、有効期限内であることを確かめる
- 検査対象に合った等級のゲージを使用しているか確認する
- 判断に迷う場合は、自己判断せず先輩や検査担当者に確認する
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 止り側を力任せに押し込んで合格にする | 自然な力での挿入結果のみを判定基準にする |
| 片方(通り側のみ)だけで判定する | 通り側・止り側の両方を確認して初めて合否を判断する |
| ゲージの校正期限を確認せず使用する | 校正記録を確認し、有効なゲージであることを確かめる |
| 公差の厳しさを考慮せずゲージ等級を選ぶ | 検査対象に見合った適切な等級のゲージを選定する |
栓ゲージは、シンプルな見た目でありながら、品質を守るための確かな理論に基づいた検査工具です。基本を丁寧に押さえる姿勢が、確かな検査品質につながります。数値を測らずに合否を判定するという発想の転換こそが、限られた時間の中で高い品質を維持する現場の知恵だといえます。
まとめ
最後に、栓ゲージについて確かに丁寧に押さえておきたい要点を整理しておきましょう。
- 栓ゲージとは、穴径の合否を短時間で判定する検査工具のこと
- 数値を測るのではなく、限界ゲージの考え方で合否を判定する
- 通り側(入る)と止り側(入らない)の両方を確認して合否を判断する
- ゲージ自体にも0級から3級までの精度等級が定められている
- 棒形・段付き・ねじ用など、用途に応じた種類が存在する
- 力任せに検査すると、誤った合格判定につながる危険性がある
- ゲージ自体も消耗品であり、定期的な校正・管理が欠かせない
栓ゲージは、量産現場の検査効率と品質を同時に支える、地味ながらも欠かせない工具です。正しい仕組みと使い方を理解し、丁寧な検査を積み重ねる姿勢が、確かなものづくりの技術につながっていくはずです。一本のシンプルな棒に込められた合否判定の理論は、機械加工の世界における確かな知恵の結晶だといえるでしょう。数字を追わずに品質を守るという発想の転換に、多くの学びが詰まっています。
機械加工の基礎知識をもっと知りたい方は、リングゲージとは?やねじピッチとは?もあわせてご覧ください。