
「溶接の求人票や資格の案内で『下向き』や『立向き』といった言葉を見るが、それぞれ何が違うのだろうか」
「上向き溶接が一番難しいと聞いたことがあるけれど、未経験の自分にも習得できるのだろうか」
と、疑問に思っていませんか。
溶接とは、単に金属に熱を加えてくっつけるだけの単純作業ではありません。
現場では、足元にある鉄板だけでなく、壁のようにそそり立つ鉄骨や、頭上を通るパイプなど、あらゆる方向に向かって溶接を行う必要があります。
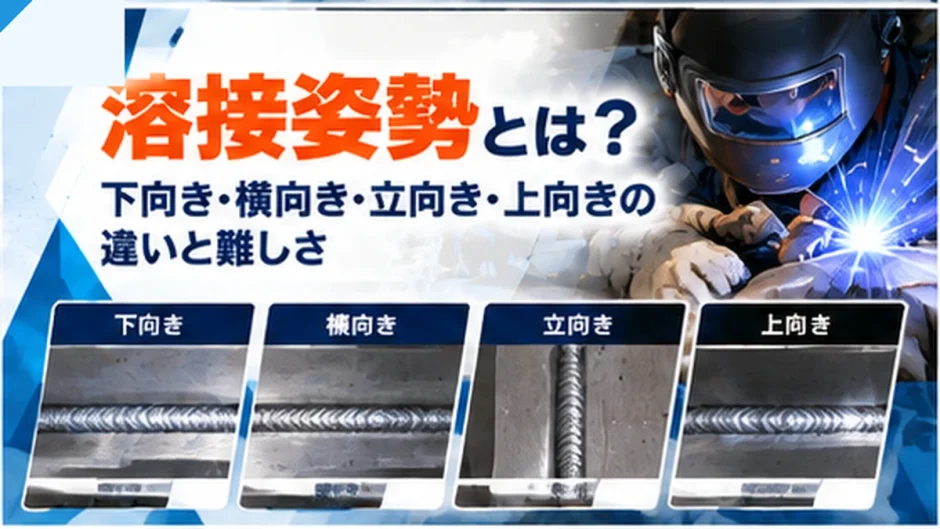
この「溶接する場所の角度(重力の向き)」に応じた技術のことを『溶接姿勢(ようせつしせい)』と呼びます。
溶接姿勢には大きく分けて「下向き(F)」「横向き(H)」「立向き(V)」「上向き(O)」の4種類があり、それぞれで難易度や求められるテクニックが天と地ほど異なります。
これを理解せずに「溶接なんてどれも同じだろう」と甘く見ていると、現場でドロドロに溶けた数千度の金属(溶融池)が頭上から降ってきて大やけどを負ったり、資格試験で全く歯が立たずに不合格になったりすることになります。
この記事では、未経験から溶接のプロを目指す方に向けて、4つの溶接姿勢の決定的な違いから、それぞれの難しさと攻略のコツ、そしてJIS溶接技能者資格との関係まで徹底解説します。
溶接姿勢の奥深さを理解し、どんな現場でも通用する「本物の職人」への第一歩を踏み出しましょう。
- 溶接姿勢(F・H・V・O)が現場の作業難易度を決定づける理由
- 最も基本であり、すべての基礎となる「下向き溶接(F)」の特徴
- 重力で金属が垂れてしまう「横向き(H)」「立向き(V)」の攻略法
- 最高難易度であり、火傷のリスクと隣り合わせの「上向き溶接(O)」の実態
- JIS溶接技能者資格における、姿勢ごとの受験条件とステップアップの仕組み
- パイプをぐるりと一周溶接する「全姿勢」が最強のスキルと呼ばれる理由
溶接姿勢とは何か?現場で求められる4つの基本的な角度と重力との戦い
溶接の訓練を始めると、必ず最初にぶつかる壁が「重力」です。
溶接とは、金属を数千度の熱でドロドロの液体(溶融池:ようゆうち)にして、それを冷やし固めて繋ぎ合わせる技術です。
液体である以上、地球の重力には逆らえません。
つまり、「どの角度で金属を溶かすか」によって、液体が下に垂れ落ちようとする力が変わり、それに合わせて溶接のスピードや電流の強さを微調整しなければならないのです。
溶接姿勢が現場の作業難易度と品質を決定づける最大の要因である
工場の作業ブースの中で、机の上に置いた小さな部品を溶接するのであれば、自分が一番やりやすい角度に部品をクルクルと回して溶接することができます。
しかし、実際の建設現場やプラント(巨大工場)ではそうはいきません。
すでに組み上がっている巨大な鉄骨や、地面に固定された太いパイプは、人間の手で動かすことは不可能です。
「対象物が動かせないなら、人間がそれに合わせて体を捻り、潜り込み、どんな無理な姿勢でも完璧な溶接をしなければならない」
これが現場の掟です。
そのため、自分が得意な姿勢だけでなく、すべての姿勢をマスターしていなければ、現場では「使えない職人」という烙印を押されてしまいます。
JIS規格で定められた4つの基本姿勢(F・H・V・O)のアルファベットの意味
日本の工業規格である「JIS(日本産業規格)」では、溶接の姿勢を英語の頭文字をとって明確に4種類に分類しています。
求人票や資格試験の案内でよく見かけるアルファベットは、この姿勢を表しています。
| 姿勢の記号 | 日本語名 | 状態と重力の関係 |
|---|---|---|
| F(Flat) | 下向き | 足元にある金属を見下ろして溶接する。重力が味方をする基本中の基本。 |
| H(Horizontal) | 横向き | 壁に対して、真横に(水平に)線を引くように溶接する。 |
| V(Vertical) | 立向き | 壁に対して、下から上(または上から下)へ縦に溶接する。 |
| O(Overhead) | 上向き | 頭上の金属を見上げて溶接する。重力に完全に逆らう最高難易度。 |
これらの姿勢を一つずつ確実にマスターしていくことが、一流の溶接工への唯一の道となります。
最も基本となる「下向き溶接(F)」の特徴と初心者が最初にマスターすべき理由
溶接の世界に入った初心者が、教習所や工場の研修で一番最初に練習するのが「下向き溶接(F:Flat)」です。
すべての溶接技術の土台となる、極めて重要な姿勢です。
重力が味方をするため溶けた金属(溶融池)が安定しやすい
下向き溶接とは、作業台の上や床に置かれた金属板を見下ろすような姿勢で、上から下に向かって熱を加えていく方法です。
ノートにペンで文字を書くのと同じ、人間にとって最も自然で無理のない姿勢です。
この姿勢の最大のメリットは、「重力が味方をしてくれること」です。
金属がドロドロに溶けて液体(溶融池)になっても、重力によってそのまま真下に留まろうとするため、意図しない方向に金属が垂れ流れてしまう(アンダーカットやオーバーラップと呼ばれる欠陥)リスクが最も低くなります。
そのため、比較的強い電流を使って一気に深く溶け込ませることができ、初心者でも綺麗な「ビード(溶接の波目跡)」を作りやすいのが特徴です。
プール(溶融池)の動きを観察し、適切な運棒スピードを体に覚え込ませる
「簡単だから適当でいい」というわけでは決してありません。
下向き溶接は、溶接の「いろは」を体に叩き込むための最も重要な修行の場です。
この姿勢で練習する間に、以下の感覚を徹底的にマスターしなければなりません。
- アーク長(金属と溶接棒の距離)を常に一定(数ミリ)に保つ感覚
- 溶けた金属のプール(溶融池)が広がるスピードを自分の目で観察する力
- プールが冷え固まる前に、一定のスピードで手を動かし続ける(運棒)リズム感
この「プールを見る力」と「一定の運棒スピード」が身についていないまま、難しい姿勢(横や上)に挑戦しても、絶対に成功することはありません。
難易度が跳ね上がる「横向き(H)」と「立向き(V)」の攻略ポイント
下向き溶接をマスターし、いざ壁の溶接に挑戦すると、初心者は絶望することになります。
「今まで綺麗にできていたのに、溶けた金属がズルズルと下に垂れていって、全くくっつかない!」という現象に直面するからです。
ここからが、重力との本当の戦いの始まりです。
壁に対して水平に進む「横向き溶接(H)」は金属の垂れを防ぐ角度調整が命
横向き溶接(H:Horizontal)は、壁のように垂直に立てられた金属板に対して、真横に(水平方向に)直線を引くように溶接していく姿勢です。
この姿勢の難しさは、「重力によって、溶けた金属が下(地面の方向)に垂れ下がろうとする」ことです。
金属が下に垂れてしまうと、溶接したかった溝の上側には金属が足りず(アンダーカット)、下側には金属が余ってコブのように膨らんでしまう(オーバーラップ)という、致命的な欠陥を引き起こします。
電流も下向きの時より少し弱めに設定し、金属がドロドロになりすぎない(すぐに冷え固まる)ように調整するテクニックが求められます。
下から上へ積み上げる「立向き溶接(V)」はウィービング(振り子)の技術が必要
立向き溶接(V:Vertical)は、壁に対して下から上へ、あるいは上から下へ、垂直に溶接していく姿勢です。
現場では、強度を出すために「下から上へ(立向き上進)」溶接するのが基本となります。
この姿勢は横向き以上に重力の影響をモロに受けます。
溶けた金属が、滝のように自分の足元に向かって流れ落ちてこようとするからです。
これを防ぎ、重力に逆らって金属を下から上に積み上げていくためには、「ウィービング」と呼ばれる高度な手の動き(運棒)が不可欠になります。
ウィービングとは、溶接棒の先端を、溝の左・右・左・右と、振り子のように細かくジグザグに揺らしながら進む技術です。
左右の壁にしっかりと熱を加えて金属を溶かし込みつつ、真ん中はサッと素早く通り過ぎることで、金属が下に垂れる前に素早く冷やし固めて「土台」を作り、その上に次の金属を積み重ねていくという、極めてリズミカルで繊細な作業です。
最高難易度であり恐怖との戦いとなる「上向き溶接(O)」の実態
4つの姿勢の中で、すべての溶接工が「最も難しく、最も過酷である」と口を揃えるのが、「上向き溶接(O:Overhead)」です。
この姿勢を完璧にこなせるようになれば、一人前の職人としてどこへ行っても胸を張ることができます。
重力に完全に逆らうため溶接の極めて高度な電流コントロールと運棒スピードが要求される
上向き溶接は、天井に張り巡らされた配管や、床板の裏側など、自分よりも高い位置にある金属を「見上げながら」溶接する姿勢です。
重力に対して100%完全に逆らうことになるため、少しでも金属を溶かしすぎると、溶融池がボタボタと雨のように下に落ちてきてしまい、全く接合できません。
これを成功させるためには、以下の3つの要素を完璧にリンクさせる「神業」が必要です。
- 低電流の設定:金属がドロドロになりすぎないよう、ギリギリ溶けるラインの低い電流に設定する。
- 極端に短いアーク長:溶接棒を金属の表面に「押し付ける」くらいの感覚で、距離を極限まで短く保つ。
- 素早い運棒:金属が重力で落ちてくる前に、一瞬で冷やし固めて次へ進む圧倒的なスピード感。
首が痛くなる無理な体勢で、腕を上げたまま数十分間もこの神業を維持しなければならないため、肉体的な疲労も他の姿勢の比ではありません。
数千度のドロドロの鉄(スパッタ)が頭上から降ってくるため火傷のリスクが最も高い
上向き溶接が最も恐れられている理由は、技術的な難しさだけではありません。
「数千度に熱されたドロドロの鉄の塊や火花(スパッタ)が、自分の顔や首、腕に向かって直接降り注いでくる」という、強烈な恐怖心との戦いがあるからです。
どんなに上手い職人でも、上向き溶接では必ず火花が落ちてきます。
そのため、厚手の革ジャン(溶接用エプロン)、革の手袋、腕カバー、そして首元から火花が入らないようにタオルを固く巻くといった、重装備の防護服が絶対に欠かせません。
「熱っ!」と一瞬でも怯んで溶接棒を離してしまえば、そこから空気が入って溶接不良(欠陥)となってしまいます。
火花が服を焦がす匂いがしても、絶対に逃げずに手を動かし続ける圧倒的な精神力と忍耐力が、上向き溶接には求められます。
JIS溶接技能者資格における姿勢ごとの受験条件とステップアップの仕組み
溶接の腕前を客観的に証明するための国家基準である「JIS溶接技能者資格(アーク溶接・半自動溶接・TIG溶接など)」は、この「溶接姿勢」によって明確にランク分けがされています。
自分のキャリアを設計するために、資格の仕組みを理解しておきましょう。
初心者は必ず「下向き(F)」の基本級からスタートしなければならない
JIS溶接技能者資格は、いきなり難しい姿勢の試験を受けることはできません。
すべての試験の入り口となるのが、「基本級」と呼ばれる下向き(F)の試験です。
例えば、手棒(被覆アーク溶接)の資格であれば「A-2F(下向き・厚板)」といった名称になります。
この基本級の試験では、作業台の上に置かれた2枚の鉄板を、下向きの姿勢で完璧に溶接できるかが審査されます。
外見が美しいだけでなく、溶接した鉄板を機械で「への字」に折り曲げて、内部からヒビ割れが出ないかを確かめる「曲げ試験」という非常に厳しい審査が行われます。
まずはこの基本級(F)に合格し、基礎が完璧にできていることを証明しなければ、次のステップには進めません。
基本級に合格すると「立向き(V)」「横向き(H)」「上向き(O)」の専門級に挑戦できる
下向きの基本級に合格すると、いよいよ「専門級」と呼ばれる上位資格の受験資格が得られます。
専門級には、姿勢ごとに「立向き(V)」「横向き(H)」「上向き(O)」の試験が用意されています(※資格の種類によっては、上向き単独の試験がない場合もあります)。
プラントや建設現場の求人において、「JIS資格所持者優遇」と書かれている場合、企業が本当に求めているのはこの「専門級(VやH)」を持っている人材です。
現場では下向きだけで終わる仕事は絶対にないからです。
「A-2V(立向き)」や「A-2H(横向き)」といった専門級の資格を持っていれば、「この人は重力に逆らう高度な運棒テクニックと、現場で通用する応用力を持っている」と高く評価され、給与の査定(資格手当)も大きく跳ね上がります。
パイプをぐるりと一周溶接する「全姿勢(P)」はすべての姿勢が混ざり合う最強のスキル
溶接姿勢の究極系であり、プラント配管工にとっての最終目標となるのが「全姿勢(P:Pipe)」です。
これは、地面に固定された「丸いパイプ(管)」をぐるりと一周溶接する技術のことです。
なぜパイプの溶接が最強と呼ばれるのでしょうか。
それは、パイプを一周溶接する間に、「下向き」→「横向き」→「立向き」→「上向き」というすべての姿勢が連続して変化し続けるからです。
パイプのカーブに合わせて、溶接棒の角度と電流、運棒のスピードを「1秒ごとにシームレスに変化させ続ける」必要があります。
さらに、パイプの裏側(壁との隙間)など、目で見えない部分を鏡を使って溶接する「裏当て溶接」などの神業も要求されます。
この「パイプの全姿勢溶接」をマスターし、レントゲン検査を100発100中でクリアできるようになれば、日本中のどのプラントに行っても「日給3万円以上」で引く手あまたとなる、まさに神の領域に達した職人となります。
まとめ
溶接における「姿勢(F・H・V・O)」とは、単なる角度の違いではなく、重力と火花という大自然の法則に真っ向から立ち向かうための「職人のレベルの指標」そのものです。
最初は誰もが、安全で簡単な「下向き(F)」からスタートします。
そこでプールの広がり方と運棒のリズムを体に叩き込み、徐々に「横向き(H)」や「立向き(V)」といった重力に逆らう高度なテクニックへとステップアップしていきます。
そして、火傷の恐怖に打ち勝ち、頭上の鉄を繋ぎ合わせる「上向き(O)」をマスターした時、あなたは本当の意味で「どんな現場でも通用するプロの溶接工」としての称号を手にすることができます。
現場の溶接工は、夏はサウナ、冬は極寒という過酷な環境の中で、不自然な姿勢で何時間も火花に耐え続けるという、極めて泥臭く厳しい世界です。
しかし、その厳しい修行の果てに「全姿勢のパイプ溶接」という最強のスキルを手に入れれば、年齢や学歴に一切関係なく、自分の腕一本で年収1000万円以上を稼ぎ出し、自由に生きていくことができる圧倒的な実力主義のパラダイスでもあります。
未経験からこの果てしない技術の世界に挑戦するなら、まずは資格取得支援制度が充実しており、安全装備を無償で提供してくれる「人を育てる優良企業」を見つけ出すことが最初の関門となります。
さらに踏み込んで、自分に代わって「JIS溶接資格の取得費用を全額負担してくれる会社」や「研修制度が充実している優良工場」を厳選し、面接対策まで丸抱えでサポートしてくれる「転職エージェント」の具体的な活用方法については、以下の記事もぜひ参考にしてください。
製造業に強い転職エージェントの選び方|求人紹介で失敗しないポイント
入社後の後悔を防ぐ!工場見学・職場見学で必ず確認すべき5つのチェックリスト