
現場で「B-17を持ってこい!」と先輩に指示され、山積みになった溶接棒の箱の前で「どれがB-17なんだ?」とパニックになった経験はないでしょうか。
被覆アーク溶接(手棒溶接)において、溶接棒の選択は「溶接の仕上がり」と「構造物の強度」を100%決定づける最も重要な作業です。
同じように見える灰色の金属の棒でも、中身の成分によって用途が全く異なります。
間違った種類の棒を使えば、レントゲン検査で一発不合格となる致命的な欠陥を生み出します。
さらに、溶接棒は「湿気」という目に見えない天敵と常に戦わなければならず、保管方法を一つ間違えるだけで使い物にならなくなります。
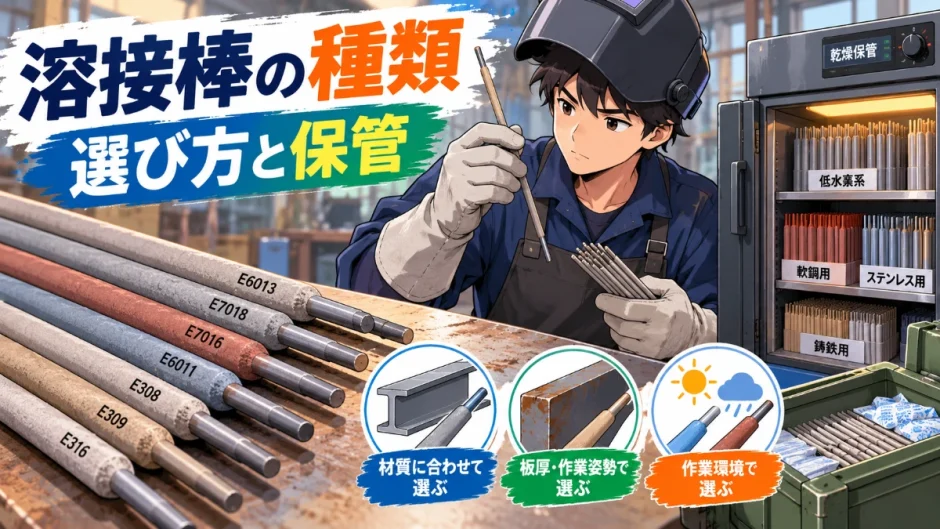
この記事では、現場で絶対に必須となる溶接棒の代表的な種類(イルミナイト系、低水素系など)の決定的な違いから、鉄板の厚みに合わせた太さの選び方、そして命取りになる「乾燥と保管」の厳格なルールまでを徹底解説します。
ただ言われた棒を燃やすだけの作業員を卒業し、状況に合わせて最適な材料を選び出せる「本物の溶接職人」への道を切り拓きましょう。
- 溶接棒を覆っている「被覆材(フラックス)」の3つの重要な役割
- イルミナイト、ライムチタニヤ、低水素系など代表的な種類の違い
- 裏波溶接や重要構造物で「低水素系(LB-52など)」が絶対に使われる理由
- 鉄板の厚みに合わせた溶接棒の「太さ(線径)」と電流の選び方
- ブローホール(気泡)を防ぐための、溶接棒の「乾燥(ポータブル乾燥機)」のルール
- 溶接材料の知識を身につけ、現場で信頼される一流の溶接工になる方法
被覆アーク溶接棒の構造と「被覆材(フラックス)」が果たす魔法の役割
被覆アーク溶接棒(ひふくあーくようせつぼう)は、ただの鉄の棒ではありません。
中心にある金属の芯(心線:しんせん)の周りに、灰色や白色の粉を固めたような「被覆材(フラックス)」が分厚く塗り固められています。
まずは、このフラックスが溶接中にどれほど重要な役割を果たしているのかを理解しましょう。
大気中の酸素や窒素から溶けた鉄を守る「シールドガス」の発生
数千度のアーク(電気の炎)によってドロドロに溶けた鉄(溶融池)は、空気中の酸素や窒素に触れると、急激に酸化してボロボロの脆い金属になってしまいます。
これを防ぐため、溶接棒のフラックスは熱で燃える際に大量のガスを発生させ、ドロドロの鉄のプールをすっぽりと包み込みます。
このガスが空気(大気)を遮断するバリアとなり、溶接部を酸化から完璧に守ってくれるのです。
不純物を浮き上がらせて急冷を防ぐ「スラグ」の形成
フラックスが溶けると、ガスだけでなく液体状の「スラグ(純度の低いカス)」が生まれます。
このスラグは鉄よりも軽いため、溶けた鉄のプールの表面にフワッと浮き上がってフタの役割を果たします。
スラグが表面を覆うことで、空気中の不純物が混ざるのを防ぐと同時に、「溶接した金属が急激に冷えてヒビ割れる(急冷割れ)」のを防ぐ保温効果を発揮します。
溶接が終わった後にハンマーでカンカンと叩き落とすあのガラス状のカスは、溶接の品質を守るために必要不可欠なものなのです。
アークを安定させ、どんな姿勢でも溶接を可能にする
ただの鉄の棒に電気を流しても、アーク(炎)はあちこちに飛び散ってしまい、安定して鉄を溶かすことはできません。
フラックスには、アークを真っ直ぐに安定して飛ばすための成分が含まれています。
これにより、上向き(天井)や立向き(壁)といった重力に逆らう過酷な溶接姿勢であっても、金属を正確に狙った場所へ吹き付けることができるのです。
現場で必ず使われる!被覆アーク溶接棒の代表的な3種類と使い分け
溶接棒の被覆材(フラックス)に何を混ぜるかによって、溶接棒の性格は全く異なります。
世の中には無数の溶接棒が存在しますが、日本の建築・プラント現場で使われるのは、主に以下の3種類に絞られます。
| 種類(代表銘柄) | 主な特徴 | 現場での呼ばれ方・用途 |
|---|---|---|
| イルミナイト系 (B-17、B-10など) |
日本独自の万能型。溶け込みが深く、欠陥が出にくい。 | 一般的な鉄骨や製缶、橋梁などに幅広く使われる。 |
| ライムチタニヤ系 (Z-44など) |
ビード(波目)が非常に美しく、アークが安定して初心者にも扱いやすい。 | 見た目が重視される薄板の溶接や、手すりなどの軽作業に最適。 |
| 低水素系 (LB-52など) |
最強の強度と耐割れ性を持つ。裏波溶接や高圧配管にはこれ一択。 | プラント配管、圧力容器、極厚板の溶接。湿気に弱く乾燥が必須。 |
現場では「B-17(ビーいちなな)」や「LB(えるびー)」といった銘柄(メーカーの商品名)で呼ばれるのが一般的です。
それぞれの特徴を詳しく見ていきましょう。
イルミナイト系(B-17など):日本の現場で愛される万能タイプ
日本で開発され、古くから国内のあらゆる現場で最も標準的に使われてきたのが「イルミナイト系」の溶接棒です。
代表的な商品として、神戸製鋼の「B-17」や「B-10」が挙げられます。
アークが強く、鉄板の奥深くまでしっかりと溶け込む(溶込みが深い)のが特徴です。
X線(レントゲン)検査などの厳しい審査にも合格できる品質を持ちながら、価格も安いため、鉄骨の組み上げや一般的な製缶工場では「とりあえずB-17を持っていけば間違いない」と言われるほどの万能選手です。
ライムチタニヤ系(Z-44など):初心者にも扱いやすく見た目が美しい
イルミナイト系よりもさらにアークが優しく、火花(スパッタ)が飛び散りにくいのが「ライムチタニヤ系」です。
代表的な商品に「Z-44(ゼットよんよん)」があります。
この溶接棒の最大の特徴は、「溶接した後のビード(波目)が鏡のように美しく仕上がり、スラグもハンマーで軽く叩くだけでペロッと綺麗に剥がれる」という点です。
鉄板の奥深くまで溶け込まない(溶込みが浅い)ため、分厚い鉄板の強度が必要な場所には向きませんが、逆に「薄い鉄板に穴を開けずに綺麗に溶接したい」という場合には最強の威力を発揮します。
低水素系(LB-52など):最高強度の「裏波」や圧力配管に必須の最強棒
プラントの配管工事や、絶対に折れてはいけない高層ビルの極厚鉄骨において、主役となるのが「低水素系」の溶接棒です。
代表的な商品に「LB-52(えるびーごーに)」や「LB-26」があります。
溶接部がヒビ割れる(溶接割れ)最大の原因は、溶けた鉄の中に空気中の「水素」が入り込むことです。
低水素系の溶接棒は、被覆材の成分から徹底的に水素を発生させる物質を排除しており、あらゆる溶接棒の中で最も高い強度と、最高のX線(レントゲン)検査合格率を誇ります。
配管の片側から完全に裏側まで溶かし込む最高難度の技術「裏波(うらなみ)溶接」には、この低水素系(LB-52Uなど)が絶対に使用されます。
アークが強烈で技術的な難易度は最も高いですが、これをマスターしなければプラント配管工として第一線に立つことはできません。
鉄板の厚みで決まる!溶接棒の「太さ(線径)」と電流の選び方
溶接棒の「種類」を選んだら、次は溶接棒の「太さ」を選ばなければなりません。
溶接棒の太さ(線径:心線の直径)は、2.0mm、2.6mm、3.2mm、4.0mmといったサイズが規格化されています。
この太さを間違えると、溶接不良になるだけでなく、鉄板に大きな穴を開けて(溶け落ちて)しまいます。
母材(鉄板)の厚みに合わせて溶接棒の太さを選択する
溶接棒の太さを決める絶対の基準は、「溶接する相手の鉄板(母材)の厚み」です。
薄い鉄板に太い溶接棒を使うと、強すぎる熱で鉄板が一瞬で溶け落ちてしまいます。
逆に、分厚い鉄板に細い溶接棒を使うと、熱が足りずに表面だけが乗っかった「溶け込み不良」を引き起こします。
| 溶接棒の太さ | 適した鉄板の厚み | 現場での主な用途 |
|---|---|---|
| 2.0mm / 2.6mm | 2mm〜4mm程度の薄板 | 手すりや薄い配管、または裏波溶接の最初の1層目(初層)に使用。 |
| 3.2mm | 4mm〜8mm程度の中厚板 | 現場で最も頻繁に使われる標準サイズ。配管の2層目以降の肉盛りに最適。 |
| 4.0mm以上 | 8mm以上の厚板・極厚板 | 橋梁や大型タンク、分厚い鉄骨など、大量の金属を一気に溶かし込む重作業用。 |
溶接棒の太さに応じて溶接機の「電流(アンペア)」を調整する
溶接棒の太さを決めたら、それに合わせて溶接機のダイヤルを回し、適切な「電流(アンペア)」を設定します。
電流の目安は、溶接棒の箱の裏側に必ず記載されていますが、現場で瞬時に計算するための大まかな法則があります。
【電流の目安 = 溶接棒の太さ(mm)× 30〜40アンペア】
- 2.6mmの溶接棒 = 約70A〜100A
- 3.2mmの溶接棒 = 約100A〜130A
- 4.0mmの溶接棒 = 約130A〜170A
もちろん、これはあくまで「下向き(平らな場所)」で溶接する場合の基準です。
「立向き(壁)」や「上向き(天井)」で溶接する場合は、重力でドロドロの鉄が落ちてくるのを防ぐため、この基準から10%〜20%ほど電流を低く設定して熱を抑えるのがプロのテクニックです。
溶接不良(ブローホール)を完全に防ぐ!溶接棒の「乾燥」と「保管」の絶対ルール
どんなに腕の良い職人が、最適な種類の溶接棒を選んだとしても、「保管状態の悪い溶接棒」を使えば絶対に溶接は失敗します。
溶接棒、特に被覆材(フラックス)にとって、大気中の「湿気(水分)」は命取りとなる最大の敵なのです。
水分が引き起こす「ブローホール(気泡)」と「水素割れ」の恐怖
溶接棒のフラックスが空気中の湿気を吸い込んでいると、溶接の数千度の熱によって水分が急激に蒸発し、「水蒸気」と「水素ガス」が発生します。
このガスがドロドロの鉄のプール(溶融池)の中に閉じ込められたまま冷え固まると、金属の内部にスポンジのような無数の小さな穴(気泡)が残ってしまいます。
これを「ブローホール」と呼びます。
さらに恐ろしいのが、鉄の組織の中に水素が入り込んで金属を脆くし、溶接が終わって数時間〜数日後に突然パキッとヒビが入る「遅れ割れ(水素割れ)」です。
プラントの圧力配管でこれが発生すれば、即座に大爆発事故へと繋がります。
低水素系(LB)は使用前に「300℃〜350℃で1時間」の高温乾燥が絶対義務
こうした湿気による大惨事を防ぐため、現場では溶接棒を必ず「乾燥機(ベーキングオーブン)」で熱してから使用します。
特に、最高強度が求められる「低水素系(LB-52など)」の溶接棒は、他の種類に比べて湿気を吸いやすいという弱点があります。
そのため、使用する直前に「300℃〜350℃の超高温で、約1時間じっくりと焼き直す(乾燥させる)」ことが、JIS規格および現場の絶対ルールとして定められています。
(※イルミナイト系やライムチタニヤ系の場合は、70℃〜100℃で30分〜1時間程度の乾燥で十分です)
現場では「ポータブル乾燥器(乾燥筒)」に入れて持ち歩き、絶対に地面に置かない
オーブンで高温乾燥させた低水素系の溶接棒も、外に出して数時間放置すれば、再び大気中の湿気を吸い込んでしまいます。
そのため、配管工や鍛冶工は現場で作業をする際、「ポータブル乾燥器(通称:乾燥筒・ベビーコンロ)」と呼ばれる、保温ヒーターがついた魔法瓶のような筒を腰にぶら下げたり、足元に置いたりします。
オーブンから出したアツアツの溶接棒をこの保温筒に入れ、使う分だけ1本ずつ取り出して溶接を行います。
休憩中に溶接棒を直接地面に直置きしたり、濡れた手袋で触ったりするのは、一発でクビになりかねない現場の最大のタブーです。
溶接の品質は、手先の技術だけでなく、この「材料を愛護する精神」によって支えられているのです。
溶接材料の知識を武器にキャリアアップし、高収入を狙う方法
ここまで解説してきた「B-17とLB-52の違い」や「湿気対策のルール」は、ただの暗記知識ではありません。
この知識を完璧に使いこなすことこそが、あなたが現場で「使い捨ての作業員」から「高給を取る一流の職人」へと駆け上がるための最強の武器となります。
状況に合わせて最適な材料を選び、段取りができる職人の価値
現場監督から図面を渡された時、「この配管は圧力が高いから低水素系(LB-52)をオーブンに入れておこう」「この鉄骨は薄いから、2.6mmのZ-44を用意しよう」と、自ら最適な材料を瞬時に判断して段取りができる職人は、現場で圧倒的に重宝されます。
指示待ちの作業員ではなく、「安全と品質を担保できるプロ」として認知されれば、チームを率いる職長(リーダー)への昇格や、給与の査定において他の職人を大きく突き放すことができます。
「未経験者に材料の違いから丁寧に教える」優良企業を見極める
溶接の技術や材料の知識をゼロから身につけるためには、「教育環境」がすべてです。
優良な工事会社やプラントメンテナンス会社であれば、入社後に先輩職人が「これがイルミナイトで、これが低水素だ」と現物を見せながら、乾燥機の使い方から何からすべてを丁寧に教えてくれます。
しかし、業界の中には「見て盗め」と怒鳴るだけで何も教えない会社や、未経験者に延々とグラインダーだけをかけさせるブラック企業も存在します。
そうした環境では、いつまで経っても一人前の溶接工にはなれません。
あなたをプロに育ててくれる優良企業を見抜くためには、「製造業や建設業に特化した転職エージェント」を徹底的に活用してください。
エージェントは過去の紹介実績から、「この会社は資格取得のバックアップが手厚い」「未経験者にも専用の練習ブース(溶接道場)を用意してくれる」といったリアルな内部情報を把握しています。
プロの交渉力を盾にして、安全で確実なスキルアップができる最高の職場を見つけ出しましょう。
まとめ
被覆アーク溶接棒は、ただの鉄の棒ではありません。
酸化を防ぐガスを出し、保温材となるスラグを作り、アークを安定させる「被覆材(フラックス)」という魔法の粉をまとった精密な工業製品です。
現場では、万能型の「イルミナイト系(B-17)」、見た目が綺麗な「ライムチタニヤ系(Z-44)」、そして最高強度を誇りプラント配管に必須の「低水素系(LB-52)」を、用途に合わせて厳密に使い分けます。
特に低水素系の溶接棒は湿気に極端に弱く、ブローホールや溶接割れという大事故を防ぐために、300℃以上の超高温での乾燥と、専用のポータブル乾燥機での保管が絶対条件となります。
「たかが溶接棒」と甘く見ず、その成分や特性、そして湿気の恐ろしさを深く理解することが、レントゲン検査を100発100中でクリアする一流の配管工・鍛冶工への第一歩です。
未経験からこの奥深い職人の世界に挑戦するなら、あなたを単なる「火花散らし係」として扱うのではなく、材料の知識から現場の段取りまで、丁寧に指導してくれる「人を育てる優良企業」を見つけ出すことが成功の鍵となります。
さらに踏み込んで、自分に代わって「教育体制が充実した工事会社」や「資格取得支援が手厚い優良企業」を厳選し、面接対策まで丸抱えでサポートしてくれる「転職エージェント」の具体的な活用方法については、以下の記事もぜひ参考にしてください。
製造業に強い転職エージェントの選び方|求人紹介で失敗しないポイント
入社後の後悔を防ぐ!工場見学・職場見学で必ず確認すべき5つのチェックリスト