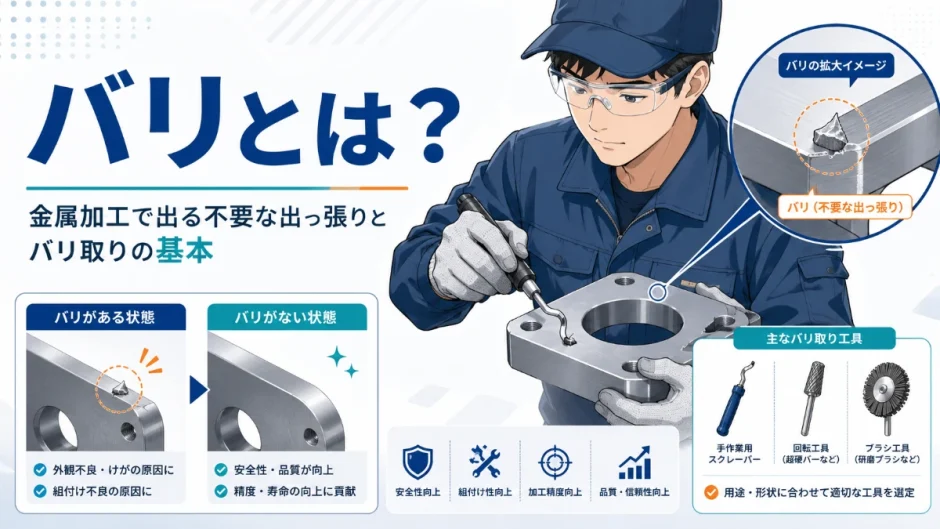

穴あけや切断加工を終えた金属部品の縁を触ってみると、思わぬところが鋭く尖っていて驚いたことはないでしょうか。この不要な出っ張りが「バリ」です。金属加工では避けて通れない現象であり、多くの現場でバリ取りという後工程が欠かせません。見た目には小さな出っ張りでも、放置すれば思わぬトラブルの原因になることもある、決して軽視できない存在です。
「削って終わりではないのか」と思うかもしれませんが、バリを残したまま出荷すると、安全性や組み立て精度に関わる重大な問題が起こることがあります。この記事では、バリとは何か・なぜ発生するのか・どうやって取り除くのかを、未経験者にもわかるように丁寧に解説します。目に見えるほど大きなバリもあれば、注意しないと見逃してしまう小さなバリもあり、その見極めが加工の質を左右します。
- バリの意味と発生する仕組みについて詳しく
- バリの主な種類について
- バリを取り除く必要がある理由
- バリ取りの代表的な方法と未経験者が押さえておきたい基本
バリとは、切断や穴あけ加工の際に発生する金属の不要な出っ張りのこと
金属加工に携わるうえで、まず知っておきたい基本的な言葉のひとつが「バリ」です。
バリとは、切断・穴あけ・プレスなどの加工を行った際、加工端の周辺にできる不要な突起や薄い金属の出っ張りのことです。刃物や金型が材料を切り離す瞬間、材料の一部が完全にはちぎれず、細く伸びたまま残ってしまうことで生まれます。金属という素材が持つ「粘り」という性質が、意図せずこうした形で現れるのだと考えるとイメージしやすいでしょう。
バリは、「材料が加工されるときに受ける塑性変形(力を加えられて伸びたり変形したりすること)」によって生まれる、いわば加工の副産物です。どれだけ精密な機械や工具を使っても、バリの発生を完全にゼロにすることは難しく、多くの金属加工にとって避けて通れない現象とされています。
バリには穴あけ・切断・プレス抜きなど加工方法ごとに異なる種類がある
バリは、発生する加工方法によっていくつかの種類に分けられます。加工内容を知ることで、どのような対策が必要かも見えてきます。
| 種類 | 発生する加工 | 特徴 |
|---|---|---|
| ドリルバリ | 穴あけ加工 | 穴の出口側(材料を貫通した側)に多く発生しやすい |
| せん断バリ | 切断・タレパンなどの抜き加工 | 金型のクリアランス(隙間)の大きさによって発生量が大きく変わる |
| 切削バリ | 旋盤・フライス加工 | 刃物が材料から抜ける瞬間の端部に発生しやすい傾向がある |
| 鋳造バリ | 鋳造(型に溶けた金属を流し込む加工) | 金型の合わせ目に沿って線状に発生する |
特によく見られるのが「せん断バリ」です。プレス機やタレパンで金属板を打ち抜く際、パンチとダイの間にわずかな隙間(クリアランス)が設けられていますが、このクリアランスが適切でないと、バリが大きくなったり、逆に材料の割れが生じたりすることがあります。金型の状態やクリアランスの管理は、バリの発生量を左右する重要な要素です。板金加工の現場では、この種類のバリに最も頻繁に遭遇することになるはずです。日々の作業の中で、自然と目が慣れていくものです。
バリの発生原因に関するよくある質問
バリの発生量を少しでも減らすには、どうすればよいですか?
刃物や金型の切れ味を良好に保つこと、適切なクリアランスを設定することが、バリの発生を抑える基本です。摩耗した刃物や金型をそのまま使い続けると、バリが大きくなる傾向があります。ただし、条件を最適化してもバリの発生を完全にゼロにすることは難しいため、多くの現場ではバリ取り工程を前提に生産計画が組まれています。バリの発生自体を悪とみなすのではなく、いかに効率よく取り除くかという視点を持つことも大切です。
金型のクリアランスはバリの大きさを左右する重要な管理項目である
せん断バリの発生量は、パンチとダイの間に設けられた「クリアランス」と呼ばれる隙間の大きさに大きく左右されます。この隙間の管理こそが、バリ対策の核心部分だといえるでしょう。
クリアランスが狭すぎると、材料が二度切りされるような状態になり、二次的なバリが発生しやすくなります。逆に広すぎると、材料がパンチとダイの間に引き込まれるように変形し、大きなバリが生じやすくなります。板厚や材質に応じて、メーカーが推奨する適切なクリアランスの値が設定されており、この管理がバリの発生量を左右する重要な要素になっています。狭すぎても広すぎても不具合につながるため、ちょうどよい塩梅を見極めることが金型設計の腕の見せどころです。
クリアランス不良が原因で起きたトラブルの一例
たとえば、金型のクリアランスを事前に確認しないまま、長期間同じ金型で大量生産を続けてしまったケースを考えてみましょう。金型は使用を重ねるうちにわずかずつ摩耗し、当初設定していたクリアランスから徐々にずれていくことがあります。
この摩耗に気づかないまま生産を続けると、バリの発生量が次第に増えていき、後工程のバリ取り作業の負担が想定以上に大きくなってしまうことがあります。「金型は使うほど摩耗する消耗品である」という認識を持ち、定期的な点検とメンテナンスを行うことが、こうしたトラブルを未然に防ぐために欠かせません。バリの増加は、金型の異常を知らせる早期警告のサインとして捉えることもできます。
バリを放置すると安全面や組み立て精度に問題が生じることがある
なぜバリの除去がこれほど重視されるのか、理由を見ていきましょう。単なる見た目の問題にとどまらない、さまざまな影響が考えられます。
| 理由 | 内容 |
|---|---|
| 作業者のけが防止 | バリは鋭利なことが多く、素手で触れると切り傷を負うおそれがある |
| 組み立て精度への影響 | バリが残っていると、部品同士がうまくはまらないことがある |
| 外観・品質の低下 | バリが目立つと、製品としての見た目の品質が損なわれてしまう |
| 後工程への悪影響 | 塗装やめっきの前工程でバリが残っていると、仕上がりにムラが出ることがある |
特に重要なのが、「作業者のけが防止」です。バリは非常に鋭く尖っていることが多く、気づかずに素手で触れると、切り傷を負ってしまうことがあります。組み立て作業や検査工程で部品を扱う人の安全を守るためにも、バリ取りは欠かせない工程として位置づけられています。特に薄い板金部品の切断面は、紙よりも薄いにもかかわらず驚くほど鋭く切れることがあり、油断は禁物です。長年の経験を積んだベテランでも、この鋭さには常に注意を払っています。
バリによるけがのリスクに関するよくある質問
バリのある部品を扱うときは、具体的にどんな点に気をつければよいでしょうか。
バリ取り前の部品を扱う際は、手袋を着用するなど、切り傷を防ぐ対策をとることが基本です。特に薄い金属板の切断面や、細い穴の周辺は鋭利になりやすいため注意が必要です。バリの有無が確認できない場合は、自己判断せず、素手で不用意に触れないよう心がけましょう。特に慣れないうちは、部品を持つ際の手の位置にも意識を向け、鋭利な部分に指が触れないよう工夫することが大切です。
バリ取りには手作業からバレル研磨まで複数の方法がある
バリを除去する方法には、部品の形状や生産量に応じて、いくつかの種類があります。それぞれの方法には得意とする条件があり、適切な選択が仕上がりを左右します。
- 手作業(ヤスリ・面取り工具):少量生産や複雑な形状の部品に向く、最も基本的な方法
- バレル研磨(タンブリング):研磨石とともに部品を容器に入れて回転させ、まとめてバリを除去する
- ブラシ・回転工具による除去:ワイヤーブラシなどを使い、機械的にバリをこすり落とす
- 電解バリ取り:電気化学的な反応を利用し、狭い箇所や複雑な形状のバリを除去する
- ウォータージェット:高圧の水流を利用して、繊細な部品のバリを除去する
少量の部品や、複雑な形状の部品には手作業によるバリ取りが今でも広く行われています。一方、バレル研磨は、大量の小型部品をまとめて処理したい場合に効率的で、切粉と同様、量産現場では欠かせない工程のひとつです。部品の形状や求める仕上がりに応じて、これらの方法が使い分けられています。一つの工場の中でも、部品の種類によって複数のバリ取り方法を併用しているケースは珍しくありません。
バリ取り方法の選び方に関するよくある質問
どのバリ取り方法を選べばよいか、判断の目安となる基準はありますか?
部品の形状、生産数量、求められる仕上がりの精度によって選ばれる方法が変わります。少量・複雑形状であれば手作業、大量生産の小型部品であればバレル研磨、狭い穴の内部などにはブラシや電解バリ取りが向いています。どの方法を選ぶべきか判断に迷う場合は、自己判断せず先輩や工程担当者に確認しましょう。同じ部品でも、コストと品質のバランスによって選ばれる方法が変わってくることもあります。
未経験者がバリ取りを行ううえで気をつけたいこと
金属加工の現場で長く働き続けるためにも、バリ取りの基本を早いうちに身につけておきましょう。
初めてバリ取り作業を任されると、力加減や工具の選び方に戸惑うことが多いはずです。慣れないうちは焦らず、丁寧に一つずつ確認しながら進めていきましょう。
- バリのある部品を扱うときは、手袋を着用してけがを防ぐ
- 指定されたバリ取り方法・工具を自己判断で変更しない
- 削りすぎによる寸法不良を防ぐため、力加減を丁寧に確認する
- バリ取り後は、鋭利な部分が残っていないか目視・触感で確認する
- 不明な点があれば、遠慮せず先輩や工程担当者に確認する
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| バリのある部品を素手でそのまま扱う | 手袋を着用し、切り傷のリスクを防ぐ |
| 力任せに一気にバリを削り取ろうとする | 寸法への影響を考えながら、丁寧に少しずつ削る |
| バリ取り後の確認を省略する | 目視・触感でバリが残っていないか必ず確認する |
| 金型の摩耗を気にせず加工を続ける | 定期的に金型を点検し、クリアランスの変化を確認する |
バリ取りは、地味に見えて製品の安全性と品質を支える重要な工程です。丁寧に確認しながら作業する姿勢が、確かな品質につながります。慣れてくると、部品の形状や材質を見ただけで、どの程度のバリが発生しやすいかをある程度予測できるようになっていきます。日々の積み重ねが、確実な技術へとつながっていくはずです。
まとめ
ここまでの内容を振り返りながら、バリとバリ取りに関する要点を整理しておきましょう。
- バリとは、切断や穴あけ加工の際に発生する金属の不要な出っ張りのこと
- ドリルバリ・せん断バリ・切削バリ・鋳造バリなど、加工方法ごとに種類がある
- 刃物や金型の切れ味、クリアランスの管理がバリの発生量を左右する
- 金型は使用とともに摩耗するため、定期的な点検がバリの増加を防ぐ鍵になる
- バリを放置すると、けがや組み立て不良、品質低下につながるおそれがある
- 手作業・バレル研磨・ブラシ・電解バリ取りなど、部品に応じた方法がある
- 手袋の着用や丁寧な力加減、仕上がり確認が、安全で確実なバリ取りの基本になる
バリは、金属加工に必ずつきまとう副産物ですが、丁寧なバリ取り工程によって、安全で高品質な製品づくりが実現します。基本を理解し、確実に確認する姿勢を大切にしましょう。一見地味な工程ですが、最終製品の使い心地や安全性を左右する、決して手を抜けない大切な仕上げの一部です。日々の積み重ねが、確かな技術と信頼につながっていきます。
機械加工の基礎知識をもっと知りたい方は、タレパンとは?や切粉とは?もあわせてご覧ください。