
「不良率」という言葉は製造業の現場でよく出てきますが、具体的に何を表す数字なのかわからないまま使っている人もいます。品質管理の基本として、不良率の意味と見方を正確に理解しておくことは、現場で働く上で大切な知識です。
この記事では、不良率とは何か・どう計算するか・どう読み解くかを、製造業の未経験者にもわかるように解説します。
- 不良率の意味と計算式
- 不良率が高い・低いとはどういう状態か
- 現場で不良率がどう使われるか
- 不良率を下げるために現場作業者にできること
不良率とは何か
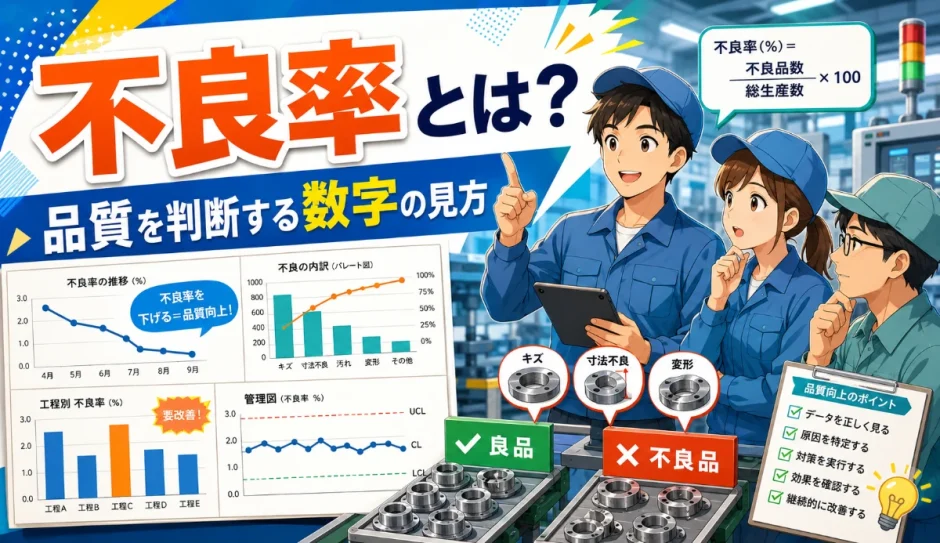
不良率とは、生産した製品のうち、品質基準を満たさなかった製品(不良品)の割合のことです。
製造業では、どんなに丁寧に作っても一定の割合で基準を外れた製品が出ることがあります。その割合を数値として把握・管理するのが不良率です。
不良率(%)= 不良品数 ÷ 生産数 × 100
例:1,000個生産して10個が不良品だった場合
10 ÷ 1,000 × 100 = 1%
不良率は「%(パーセント)」で表すのが一般的ですが、精密機器・医療・自動車業界など品質の要求水準が高い分野では、ppm(parts per million=100万分の1)で表すこともあります。
| 単位 | 意味 | 例 |
|---|---|---|
| %(パーセント) | 100個中に何個が不良か | 1% = 100個に1個 |
| ppm(ピーピーエム) | 100万個中に何個が不良か | 100ppm = 100万個に100個(=0.01%) |
自動車部品など高品質が求められる分野では、「不良率100ppm以下」「不良率10ppm以下」という非常に厳しい基準が設定されていることもあります。
不良率が高い・低いとはどういう状態か
不良率の良し悪しは、業界・製品・工程によって基準が大きく異なります。一概に「〇%以下なら良い」とは言えませんが、一般的なイメージを持っておくと現場の会話が理解しやすくなります。
| 不良率の水準 | おおよそのイメージ | 主に見られる分野 |
|---|---|---|
| 5%以上 | 問題がある状態。原因究明と改善が急務 | 工程の立ち上げ直後・新人が多い現場など |
| 1〜3% | 許容範囲内だが改善の余地がある | 一般的な量産ライン(業種による) |
| 0.1〜1% | 管理が行き届いている状態 | 品質管理が成熟した製造現場 |
| 100ppm以下(0.01%以下) | 非常に高品質な管理ができている状態 | 自動車部品・精密機器・医療機器など |
不良率が高い状態が続くと、材料ロスのコスト増・顧客クレーム・生産スケジュールの遅延などに直結します。逆に不良率が安定して低ければ、品質管理が機能していることの証明にもなります。
現場で不良率がどう使われるか
不良率は、製造現場のさまざまな場面で活用されます。新人のうちはあまり意識しないかもしれませんが、日常の仕事の中で不良率に関わる場面が意外と多くあります。
- 朝礼・品質会議での報告:「昨日のAラインの不良率は〇%でした」という形で前日・前週の実績を共有する
- 工程管理・生産計画の調整:不良率が高い工程には追加の材料・時間・人員が必要になるため、生産計画に反映される
- 検査成績書・品質記録への記入:ロットごとの不良率を記録し、取引先への報告や社内の品質管理に使う
- 改善活動(カイゼン)のテーマ選定:不良率が高い工程・品目が改善活動の優先ターゲットになる
- 設備・機械の状態管理:突然不良率が上がった場合、機械の摩耗・設定ずれが原因であることも多い
不良品が出たとき、自分で判断して廃棄してもいいですか?
いけません。不良品かどうかの判断と処置は、必ず上司・品質担当者に報告して指示を受けてから行います。「不良品に見えるが、実は別の基準で合格になる場合」「手直しで合格品になる場合」「原因究明のために保管が必要な場合」など、判断は現場作業者だけではできないことが多いためです。
不良の種類と主な原因
一口に「不良品」といっても、その種類と原因はさまざまです。代表的なものを理解しておくと、不良が出たときの報告がしやすくなります。
| 不良の種類 | 主な原因 |
|---|---|
| 寸法不良 | 機械の設定ミス・工具の摩耗・素材のバラツキ |
| 外観不良(キズ・汚れ・変色) | 取り扱いミス・切削油の汚染・保管状態の不備 |
| 混入・異物 | 切り粉・工具の破片・外部から持ち込まれたゴミ |
| 強度・硬度不足 | 熱処理の条件ミス・材料ロットの品質バラツキ |
| 組付け不良 | 手順の間違い・部品の向きや位置のミス |
不良の原因は「4M(人・機械・材料・方法)」のどこかに潜んでいることが多いといわれています。不良が発生したとき、「何が原因か」を4Mの視点で考えると整理しやすくなります。
不良率を下げるために作業者ができること
不良率を下げることは品質管理部門だけの仕事ではありません。現場で毎日作業をする一人ひとりの行動が、不良率に直接影響します。
- 作業手順を正確に守る:「慣れたから省略してもいい」という自己判断が不良の原因になりやすい
- 機械・設備の異常にすぐ気づいて報告する:いつもと違う音・振動・仕上がりの変化は不良の予兆であることが多い
- 材料・部品の状態を受け取り時に確認する:キズ・変形・異物が前工程からすでに混入していないかを確認する
- 不良品を発見したらすぐ止めて報告する:気づいた時点で止めることで、不良品の流出数を最小限に抑えられる
- 自分が出した不良の原因を考える習慣をつける:「なぜ不良が出たか」を自分なりに考えることが改善につながる
「不良率を下げる」という目標は会社全体のものですが、その積み重ねは一人ひとりの丁寧な作業と正直な報告から生まれます。
不良率と歩留まり率の違い
不良率と似た言葉として「歩留まり率(ぶどまりりつ)」があります。混同しやすいので整理しておきましょう。
| 指標 | 意味 | 計算式 |
|---|---|---|
| 不良率 | 生産数に対して不良品が占める割合 | 不良品数 ÷ 生産数 × 100 |
| 歩留まり率 | 生産数に対して合格品が占める割合 | 合格品数 ÷ 生産数 × 100 |
不良率と歩留まり率を足すと100%になります。不良率1%なら歩留まり率は99%です。
現場では「歩留まりが悪い」という表現がよく使われます。これは不良率が高い・合格品が少ない状態を指しています。「歩留まりを上げる」=「不良率を下げる」と同じ意味です。
不良率管理に使われるグラフと記録
不良率は数字だけで管理するのではなく、グラフや記録表を使って「傾向」を見ることが重要です。
品質管理の現場でよく使われるのが管理図(コントロールチャート)です。日々の不良率をグラフに打点し、管理上限・管理下限の範囲内に収まっているかを監視します。
範囲から外れた点が出たとき、または連続して上昇・下降しているときは、工程に何らかの変化(設備の劣化・材料ロットの変化・作業者の交替など)が起きているサインとして対処します。
現場作業者として直接グラフを書く機会は少ないかもしれませんが、「不良が出たら記録に残す」という習慣がデータの基礎を支えています。日報・検査記録への正確な記入が、品質管理の精度を高める土台になっています。
不良率の目標値はどうやって決まるのか
「不良率を何%以下にするか」という目標値は、職場ごとに取引先の要求・業界標準・過去の実績をもとに設定されます。
たとえば自動車部品では、完成車メーカーから「不良率100ppm以下」という要求が出されることがあります。この要求を受けて部品メーカーは、自社の各工程でどのくらいの不良率に抑えれば最終的に100ppmを達成できるかを逆算して目標を設定します。
一方で、試作段階・工程の立ち上げ直後・新製品の初期ロットなどでは、不良率が高くなることはある程度想定内です。重要なのは「目標値に向けて継続的に改善を続けること」であり、一時的な高い不良率よりも、改善の取り組みと傾向の変化が重視されます。
不良率が突然上がったとき、真っ先に何を確認すればいい?
直前に変わったことがなかったかを確認するのが基本です。材料のロットが変わった・機械の設定を調整した・担当者が変わった・前日と気温・湿度が大きく変わった、などが不良率上昇のよくある原因です。「直前に何が変わったか」を上司に伝えると、原因究明がスムーズに進みます。
- 不良率とは生産数に占める不良品の割合。計算式は「不良品数 ÷ 生産数 × 100」
- 高品質が求められる分野では%ではなくppm(100万分の1)で管理することもある
- 不良品が出たときは自己判断せず、必ず上司・品質担当者に報告して指示を受ける
- 不良の原因は4M(人・機械・材料・方法)のどこかに潜んでいることが多い
- 不良率を下げる第一歩は手順を守る・異常を報告する・不良を見つけたら止めるという日々の行動
まとめ
不良率は製造業の品質管理の基本的な指標です。数字の意味を理解した上で日々の作業に向き合うことで、自分の仕事が品質にどう貢献しているかが見えてきます。
「今日の自分の作業で不良が出なかった」「気になる兆候を見つけて早めに報告した」という積み重ねが、職場全体の不良率を下げる力になります。品質は一人ひとりの行動から作られるものです。
不良品の対応や品質記録については、工場でミスをしたときの対応に関する記事、検査成績書に関する記事、ロット管理に関する記事もあわせてご覧ください。