
機械加工の現場で穴あけ作業をしていると、同じ「ドリル」と呼ばれる工具でも、形や色がまったく違うものが何種類も棚に並んでいることに気づきます。「どれを使えばいいのかわからない」と戸惑った経験がある人も多いのではないでしょうか。太さも長さも先端の形もさまざまで、最初は見分けがつかなくても無理はありません。
ドリル刃は、加工する素材や求める穴の精度によって適切な種類を選ぶ必要がある工具です。種類を知らずに使ってしまうと、穴の仕上がりが悪くなったり、工具そのものを傷めてしまったりすることもあります。正しい知識を持っているかどうかで、作業の効率も仕上がりの品質も大きく変わってきます。
この記事では、ドリル刃の種類とは何か・どのように使い分けるのかを、未経験者にもわかるように丁寧に解説します。
- ドリル刃の基本的な役割と機械への取り付け方
- ドリル刃の主な種類と特徴
- 素材に応じたドリル刃の選び方
- ドリル刃を扱ううえでの注意点
ドリル刃とは、穴あけ加工に使う先端の切削工具のこと
ドリル刃とは、ボール盤やマシニングセンタなどの機械に取り付けて、素材に穴をあけるために使う先端が尖った切削工具のことです。「ドリルビット」と呼ばれることもあります。
ドリル刃を高速で回転させながら素材に押し当てることで、削りくずを排出しながら穴を掘り進めていきます。木材・金属・樹脂・コンクリートなど、加工する素材はさまざまですが、それぞれの素材に適したドリル刃の形状・材質があります。間違った種類を選んでしまうと、効率が落ちるだけでなく、工具の破損や思わぬ事故につながることもあるため、正しい知識を持って選ぶことが大切です。
ドリル刃の種類は加工する素材によって使い分ける
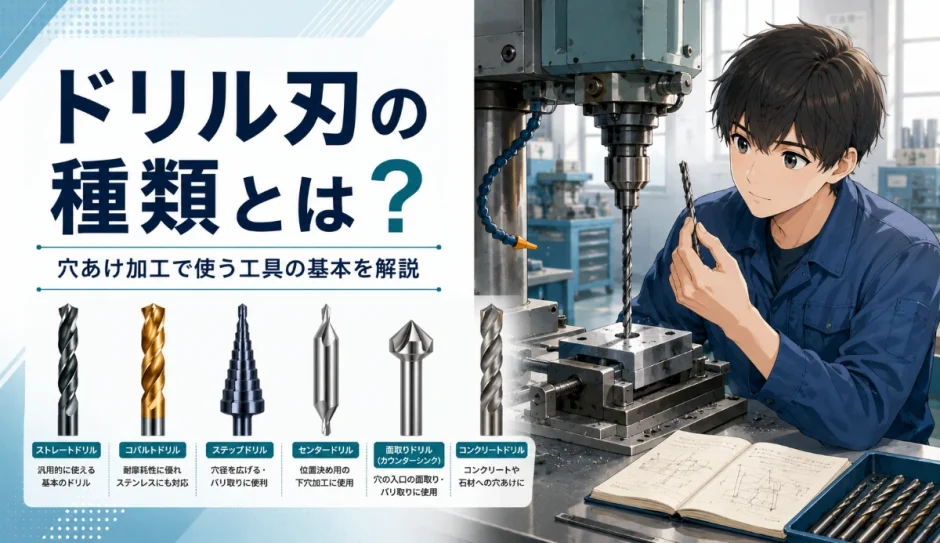
ドリル刃には、加工する素材に応じたさまざまな種類が用意されています。代表的なものを見てみましょう。
| 種類 | 特徴 | 主な用途 |
|---|---|---|
| 鉄工用ドリル(金属用) | 刃先の角度が鋭く、金属を効率よく削れる | 鉄・ステンレス・アルミなどの金属加工 |
| 木工用ドリル | 先端に食い込みやすいネジ状の切っ先が付いている | 木材への穴あけ全般 |
| コンクリート用ドリル(振動用) | 刃先に超硬チップが埋め込まれ、打撃にも耐えられる構造になっている | コンクリート・レンガなどへの穴あけ |
| ステップドリル | 階段状に段差がついた形状で、1本で複数の径の穴を加工できる | 薄板への穴あけ、径の異なる穴を効率よくあけたいとき |
金属加工の現場で最も一般的に使われるのが鉄工用ドリルです。同じ「金属用」であっても、加工する金属の硬さによって適した刃先の角度や材質が異なるため、間違った種類のドリル刃を使うと、うまく削れなかったり、刃先がすぐに摩耗してしまったりすることがあります。工具箱に複数の種類が混在していると取り違えやすいため、ラベルや刻印で見分ける習慣をつけておくと安心です。
ドリル刃の選び方に関するよくある質問
木工用ドリルを金属に使うことはできますか?
基本的にはおすすめできません。木工用ドリルは木材に食い込みやすい形状をしていますが、金属には硬すぎて刃先がすぐに傷んでしまいます。素材に合わないドリル刃を使うと、穴の仕上がりが悪くなるだけでなく、工具の破損や事故につながることもあるため、必ず加工する素材に適したドリル刃を選びましょう。逆に金属用のドリル刃を木材に使うことは可能ですが、木工用ほどきれいに仕上がらないこともあります。
ドリル刃の材質は硬さと粘りのバランスで選ばれる
ドリル刃は、刃先の材質によっても細かく分類されます。材質によって、得意な加工や寿命が異なります。
| 材質 | 特徴 |
|---|---|
| ハイス(ハイスピード鋼) | 粘りがあり折れにくく、価格も手頃で扱いやすい。一般的な金属加工に広く使われる |
| 超硬(超硬合金) | 硬く摩耗しにくいが衝撃に弱い。高速加工や硬い素材の加工に向く |
| コバルトハイス | ハイスにコバルトを添加し、耐熱性・耐摩耗性を高めたもの。ステンレスなど硬い金属に向く |
一般的な鉄鋼材料であれば、汎用性が高く扱いやすいハイス製のドリル刃が広く使われています。一方、ステンレスのように硬くて粘りのある金属を加工する場合は、通常のハイスでは刃先がすぐに摩耗してしまうため、耐熱性に優れたコバルトハイスや超硬のドリル刃が選ばれることがあります。材質の見た目だけでは判断しにくいこともあるため、刃先の色や刻印を確認したり、工具箱の表示を頼りに選んだりすることが実務では多いです。
ドリル刃の先端角度によって穴あけの性質が変わる
ドリル刃の先端には角度が付いており、この角度によって穴あけの性質が変わります。図面には特に指定がなくても、現場では素材ごとに適した角度のドリル刃が使い分けられています。
| 先端角度 | 特徴 |
|---|---|
| 118度前後 | 一般的な金属加工向けの標準的な角度 |
| 135度前後 | 刃先が浅く、ステンレスなど硬い金属への食いつきが良い |
| 90度前後 | 薄板の加工など、浅い角度で加工したい場合に使われる |
角度が鋭い(数字が小さい)ドリル刃は柔らかい素材に食い込みやすく、角度が緩やか(数字が大きい)なドリル刃は硬い素材でも刃先が滑りにくく安定して穴あけできるという特徴があります。素材の硬さに合わない角度のドリル刃を使うと、穴あけの最初にドリルが滑ってしまい、狙った位置に穴があけられないことがあります。汎用性を重視して、118度前後の標準的な角度のドリル刃を幅広い素材に使っている現場も多く見られます。
穴あけ位置がずれるトラブルに関するよくある質問
ドリルで穴あけを始めるとき、刃先が滑って狙った位置からずれてしまいます。どうすればよいですか?
穴をあけたい位置に、あらかじめポンチ(先端が尖った工具)で小さなくぼみをつけておくと、ドリルの刃先が滑りにくくなります。また、素材に対してドリル刃をまっすぐ垂直に当てることも重要です。それでも改善しない場合は、素材に適した先端角度のドリル刃を使っているか確認しましょう。低速で軽く触れるように穴あけを始め、位置が安定してから徐々に力を加えるのも有効な方法です。
ドリル刃のねじれ角も切りくず排出に影響する
ドリル刃の側面には、螺旋状の溝(フルート)が刻まれています。この溝のねじれ具合を「ねじれ角」と呼び、切りくずの排出のしやすさに関わっています。
| ねじれ角 | 特徴 | 主な用途 |
|---|---|---|
| 大きい(30度前後) | 切りくずの排出性が高く、切れ味が良い | 一般的な鉄鋼材料、アルミなどの柔らかい素材の加工 |
| 小さい(10〜15度) | 刃先の強度が高く、切りくずが排出されにくい | 真鍮など、切りくずが細かく砕けやすい素材の加工 |
ねじれ角が大きいドリル刃は切りくずをスムーズに排出できる反面、刃先の強度がやや落ちる傾向があります。逆にねじれ角が小さいドリル刃は刃先が頑丈ですが、切りくずが詰まりやすくなることがあります。加工する素材の性質によって、適したねじれ角のドリル刃を選ぶことが求められます。工具のカタログにはねじれ角の数値が明記されていることが多いため、選定時の参考にできます。
ドリル径にはミリ・インチ・番手など複数の表し方がある
ドリル刃の太さ(径)の表し方にも、いくつかの規格があります。
| 表し方 | 内容 |
|---|---|
| ミリ(mm)表示 | 0.1mm単位などで径を細かく指定できる、日本で最も一般的な表し方 |
| インチ表示 | 分数(1/8インチなど)で表す。海外規格の機械や部品でよく使われる |
| 番手(ゲージ)表示 | アルファベットや番号で径を表す規格。ネジ下穴などで使われることがある |
図面や指示書に記載された径の単位を見誤ると、まったく異なる太さの穴をあけてしまうことになりかねません。特にミリ表示とインチ表示が混在している職場では、単位の確認を怠らないことが重要です。海外製の機械や部品を扱う現場では、この単位の違いによる思い違いが起こりやすいため、慣れないうちは特に注意深く確認するようにしましょう。
ドリル刃を使ううえで冷却と切りくず排出への注意が必要
ドリル刃を使った穴あけ加工でも、クーラント(切削液)による冷却が重要な役割を果たします。ドリル刃は穴の内部で摩擦熱がこもりやすく、冷却が不十分だと刃先の摩耗が急速に進んでしまいます。
また、深い穴をあける際は、削りくずが穴の中に詰まりやすいという問題もあります。切りくずがうまく排出されないと、ドリル刃に余計な負荷がかかり、折損の原因になることがあります。多くの現場では、途中でドリル刃を一度引き上げて切りくずを排出する「ステップ送り」という加工方法が使われています。
- ステップ送り:加工の途中で刃を引き上げ、切りくずを排出しながら進める
- 適切な回転数・送り速度の設定:素材と刃先の材質に合わせて条件を調整する
- クーラントの十分な供給:摩擦熱を効果的に下げる
- 刃先の状態確認:摩耗や欠けがないか、使用前後に確認する
切りくずの詰まりが原因で起きたトラブルの一例
たとえば、比較的深い穴をあける作業で、切りくずの排出を意識せずに一気に加工を進めてしまったとします。穴の内部に切りくずが詰まった状態のままドリル刃を押し込み続けると、刃先にかかる負荷が急激に増加し、最終的にドリル刃が穴の中で折れてしまうことがあります。
折れたドリル刃の破片が穴の中に残ってしまうと、取り除くのに大変な手間がかかり、最悪の場合はその部品自体を廃棄せざるを得なくなることもあります。「深い穴だからこそ、こまめに刃を引き上げて切りくずを出す」という一手間が、こうしたトラブルを防ぐ鍵になります。
未経験者がドリル刃を扱ううえで気をつけたいこと
初めてドリル刃を使った作業を任されると、どの刃を選べばよいか迷うことが多いはずです。以下のポイントを意識すると、安全で正確な穴あけにつながります。
- 加工する素材に合ったドリル刃の種類・材質を確認してから作業を始める
- 穴あけ位置には、あらかじめポンチでくぼみをつけておく
- 刃先の摩耗や欠けがないか、作業前に目視で確認する
- 深い穴をあけるときは、切りくずの詰まりに注意しながら進める
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| とりあえず手元にあるドリル刃で加工を始める | 素材に合った種類・材質のドリル刃を選んでから始める |
| ポンチでのくぼみをつけずにいきなり穴をあける | 穴あけ位置にポンチでくぼみをつけてから加工する |
| 切りくずの詰まりを気にせず一気に穴をあける | 深い穴では途中で刃を引き上げ、切りくずを排出する |
ドリル刃は種類が多く、最初はどれを選べばよいか迷うかもしれません。しかし、「素材」「材質」「先端角度」という3つの視点で整理して覚えておくと、現場での工具選びがぐっとスムーズになります。実際に何本も使ってみることで、手に馴染む感覚とともに知識も身についていきます。
まとめ
- ドリル刃とは、機械に取り付けて素材に穴をあけるための先端の切削工具のこと
- 鉄工用・木工用・コンクリート用など、加工する素材によって種類が分かれる
- ハイス・超硬・コバルトハイスなど、材質によって硬さと粘りのバランスが異なる
- 先端角度によって、柔らかい素材への食い込みやすさや安定性が変わる
- ねじれ角の違いによって、切りくずの排出性や刃先の強度が変わる
- 深い穴あけでは、切りくずの詰まりや摩擦熱への対策が欠かせない
- 素材・材質・先端角度の3つの視点で整理すると、ドリル刃選びが理解しやすくなる
ドリル刃は、機械加工の現場で日常的に使われる基本の工具でありながら、素材や条件に合わせた選び方の奥深さを持っています。種類ごとの特徴を理解し、丁寧に工具を選ぶ習慣を身につけることが、正確で安全な穴あけ加工につながります。最初は多くの種類に戸惑っても、実際に使いながら少しずつ違いを覚えていくことで、自然と適切な工具を選べるようになっていきます。
機械加工の基礎知識をもっと知りたい方は、エンドミルとは?やクーラントとは?もあわせてご覧ください。