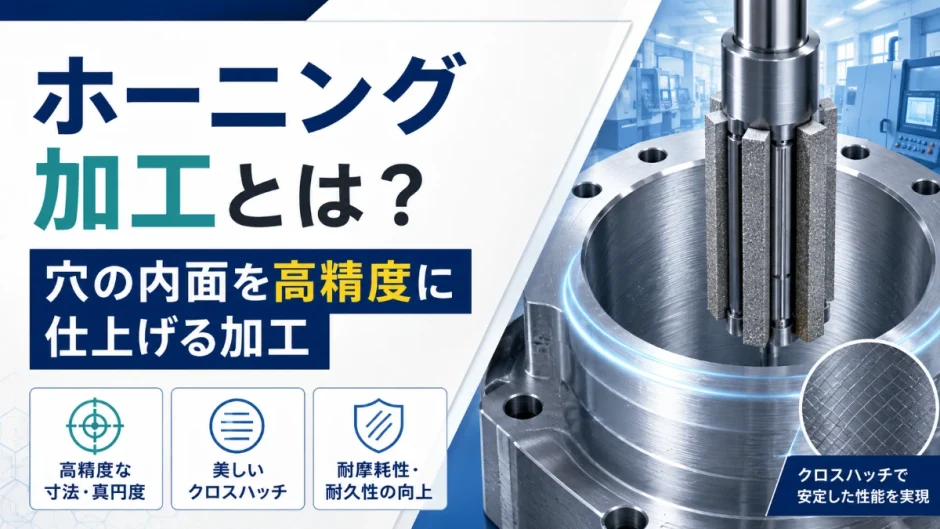

エンジンのシリンダーや油圧機器の穴——高い精度と滑らかな表面が求められる穴の内面を仕上げる加工方法があります。それが「ホーニング加工」です。砥石を回転させながら往復運動させ、穴の内面をミクロン単位で精密に仕上げる、仕上げ加工の中でも特別な役割を担う技術です。目には見えにくい微細な模様の中に、確かな機能上の意味が込められています。
「研磨加工と何が違うのか」と、疑問に思う人も多いはずです。この記事では、ホーニング加工とは何か・なぜ高精度な穴を作れるのか・どんな点に注意すべきかを、未経験者にもわかるように丁寧かつ正確に解説します。
- ホーニング加工の基本的な意味と確実な仕組み
- ホーニング加工が確実に実現する特有の表面性状
- ホーニング加工が確実に使われる代表的な用途
- ホーニング加工を確実に行うときに確認したい重要なポイント
ホーニング加工とは、砥石を回転・往復させて穴の内面を確実に精密に仕上げる加工のこと
機械加工の基礎知識として、まず理解しておきたい仕上げ加工のひとつが「ホーニング加工」です。
ホーニング加工とは、複数の砥石(ホーニングストーン)を放射状に配置した専用工具を穴の中に挿入し、回転運動と軸方向の往復運動を同時に行わせながら、穴の内面をわずかずつ削り取って仕上げる加工のことです。ブローチ加工などの前工程で仕上げられた穴を、さらに高い寸法精度と、特有の表面性状に仕上げる最終工程として使われることが多くあります。すべての加工の締めくくりとして、極めて重要な役割を担っているのです。
この加工の最大の特徴は、回転と往復という2つの動きを組み合わせることで、穴の内面に網目状の交差した加工痕(クロスハッチ)を作り出す点にあります。この模様は、単なる見た目の効果ではなく、確かな機能上の意味を持っています。
クロスハッチ角度は確実に砥石の回転速度と往復速度の比率で決まる
ホーニング加工の確かな品質を語るうえで欠かせないのが、「クロスハッチ角度」という考え方です。
クロスハッチ角度とは、穴の内面に刻まれる網目模様が、軸方向に対してどのくらいの角度で交差しているかを示す数値のことです。この角度は、砥石の回転速度と軸方向への往復速度(送り速度)の比率によって決まります。回転速度に対して往復速度が速いほど角度は大きくなり、遅いほど角度は小さくなります。この速度バランスひとつが、部品の性能を左右する確かな要素になっているのです。
| クロスハッチ角度の傾向 | 特徴 |
|---|---|
| 角度が大きい(往復速度が速い) | 油膜保持性能が高まりやすいが、摩擦がやや増える傾向 |
| 角度が小さい(往復速度が遅い) | 摩擦は抑えられるが、油膜保持性能はやや低下する傾向 |
実際の設計では、用途に応じた最適なクロスハッチ角度(一般的には30〜60度程度)が図面で指定されることが多く、加工者はその角度を実現できるよう、回転速度と往復速度の比率を正確に調整する必要があります。単に穴を磨くだけでなく、目に見えない角度の設計にまで意味が込められているのです。手先の感覚と数値の両方を頼りに、確かな角度を再現する技術が求められます。
確かで丁寧なクロスハッチ角度の指定について現場でのよくある質問
図面にクロスハッチ角度の指定がない場合は、どうすればよいのですか?
明確な指定がない場合は、対象部品の一般的な標準値や、過去の類似部品の実績値を参考にすることが多くあります。ただし、エンジン部品や油圧機器のように性能に直結する部品では、多くの場合クロスハッチ角度が明確に指定されているか、社内の標準規格として定められています。判断に迷う場合は、自己判断で条件を決めず、設計担当者や品質管理部門に確認することが望まれます。目に見えない角度の違いが、部品の寿命という形で確かに現れてくることを忘れてはなりません。
ホーニング加工が作るクロスハッチ模様は確実に潤滑油を保持する機能を持つ
なぜホーニング加工が、エンジンのシリンダーのような重要な部品に使われるのか、その理由を見ていきましょう。
| 特性 | 内容 |
|---|---|
| 寸法精度 | 穴の真円度・円筒度をミクロン単位で高精度に仕上げられる |
| 表面性状 | クロスハッチ模様が、潤滑油を保持する微細な溝として機能する |
| 面粗さの調整 | 砥石の粒度を変えることで、求める面粗さに調整できる |
特に重要なのが、「クロスハッチ模様による油膜保持機能」です。エンジンのシリンダー内面にこの網目状の溝があることで、ピストンとの摺動面に潤滑油が保持されやすくなり、摩擦や摩耗を大きく低減できます。もし表面が完全に滑らかなだけであれば、油膜が保持されず、金属同士が直接擦れ合って早期摩耗につながってしまうことがあります。あえて完全な平滑を目指さず、機能的な凹凸を意図的に残すという発想が、この加工の奥深さを物語っています。
確かで丁寧なホーニング加工と研削加工の違いに関するよくある質問
穴を精密に仕上げるなら、研削加工でもよいのではないですか?
目的とする表面性状が異なります。研削加工は、高い寸法精度と滑らかな面を得意としますが、油膜を保持するような機能的な模様を作ることは想定されていません。一方ホーニング加工は、寸法精度を保ちながら、意図的にクロスハッチという機能的な模様を作り出せる点が大きな違いです。エンジンのシリンダーのように、潤滑性能が重要な穴には、研削よりもホーニング加工が適しているとされています。単に滑らかにするだけでなく、あえて機能的な凹凸を残すという発想の転換が、この加工の本質だといえます。
ホーニング加工は確実にエンジンシリンダーや油圧シリンダーの内面仕上げに使われる
ホーニング加工が実際にどのような部品に確実に使われているのか、見ていきましょう。
- エンジンシリンダー:ピストンとの摺動面、潤滑性能が求められる箇所
- 油圧・空圧シリンダー:ピストンとの密閉性と滑らかな動作が求められる箇所
- 軸受(ベアリング)の穴:高精度な真円度が求められる箇所
- 燃料噴射系部品:極めて高い寸法精度が求められる精密穴
特に代表的なのが、「エンジンシリンダー」です。自動車や産業機械のエンジンでは、ピストンが高速で往復運動を繰り返すため、シリンダー内面の精度と潤滑性能が、エンジンの性能・燃費・寿命に直結します。ホーニング加工によって作られた精密な穴とクロスハッチ模様が、この過酷な環境を長期間支え続けているのです。エンジンをかけるたびに繰り返される数千回もの往復運動を、この地味な仕上げ加工が確かに支え続けているといえます。
確かで丁寧な油圧シリンダーでのホーニング加工について現場でのよくある質問
油圧シリンダーにもホーニング加工が必要なのはなぜですか?
油圧シリンダーは、内部のピストンが高い圧力の油を受けながら滑らかに往復運動する必要があります。内面に傷や凹凸があると、シール部品が損傷したり、圧力が漏れたりする原因になります。ホーニング加工によって、真円度の高い穴と、適度な油膜保持性能を持つ表面を両立させることで、長期間にわたり安定した性能を発揮できるようになります。産業機械の信頼性を支える、目立たないながらも重要な工程です。数万回、数十万回という繰り返し動作に耐えるためには、こうした地道な仕上げの積み重ねが欠かせません。
ホーニング加工では確実に砥石の粒度選定と加工圧力の管理が仕上がりを左右する
ホーニング加工を確実に行ううえで、知っておきたい注意点がいくつかあります。
- 砥石の粒度選定:粗い粒度は加工能率が高いが面が粗く、細かい粒度は面は滑らかだが時間がかかる
- 加工圧力の管理:圧力が強すぎると発熱や変形、弱すぎると加工が進まない
- クーラントの供給:冷却と切りくず排出、面性状の安定に欠かせない
- 前工程の精度:ホーニング加工は仕上げ加工のため、前工程の穴精度にも影響される
特に注意したいのが「前工程の精度」です。ホーニング加工は、あくまで穴を最終的に仕上げる工程であり、削り取れる量(取り代)はごくわずかです。前工程の穴あけやブローチ加工の段階で、位置や真円度が大きくずれていると、ホーニング加工だけでその誤差を修正しきれないことがあります。最終仕上げの工程は、前工程から受け継いだ精度という土台の上に成り立っているのです。
確かで丁寧な取り代不足が原因で起きたトラブルの一例
たとえば、前工程での穴の真円度が想定より悪化していたにもかかわらず、そのままホーニング加工の工程に進めてしまったケースを考えてみましょう。ホーニング加工の取り代では前工程の誤差を吸収しきれず、最終的な穴の真円度が規格から外れてしまうことがあります。最終工程だからといって、どんな誤差でも修正できるわけではないという事実を、身をもって思い知らされる結果になりかねません。
このようなトラブルは、仕上げ加工の限界を超えた誤差を前工程で残してしまったことが原因で発生します。「ホーニング加工は魔法のように誤差を消せる工程ではなく、前工程の精度があってこそ成り立つ」という基本を理解し、各工程の精度管理を徹底することが、こうした見落としを防ぐために欠かせません。
未経験者がホーニング加工に確実に関わるうえで確実に気をつけたいこと
初めてホーニング加工に関わると、砥石の選定や加工条件に確実に戸惑うことが多いはずです。基本を一つずつ丁寧に確認していきましょう。
- 図面で指定された面粗さとクロスハッチ角度を確認する
- 前工程の穴精度が十分か確認する
- 砥石の粒度が加工目的に合っているか確認する
- クーラントが十分に供給されているか確認する
- 回転速度と往復速度の比率を正確に調整する
- 判断に迷う場合は、自己判断せず先輩や工程担当者に確認する
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 前工程の精度を確認せずホーニングを始める | 前工程の穴精度が取り代の範囲内か確認する |
| 砥石の粒度を目的に合わせず選ぶ | 求める面粗さに応じた粒度を選定する |
| クーラントの供給を怠る | 十分なクーラントで冷却と面性状の安定を確保する |
| クロスハッチ角度を意識せず条件を決める | 回転速度と往復速度の比率を正確に調整する |
ホーニング加工は、目に見えない微細な模様に確かな機能を込める、仕上げ加工の到達点ともいえる技術です。基本を丁寧に押さえる姿勢が、確かな品質につながります。人の目には粗く見えるかもしれない網目模様が、実は精密に計算された機能そのものだという事実に、この加工の面白さが凝縮されています。
まとめ
最後に、ホーニング加工について確かに丁寧に押さえておきたい要点を整理しておきましょう。
- ホーニング加工とは、砥石を回転・往復させて穴の内面を精密に仕上げる加工のこと
- 回転と往復の動きが、機能的なクロスハッチ模様を作り出す
- クロスハッチ角度は、砥石の回転速度と往復速度の比率で決まる
- クロスハッチ模様は、潤滑油を保持する重要な役割を持つ
- エンジンシリンダーや油圧シリンダーなど、潤滑性能が重要な穴に使われる
- 前工程の穴精度が、ホーニング加工の最終品質に大きく影響する
- 砥石の粒度選定が、面粗さと加工能率のバランスを左右する
ホーニング加工は、目には見えにくい表面の模様に、確かな機能性を込める緻密な技術です。基本原理を正しく理解し、丁寧な条件管理を積み重ねる姿勢が、確かな機械加工の技術につながっていくはずです。エンジンを動かすたびに、この見えない模様が静かにその役目を果たし続けているのです。
機械加工の基礎知識をもっと確実に知りたい方は、ブローチ加工とは?や面粗さとは?もあわせてご覧ください。