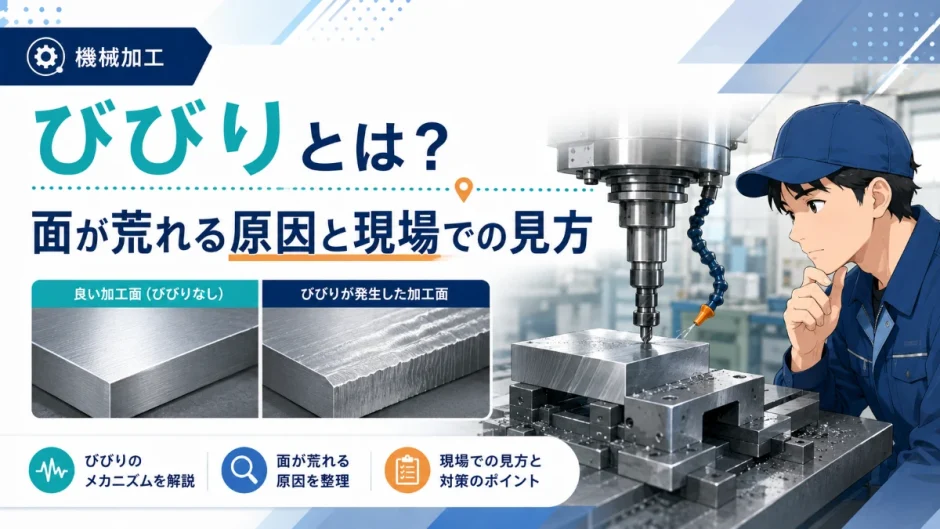

旋盤やフライス盤で加工していると、キーンという甲高い異音とともに、仕上がった面に規則的な縞模様が残ってしまうことがあります。これが「びびり」と呼ばれる現象です。加工不良の中でも特によく遭遇するトラブルのひとつで、原因も対策も一つではありません。順調に進んでいた加工が突然音を変え、面が荒れ始める様子は、経験の浅いうちは特に不安を感じさせるものです。
「なぜ急に音が変わって、表面が荒れてしまうのか」と、初めて経験すると戸惑うことが多いはずです。びびりは、機械・工具・材料・固定方法など、さまざまな要素が絡み合って発生する振動現象です。
この記事では、びびりとは何か・なぜ起こるのか・現場でどう見分け対処すればよいのかを、未経験者にもわかるように丁寧に解説します。
- びびりの意味と発生の仕組み
- びびりが起こる主な原因
- びびりを現場で見分ける方法
- びびりへの対策と気をつけたい点、日頃から意識しておきたい基本姿勢
びびりとは、加工中に工具や材料が振動して面が荒れる現象のこと
びびりとは、切削加工中に、工具または材料(あるいはその両方)が細かく振動し、加工面に規則的な縞模様や凹凸が生じてしまう現象のことです。英語では「Chatter(チャター)」と呼ばれ、日本語でも「チャタリング」と表現されることがあります。機械加工に携わる人であれば、遅かれ早かれ一度は経験することになる、代表的な加工トラブルのひとつです。
びびりが発生すると、加工面がざらついたり、光沢のムラができたり、寸法精度が悪化したりすることがあります。また、びびりの振動は工具にも大きな負担をかけるため、工具の欠けや異常摩耗、最悪の場合は工具の破損にもつながる、見過ごせない現象です。仕上げ工程の直前でびびりが発生すると、それまでの加工工程がすべて無駄になってしまうこともあり、早期発見が非常に重要になります。加工の初期段階からこの現象への意識を持っておくことが、無駄な手戻りを防ぐ鍵になります。
びびりには強制びびりと自励びびりという2つのタイプがある
びびりは、発生のメカニズムによって、大きく2つのタイプに分けて考えられています。
| タイプ | 内容 |
|---|---|
| 強制びびり | 機械の外部からの振動(モーターの回転むら、歯車のかみ合わせなど)が原因で起こる |
| 自励びびり | 切削加工そのものが原因となり、振動が自己増幅していくことで発生する |
特に厄介とされるのが「自励びびり」です。加工中に生じたわずかな振動が、次の削り跡に影響を与え、それがさらに次の振動を大きくしていくという連鎖的な仕組みで振動が増幅していくため、一度発生すると急速に悪化することがあります。この自励びびりへの対策こそが、多くの現場でびびり対策の中心的なテーマになっています。放置すればするほど悪化しやすいという性質上、初期段階での早期発見と対処が特に重要視されています。
工具突き出し量の見落としが原因で起きたトラブルの一例
たとえば、深い穴や溝を加工するために、工具を必要以上に長くホルダーから突き出したまま加工を始めてしまったケースを考えてみましょう。突き出し量が長くなるほど、工具の剛性は大きく低下し、わずかな切削抵抗でも工具がしなり、それが振動として現れやすくなります。
この状態で加工を続けると、加工面全体にびびりマークが広がってしまい、最悪の場合は工具が折損してしまうこともあります。「必要な突き出し量を超えて工具を長く出さない」という基本を徹底し、どうしても長い突き出しが必要な場合は、専用の防振工具を使うといった対策を検討することが大切です。防振工具は内部に振動を吸収する構造を持っており、通常の工具では対応が難しい深い加工でも安定した仕上がりを実現できます。
びびりは剛性不足や工具の突き出し量の長さが原因になりやすい
びびりがなぜ発生するのか、その代表的な原因を見ていきましょう。
| 原因 | 内容 |
|---|---|
| 機械・工具の剛性不足 | 機械や工具の固定・支持が十分でないと、加工中に振動が発生しやすくなる |
| 工具の突き出し量が長い | 工具をホルダーから長く突き出すほど、たわみやすくなり振動を誘発しやすい |
| 回転数・送り速度の不適切な設定 | 材料や工具に合わない条件は、機械との共振を引き起こしやすくなる |
| 材料の固定不足 | チャックや治具での固定が甘いと、材料自体が振動する原因になりやすい |
特によく見られるのが、「工具の突き出し量が長い」ことによるびびりです。工具をホルダーから必要以上に長く出して加工すると、切削抵抗によって工具がたわみやすくなり、そのたわみが振動として現れることがあります。できるだけ工具の突き出し量を短くすることは、びびり対策の基本のひとつとされています。段取りの際に「あと少し短くできないか」を意識するだけでも、びびりの発生率を大きく下げられることがあります。
びびりの原因の切り分けに関するよくある質問
びびりが発生したとき、原因が機械側なのか工具側なのか、どう見分ければよいですか?
まずは工具の突き出し量や、材料の固定状態を確認するのが基本です。それでも改善しない場合は、回転数や送り速度を少しずつ変えてみて、びびりが軽減する条件を探る方法もあります。原因の切り分けには経験が必要な部分も多いため、判断に迷う場合は自己判断せず先輩や設備担当者に相談しましょう。焦って複数の要素を同時に変更してしまうと、かえって原因の特定が難しくなることもあるため、一つずつ確認していく忍耐強さが求められます。
びびりが起きると加工面に規則的な模様と甲高い音が現れる
びびりを現場で見分けるには、音と加工面の両方を丁寧に観察することが重要です。
| 見分け方 | 内容 |
|---|---|
| 加工音の変化 | 通常とは異なる、キーンという甲高い異音や、断続的な音が聞こえるようになる |
| 加工面の模様 | 波打つような、規則的な縞模様(びびりマーク)が表面全体に現れる |
| 機械の振動 | 機械本体やワークに、目に見える、あるいは手で感じられる振動が生じる |
| 切粉の変化 | 切粉の形状が不規則になり、通常とは明らかに異なる出方をすることがある |
特にわかりやすいのが、加工面に残る「びびりマーク」と呼ばれる規則的な縞模様です。この模様は、工具と材料が周期的に離れたり接触したりを繰り返すことで生まれるもので、光の当たり方によっては波打つように見えることもあります。仕上げ加工でこの模様が現れると、外観検査で不合格となるだけでなく、部品としての性能にも影響することがあります。特に密着性や気密性が求められる部品では、このわずかな凹凸が致命的な不具合につながることもあるため、決して軽視できません。
びびりマークの確認方法に関するよくある質問
びびりマークが出ているかどうか、確認しにくい場合はどうすればよいですか?
光を斜めから当てて表面を観察すると、規則的な模様が見つけやすくなることがあります。目視だけで判断が難しい場合は、表面粗さ測定器を使って数値で確認する方法もあります。仕上げ面の品質基準が厳しい部品では、こうした測定機器による客観的な確認が欠かせません。慣れないうちは、良品と不良品の実物を見比べる経験を積むことで、判断の精度を高めていくことができます。
びびり対策には工具の見直しと切削条件の調整が有効になる
びびりを抑えるためには、いくつかの対策を状況に応じて組み合わせて行うことが一般的です。
- 工具の突き出し量を短くする:剛性を高め、振動を抑える最も基本的な対策
- 回転数・送り速度の調整:共振を避ける条件を見つけることで、びびりを軽減できる
- 材料の固定を見直す:治具やチャックでの固定力・支持位置を確認する
- 工具の刃先形状を変更する:切削抵抗を減らす形状の工具に変えることで改善する場合がある
- 防振工具の活用:内部に制振機構を持つ専用工具で、深穴加工などの振動を抑える
特に効果が出やすいのが「回転数・送り速度の調整」です。びびりは、機械や工具が持つ固有の振動数と、切削時の周期的な力が一致(共振)することで大きくなる性質があります。条件をわずかに変えるだけで、この共振を避けられ、びびりが大きく改善することがあるため、対策の第一歩として条件変更を試してみる価値があります。回転数を数パーセント変えただけで、まるで別の加工のように静かになることも珍しくありません。
びびり対策の優先順位に関するよくある質問
びびりが発生したとき、まず何から対策すればよいですか?
最も手軽に試せるのは、回転数や送り速度をわずかに変更してみることです。それでも改善しない場合は、工具の突き出し量や材料の固定状態を見直します。それぞれの対策には一長一短があり、加工内容によって効果的な方法が異なるため、自己判断で条件を大きく変える前に、先輩や工程担当者に相談しながら進めることをおすすめします。複数の対策を同時に試すのではなく、一つずつ変化を確認しながら進めることが、原因の特定を早める近道になります。
未経験者がびびりに気づいたときに気をつけたいこと
初めてびびりに遭遇すると、何が起きているのか判断がつかず戸惑うことが多いはずです。落ち着いて基本を確認する姿勢が、早期解決への近道になります。
- 異音や振動に気づいたら、すぐに加工を止めて確認する
- 加工面の模様や仕上がりを丁寧にチェックする
- 条件を自己判断で大きく変更せず、先輩に相談する
- 工具の突き出し量や材料の固定状態を日頃から意識する
これらの基本を押さえておくだけでも、びびりの発生率は大きく下がります。日々の段取りの中に、こうした確認作業を自然に組み込んでいく習慣が大切です。
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 異音がしても気にせず加工を続ける | 異音に気づいたら、すぐに加工を止めて状態を確認する |
| 原因を考えず条件をあれこれ変えてしまう | 基本的な原因(突き出し量・固定・条件)から順に確認する |
| びびりマークが出ていても見過ごす | 仕上げ面を丁寧に確認し、必要に応じて先輩に相談する |
| 工具の突き出し量を毎回感覚で決める | 必要最小限の突き出し量を意識し、都度確認する |
びびりは、機械加工の現場で誰もが一度は経験するトラブルです。焦らず基本の原因から一つずつ確認していく姿勢が、早期の解決と再発防止につながります。原因を突き止める過程そのものが、機械加工への理解を深める貴重な学びの機会にもなります。慣れないうちは戸惑うことも多いですが、経験を積むほど対応のコツがつかめてくるはずです。
まとめ
- びびりとは、切削加工中に工具や材料が細かく振動し、加工面が荒れてしまう現象のこと
- 機械・工具の剛性不足や、工具の突き出し量の長さなどが主な原因になりやすい
- 強制びびりと自励びびりの2タイプがあり、特に自励びびりは振動が増幅しやすい
- 甲高い異音と、加工面に現れる規則的な「びびりマーク」で見分けられる
- 回転数・送り速度の調整は、共振を避けるための手軽かつ効果的な対策になる
- 工具の突き出し量を短くする、材料の固定をしっかり見直すことも基本的な対策になる
- 異音や振動に気づいたら、すぐに加工を止めて確認する姿勢が事故と不良を防ぐ
びびりは、機械加工につきものの振動現象でありながら、原因を一つずつ切り分けることで確実に改善できるトラブルです。音や加工面の変化に敏感になり、丁寧に対処する姿勢が、安定した加工技術につながります。経験を積むほど、わずかな音の違いから異常を察知できるようになっていくものです。日々の積み重ねが、確かな技術力へとつながっていきます。
機械加工の基礎知識をもっと知りたい方は、切粉とは?や芯出しとは?もあわせてご覧ください。