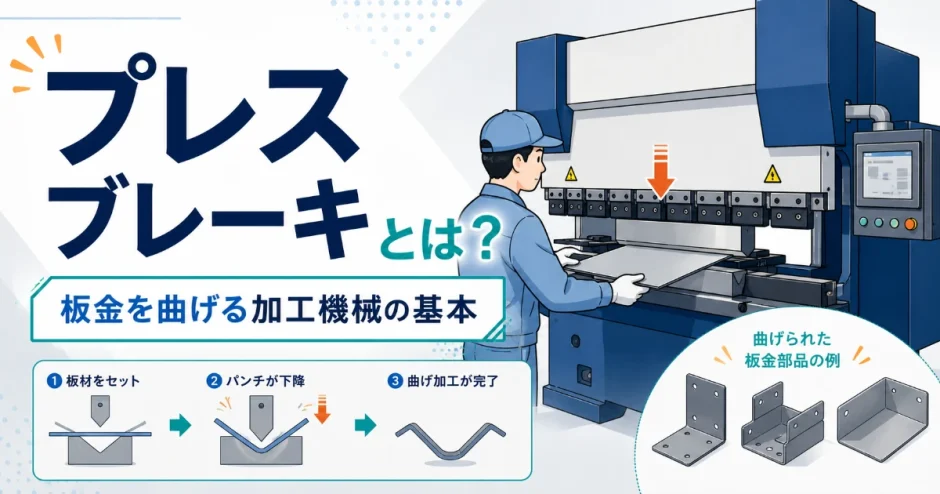

板金加工の現場で、平らな金属板が機械にセットされ、鋭い音とともに一瞬でL字やコの字に折り曲げられていく様子を見たことがあるかもしれません。この曲げ加工を担っているのが「プレスブレーキ」という機械です。大きな機械が力強く板を折り曲げる様子は、板金工場の中でもひときわ迫力のある光景です。
「板をただ押し付けるだけで、なぜきれいに曲がるのか」と、初めて見ると不思議に思うかもしれません。プレスブレーキは、金型の組み合わせと正確な制御によって、板金を狙った角度に精密に曲げる機械です。金型と制御、この2つの要素を理解することが、加工の基本を押さえる近道になります。
この記事では、プレスブレーキとは何か・どのような仕組みで板金を曲げるのか・使ううえでどんな点に注意すべきかを、未経験者にもわかるように丁寧に解説します。
- プレスブレーキの意味と基本的な仕組み
- プレスブレーキが板金加工で果たす役割
- V字ダイとパンチによる曲げ加工の原理
- プレスブレーキを扱ううえでの注意点
プレスブレーキとは、金型で金属板を挟んで曲げる加工機械のこと
プレスブレーキとは、「パンチ」と呼ばれる上型と「ダイ」と呼ばれる下型の間に金属板を挟み込み、油圧やサーボモーターの力で押し曲げる板金加工機械のことです。「曲げ加工機」「ベンダー」と呼ばれることもあり、現場によって呼び方が異なることもあります。
加工したい板材を下型(ダイ)の上に置き、上型(パンチ)を降下させることで、板材はダイの溝に押し込まれるように変形し、狙った角度に曲がります。パンチとダイの組み合わせ、押し込む深さを調整することで、さまざまな角度・形状の曲げを実現できます。この一連の動作は非常に短時間で完了するため、量産現場では高い生産効率を発揮します。
プレスブレーキはV字ダイとパンチの組み合わせで角度が決まる
プレスブレーキによる曲げ加工の基本を理解するには、金型の仕組みを知ることが欠かせません。パンチとダイという2つの部品の役割を押さえることが、加工全体の理解につながります。
| 金型の部位 | 役割 |
|---|---|
| パンチ(上型) | 板材の上から押し込み、力を加える部分。先端の形状で曲げの内側形状が決まる |
| ダイ(下型) | 板材を支え、パンチとともに曲げ形状を作るV字型の溝を持つ部分 |
| V幅(ダイの溝の幅) | ダイの溝の幅。板厚に応じた適切なV幅を選ぶことが仕上がりを左右する |
曲げ加工では、板厚に対して適切なV幅のダイを選ぶことが重要です。V幅が狭すぎると、板材に無理な力がかかり割れやひび割れの原因になります。逆にV幅が広すぎると、曲げ角度が安定せず、狙った角度に仕上がらないことがあります。一般的には、板厚の6〜8倍程度のV幅を選ぶことが目安とされています。金型メーカーが提供する選定表を参考にしながら、材料の種類や板厚に応じて適切なV幅を選ぶことが、加工の第一歩になります。
V幅の選び方に関するよくある質問
V幅を間違えると具体的にどんな問題が起きますか?
V幅が板厚に対して狭すぎると、曲げの外側にひび割れが生じたり、金型に大きな負担がかかって破損したりするおそれがあります。逆に広すぎると、曲げ半径が大きくなりすぎて、図面通りの角度や形状に仕上がらないことがあります。加工前には、材料の板厚と指定された曲げ形状に応じて、正しいV幅の金型を選ぶことが基本です。判断に迷う場合は、自己判断せず先輩や工程担当者に確認しましょう。金型の交換作業自体にも一定の手間がかかるため、事前の確認が結果的に作業効率も高めます。
曲げ加工にはエアベンド・ボトミング・コイニングの3方式がある
プレスブレーキによる曲げ加工には、パンチをどこまで押し込むかによって、いくつかの方式があります。
| 方式 | 内容 | 特徴 |
|---|---|---|
| エアベンド(自由曲げ) | パンチをV溝の底まで押し込まず、途中で止めて曲げる | 金型の消耗が少なく、角度調整の自由度が高い。最も広く使われる方式 |
| ボトミング(底突き曲げ) | パンチをV溝の底まで押し込み、金型形状に材料を沿わせる | 角度の精度が高いが、金型ごとに角度が固定される |
| コイニング(型打ち曲げ) | 非常に強い力で押し込み、スプリングバックをほぼなくす | 高精度だが、大きな加工力が必要でプレスブレーキへの負荷も大きい |
最も一般的に使われているのがエアベンド方式です。同じ金型のまま、パンチの押し込み量を変えるだけでさまざまな角度に対応できるため、多品種の板金加工に向いています。一方、コイニング方式は、非常に高い精度が求められる部品に使われますが、加工に必要な力が大きいため、対応できる機械やダイの強度に制約があります。現場では、加工したい部品の精度要求とコストのバランスを見て、これらの方式が使い分けられています。
金型の選定ミスが原因で起きたトラブルの一例
たとえば、薄い板厚の材料に対して、本来よりも大きなV幅のダイを取り付けたまま加工を始めてしまったケースを考えてみましょう。V幅が広すぎると、曲げの角度が安定せず、同じ加工条件でも製品ごとに微妙に仕上がりの角度がばらついてしまうことがあります。
この状態に気づかず量産を続けてしまうと、後工程で複数の部品を組み合わせる際に、角度のズレによって部品同士がうまくかみ合わないという問題が発覚することがあります。「板厚とV幅の対応関係を必ず確認してから加工を始める」という基本を徹底することが、こうしたトラブルを未然に防ぐ鍵になります。
プレスブレーキ加工ではスプリングバックの計算が欠かせない
プレスブレーキで金属板を曲げる際、避けて通れないのが「スプリングバック」という現象です。金属板を曲げると、力を抜いた瞬間に、材料が持つ弾性によってわずかに元の角度に戻ろうとします。これは金属特有の性質であり、完全になくすことは基本的にできません。
そのため、狙った角度ぴったりに仕上げるには、スプリングバックで戻る分をあらかじめ見込んで、少し深めに曲げるという調整が必要になります。この戻り量は、材料の種類・板厚・V幅によって変わるため、経験や過去のデータの蓄積が仕上がりの精度を左右します。同じ材料・同じ板厚であっても、ロットによってわずかに戻り量が異なることがあるため、慎重な現場ではその都度試し曲げを行い確認しています。
スプリングバックの調整に関するよくある質問
スプリングバックの量は、どうやって把握すればよいのですか?
多くの現場では、過去の加工実績や材料メーカーのデータをもとに、あらかじめ戻り量の目安を持っています。とはいえ、実際に試し曲げをして、指定角度からどれだけ戻るかを測定し、条件を微調整していく作業が欠かせません。特に新しい材料や板厚を扱う場合は、いきなり本番の加工に入らず、試し曲げで確認する慎重さが大切です。
プレスブレーキはNC・CNC制御で複数回の曲げを自動化できる
近年のプレスブレーキの多くは、NC(数値制御)やCNC(コンピュータ数値制御)による自動制御に対応しています。
| 制御方式 | 内容 |
|---|---|
| 手動式・油圧式 | 作業者がストロークやバックゲージ(板材の位置決め)を手動で調整する |
| NC制御 | 曲げ位置や角度をあらかじめプログラムし、繰り返し精度の高い加工を行う |
| CNC・サーボ制御 | コンピュータで細かく制御し、複数の曲げ工程を自動で連続して実行できる |
NC・CNC制御のプレスブレーキでは、1枚の板材に対して複数箇所を異なる角度で曲げる複雑な加工も、あらかじめプログラムしておくことで自動的に実行できます。バックゲージと呼ばれる位置決め装置が自動で移動するため、同じ形状の製品を安定して量産することにも向いています。手動式に比べて段取り替えの手間も少なく、多品種少量生産にも対応しやすい点が評価されています。
プレスブレーキは挟まれ事故のリスクがあるため安全対策が重要になる
プレスブレーキは強い力で金属板を押し曲げる機械であるため、安全管理が特に重要な設備のひとつです。
- 手指の挟まれ防止:パンチとダイの間に手を入れない、安全装置(光線式安全装置など)を無効化しない
- 足踏みスイッチの誤操作防止:意図しないタイミングでペダルを踏まないよう注意する
- 材料の保持:加工中に材料が動いたり落下したりしないよう、正しい姿勢で保持する
- 金型の取り付け確認:パンチ・ダイが正しく固定されているか、稼働前に確認する
プレスブレーキには、光線式安全装置と呼ばれる、パンチとダイの間に光を通し、作業者の手などが入ると自動で停止する仕組みが備わっていることが一般的です。この安全装置を自己判断で無効化したり、無理に速く作業しようとして注意を怠ったりすることは、重大な労働災害につながる危険な行為です。安全装置は作業のスピードを妨げるものではなく、作業者の身体を守るための欠かせない仕組みだという理解を持つことが大切です。
プレスブレーキの安全確認に関するよくある質問
安全装置が作動して機械が頻繁に止まってしまいます。無効にしてもよいですか?
絶対に無効にしてはいけません。安全装置が作動するのは、何らかの理由でセンサーが手や物を検知しているためです。頻繁に止まる場合は、材料の持ち方や作業姿勢に問題がないか、まず確認しましょう。それでも改善しない場合は、自己判断で対応せず、必ず設備担当者や上司に相談してください。安全装置の故障が疑われる場合も、勝手に判断せず専門の担当者に点検を依頼することが基本です。
未経験者がプレスブレーキを任されたときに気をつけたいこと
初めてプレスブレーキを任されると、金型の選定や角度の調整に戸惑うことが多いはずです。
- 板厚に合ったV幅の金型が取り付けられているか確認する
- 試し曲げをして、スプリングバックを含めた仕上がり角度を確認する
- 安全装置を無効化せず、正しい姿勢で材料を保持する
- 加工条件を自己判断で変更せず、指定された条件を守る
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 金型の確認をせずに加工を始める | 板厚・形状に合った金型かどうかを確認してから始める |
| スプリングバックを考慮せず一発勝負で仕上げる | 試し曲げで角度を確認し、条件を微調整してから本加工に進む |
| 安全装置を煩わしく感じて無効化しようとする | 安全装置の意味を理解し、作業姿勢を見直して対応する |
プレスブレーキは、板金加工の中でも特に力の大きい機械です。安全のルールを徹底しながら、金型選びと角度調整の基本を一つずつ丁寧に身につけていく姿勢が大切です。慣れてくると、材料の反応を見ながら、次にどれくらい深く曲げれば狙った角度になるかを感覚的に判断できるようになっていきます。
まとめ
- プレスブレーキとは、パンチとダイで金属板を挟んで曲げる板金加工機械のこと
- 板厚に対して適切なV幅のダイを選ぶことが、割れや角度不良を防ぐ基本になる
- エアベンド・ボトミング・コイニングなど、押し込み量によって曲げ方式が分かれる
- 曲げた後にわずかに戻るスプリングバックを見込んで、深めに曲げる調整が必要になる
- NC・CNC制御により、複雑な曲げ加工や量産にも対応できる
- 光線式安全装置など、挟まれ事故を防ぐための安全対策が特に重要である
- 試し曲げによる確認と、安全ルールの徹底が、安定した曲げ加工につながる
プレスブレーキは、平らな板から立体的な形状を生み出す、板金加工の要となる機械です。金型選びと角度調整の基本を理解し、安全を最優先にしながら経験を積むことが、確かな技術の土台になります。一枚の板がみるみるうちに製品の形に近づいていく過程は、板金加工ならではのやりがいを感じられる瞬間でもあります。
金属加工の基礎知識をもっと知りたい方は、SPCCとは?やレーザー加工とは?もあわせてご覧ください。