
自動車のボディを見ると、パネルの継ぎ目に沿って規則的に並んだ小さな点を見かけることがあります。これは「スポット溶接」という溶接方法によって作られた接合点です。電極で薄い鋼板を挟み込み、瞬間的に大きな電流を流すことで、点状に材料を溶かし接合する、自動車の車体組み立てに欠かせない技術です。一見地味な小さな点の連続が、車という巨大な構造物の強度を確かに支えているのです。
「溶接棒を使わずに、どうやって金属を接合するのか」と、疑問に思う人も多いはずです。この記事では、スポット溶接とは何か・どのような仕組みで接合するのか・どんな点に注意すべきかを、未経験者にもわかるように丁寧に解説します。
- スポット溶接の基本的な意味と仕組み
- スポット溶接がCO2溶接など他の溶接と異なる点
- スポット溶接が使われる代表的な用途
- スポット溶接を行うときに確認したい重要なポイント
スポット溶接の品質はナゲット径の大きさで管理・検査される
スポット溶接の品質を評価するうえで欠かせないのが、「ナゲット径」という考え方です。
ナゲット径とは、溶接によって溶融・凝固した部分(ナゲット)の直径のことです。このナゲット径が大きいほど、一般的に接合強度が高くなるとされており、多くの現場では板厚に応じた最小ナゲット径の基準が定められています。ナゲットが小さすぎると十分な強度が得られず、逆に大きすぎると板材の変形や電極への負担増加につながることもあります。目に見えない内部の溶融範囲を、確かな数値として管理するという発想が、この検査の基本になっています。
| 検査方法 | 特徴 |
|---|---|
| 破壊検査(剥離試験など) | 実際に溶接点を破壊し、ナゲット径や強度を直接確認する |
| 非破壊検査(超音波探傷など) | 製品を壊さずに、内部のナゲット状態を推定する |
量産現場では、すべての溶接点を検査するのではなく、一定のサンプルを抜き取って破壊検査を行い、その結果から工程全体の品質を管理するという手法が広く採用されています。定期的な抜き取り検査によって、電極摩耗や条件のズレを早期に発見し、不良の連続発生を防ぐことが、量産品質を支える重要な仕組みになっています。限られた検査量で全体の品質を保証するという、統計的な発想の妙がここにはあります。
確かな抜き取り検査の頻度について現場でのよくある質問
なぜすべての溶接点を検査せず、抜き取りで済ませるのですか?
自動車1台あたり数千点にも及ぶスポット溶接をすべて破壊検査することは、現実的に不可能です。そのため、統計的な考え方に基づき、一定の間隔でサンプルを抜き取り、その結果から工程全体が正常な状態にあるかを推定するという手法が採用されています。抜き取り検査で異常が見つかった場合は、その前後の製品まで遡って調査するなど、品質を確保するための仕組みが整えられています。すべてを検査することはできなくても、統計という考え方を味方につけることで、確かな品質を守り続けているのです。
スポット溶接とは、電極で挟んだ薄板に電流を流し点状に接合する抵抗溶接のこと
溶接の基礎知識として、まず理解しておきたい溶接方法のひとつが「スポット溶接」です。
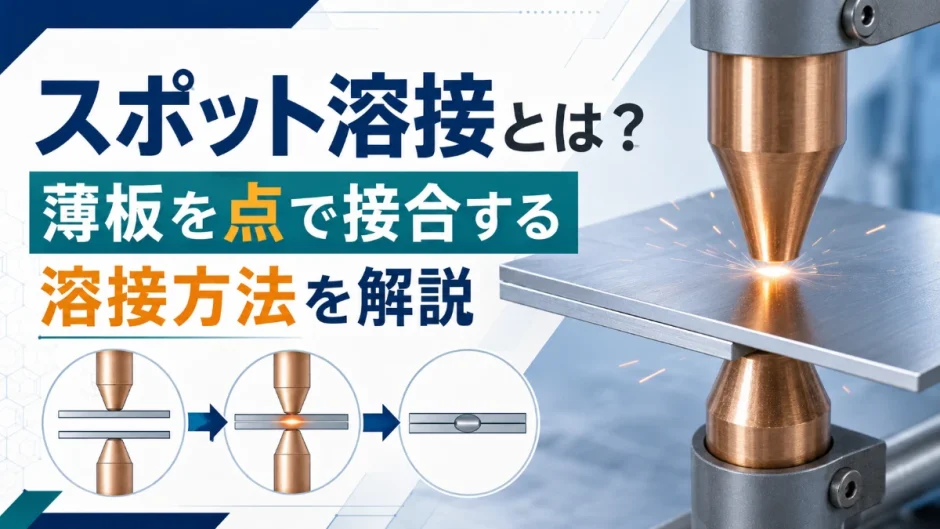
スポット溶接とは、2枚以上の金属板を上下から銅製の電極で挟み込み、強い圧力をかけながら瞬間的に大きな電流を流すことで、接触部分の電気抵抗による発熱を利用して材料を溶かし、点状に接合する溶接方法のことです。CO2溶接のようにアーク(放電)を利用する溶接とは異なり、「抵抗溶接」という別の原理に分類されます。
溶接棒やシールドガスを使わず、電気抵抗によって生じる熱だけで材料を接合するため、非常に短時間で、かつクリーンに接合できるという特徴があります。この仕組みから、「抵抗スポット溶接」と呼ばれることもあります。
スポット溶接はジュール熱の原理を利用して瞬間的に金属を溶かす
なぜスポット溶接が、これほど短時間で金属を接合できるのか、その仕組みを見ていきましょう。
| 要素 | 役割 |
|---|---|
| 電極 | 板材を挟み込み、加圧しながら電流を流す |
| 加圧力 | 板材同士を密着させ、確実な通電と接合を実現する |
| 電流・通電時間 | 発熱量を左右し、溶融部(ナゲット)の大きさを決める |
特に重要なのが、「ジュール熱」という物理現象です。電流が流れる際、電気抵抗が大きい箇所ほど大きな熱が発生します。板材同士が接触している部分は、電極や板材内部に比べて電気抵抗が大きいため、この接触部分に熱が集中し、瞬間的に金属が溶融するのです。この溶けた部分は「ナゲット」と呼ばれ、冷えて固まることで確かな接合が完成します。電気という目に見えない力が、瞬時に金属を溶かすという物理現象の確かな応用が、この溶接方法の核心なのです。
確かなスポット溶接とCO2溶接の違いに関するよくある質問
同じ「溶接」でも、スポット溶接とCO2溶接はどう使い分けるのですか?
対象となる材料の厚みと、求められる接合形態が大きく異なります。スポット溶接は、比較的薄い鋼板(自動車のボディパネルなど)を点状に接合するのに適しており、溶接部が目立たず、作業も高速です。一方CO2溶接は、厚みのある鋼材を連続した線として溶接する際に使われ、より高い強度の接合が可能です。自動車のボディ組み立てのように大量の薄板を高速で接合したい場面ではスポット溶接が、建築の鉄骨のように厚板を強固に接合したい場面ではCO2溶接が選ばれる傾向にあります。同じ「溶接」という言葉の中に、これほど異なる原理と用途が共存しているという点も、この分野の奥深さを物語っています。
スポット溶接は自動車ボディの組み立てラインで数千点にわたり使われる
スポット溶接が実際にどのような場面で使われているのか、見ていきましょう。
- 自動車ボディ:1台あたり数千点ものスポット溶接が使われる代表的な用途
- 家電製品の筐体:薄い鋼板やステンレス板の接合
- 建築用金属部材:軽量鉄骨や金属パネルの接合
- 金属製の箱物製品:配電盤やロッカーなどの筐体組み立て
特に代表的なのが、「自動車ボディ」としての用途です。1台の自動車のボディには、数千点にも及ぶスポット溶接が施されており、この無数の点が組み合わさることで、車体全体としての強度と剛性を実現しています。自動車の生産ラインでは、ロボットによる自動スポット溶接が広く導入され、高速かつ均一な品質での量産を可能にしています。一台の車が完成するまでに、目に見えないところで確かに数千回もの瞬間的な溶融と凝固が繰り返されているのです。
確かなロボットによる自動スポット溶接について現場でのよくある質問
なぜ自動車の生産ラインでは、スポット溶接がロボット化されているのですか?
自動車1台に必要な溶接点数が非常に多く、かつ高い精度と一貫した品質が求められるためです。人手での作業では、疲労による品質のばらつきや、長時間の作業負担が課題となります。ロボットによる自動化により、決められた位置に正確に、同じ品質で繰り返し溶接を行うことができ、生産効率と品質の両方を高いレベルで両立できます。多くの自動車工場では、溶接工程の大部分がロボット化されている現状があります。疲れを知らないロボットが、寸分違わぬ精度で同じ作業を繰り返し続けるという光景は、現代の量産技術を象徴する風景のひとつだといえるでしょう。
スポット溶接では電極の摩耗管理とチリの発生に注意する必要がある
スポット溶接を行ううえで、知っておきたい注意点がいくつかあります。
- 電極の摩耗管理:電極先端が摩耗すると、接触面積が変化し溶接品質が不安定になる
- 加圧力の管理:圧力が不足すると通電不良、過大だと変形の原因になる
- チリ(スパッタ)の発生:電流過多などにより、溶融金属が飛び散ることがある
- 板厚・材質の組み合わせ:異なる板厚や材質の組み合わせには適切な条件設定が必要
特に注意したいのが「電極の摩耗管理」です。スポット溶接を繰り返すうちに、銅製の電極先端は徐々に摩耗し、形状が変化していきます。この変化を放置すると、電極と板材の接触面積が変わり、電流密度が変化することで、溶接強度にばらつきが生じてしまいます。そのため、定期的な電極の整形や交換が、安定した品質を保つうえで欠かせません。たった数ミリの電極先端の摩耗が、車体全体の安全性に関わる強度不良につながりかねないという事実は、この管理の重要性を物語っています。
確かな電極摩耗が原因で起きたトラブルの一例
たとえば、電極の摩耗を見過ごしたまま、大量のスポット溶接を継続してしまったケースを考えてみましょう。電極先端の形状が変化したことで溶接部の強度が徐々に低下し、後工程の強度試験で不合格となる溶接点が発見されてしまうことがあります。発見が遅れれば遅れるほど、遡って確認しなければならない製品の範囲が広がり、対応の手間も大きくなってしまいます。
このようなトラブルは、電極の状態確認を怠ったことが原因で発生します。「スポット溶接は電極の状態が品質に直結するため、定期的な点検と整形・交換を行う」という基本を徹底することが、こうした見落としを防ぐために欠かせません。
未経験者がスポット溶接に関わるうえで確実に気をつけたいこと
初めてスポット溶接に関わると、電流・圧力・時間という条件の組み合わせに戸惑うことが多いはずです。基本を一つずつ丁寧に確認していきましょう。
- 板厚・材質に応じた電流・加圧力・通電時間の条件を確認する
- 電極先端の摩耗状態を定期的に確認する
- 溶接後のナゲット径や外観を確認する
- チリの発生状況から条件の過不足を判断する
- 抜き取り検査の頻度と基準を確認する
- 判断に迷う場合は、自己判断せず先輩や工程担当者に確認する
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 電極の摩耗を確認せず溶接を続ける | 定期的に電極の状態を確認し、整形・交換を行う |
| 板厚に関わらず同じ条件で溶接する | 板厚・材質に応じた条件を都度設定する |
| チリの発生を放置する | チリの原因(電流過多など)を分析し条件を調整する |
| 抜き取り検査の結果を確認せず生産を続ける | 定期的な検査結果を踏まえ、異常があれば早期に対応する |
スポット溶接は、目立たない小さな点の積み重ねによって、確かな強度と量産性を両立させる技術です。基本を丁寧に押さえる姿勢が、確かな品質につながります。一つひとつの点は小さくても、それが数千集まったとき、確かな一台の車が完成するのです。
まとめ
最後に、スポット溶接について確かに丁寧に押さえておきたい要点を整理しておきましょう。
- スポット溶接とは、電極で挟んだ薄板に電流を流し点状に接合する抵抗溶接のこと
- ジュール熱の原理により、接触部分だけを瞬間的に溶融させる
- ナゲット径の大きさが、溶接強度を左右する重要な指標になる
- CO2溶接が線での溶接であるのに対し、点での高速な接合を得意とする
- 自動車ボディなど、大量の薄板を接合する量産現場で広く使われる
- 電極の摩耗管理が、安定した溶接品質を左右する
- 板厚や材質に応じた条件設定が、確かな接合強度につながる
スポット溶接は、無数の小さな点が集まって確かな強度を生み出す、量産技術の到達点ともいえる溶接方法です。基本原理を正しく理解し、丁寧な条件管理を積み重ねる姿勢が、確かな溶接技術につながっていくはずです。道路を走るすべての車に、この見えない技術の積み重ねが確かに宿っているのです。
溶接の基礎知識をもっと確実に知りたい方は、CO2溶接とは?や溶接ビードとは?もあわせてご覧ください。