
「工場の求人票を見ていると『スタッド溶接』という作業内容があったけれど、どのような仕事なのだろう」「溶接と聞くと火花が飛び散って難しそうなイメージがあるが、未経験の自分でもできるのだろうか」と疑問に思っていませんか。製造業への転職を考える際、聞き慣れない専門用語が出てくると、自分に務まるのか不安に感じてしまうものです。
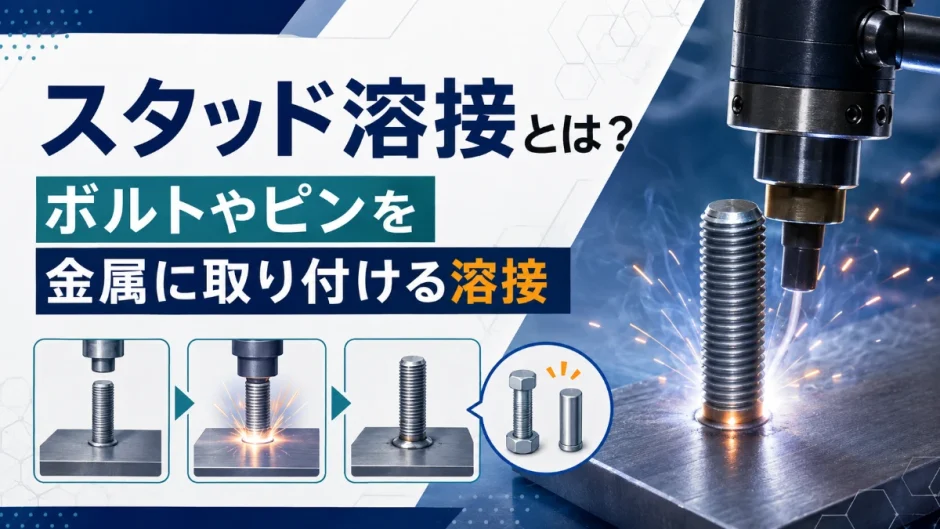
スタッド溶接は、ボルトやピンなどの突起物を金属の板に一瞬で取り付けることができる特殊な溶接技術です。一般的なアーク溶接やTIG溶接のように、職人の長年の勘や複雑な手元のテクニックがなくても、比較的早く作業を習得できるという特徴があります。そのため、未経験者からでもスタートしやすい金属加工の仕事として、多くの工場で求人が出されています。
しかし、「簡単だから誰でもすぐにできる」と安易に考えて入社すると、溶接特有の作業環境や、立ち仕事で連続して同じ動作を繰り返す体力的負担にギャップを感じてしまうことも事実です。この記事では、スタッド溶接の基本的な仕組みから、工場で使われている具体的な方式の違い、そして未経験者が転職前に知っておくべき「現場のリアルな厳しさや注意点」までを詳しく解説します。
- スタッド溶接がボルトやピンを金属に接合する仕組みとメリット
- CD方式やアーク方式など現場で使われる3つの工法の違い
- スタッド溶接が身の回りのどのような製品に使われているか
- 未経験者が直面しやすい溶接現場のリアルな労働環境と疲労の実態
- 作業中の失敗例と不良品を出さないための具体的な注意点
スタッド溶接はボルトやピンを金属板に一瞬で取り付ける特殊な接合技術である
製造業の金属加工において、2つの部品をくっつける方法は様々ですが、その中でも「金属の板」に対して「ボルト(ネジ)」や「ピン」を垂直に立てて接合したい場合に大活躍するのがスタッド溶接です。専用の機械を使うことで、わずか数ミリ秒から数秒という極めて短い時間で、金属同士を強力に一体化させることができます。
通常のネジ止めのように、金属板にドリルで穴を開けて裏側からナットで締める手間がかかりません。この「スタッド(stud=飾りボタン、植え込みボルトの意味)」と呼ばれるピンやボルトを、電気の力で溶かして一瞬でくっつける技術がスタッド溶接の正体です。
母材に穴を開けずに強固な接合ができるため水漏れや強度低下を完全に防げる
スタッド溶接の最大のメリットは、ベースとなる金属板(母材)に穴を開ける必要が一切ないことです。金属に穴を開けると、当然そこから水や空気が漏れる原因になり、製品の気密性や防水性が失われてしまいます。また、穴の周辺は強度が落ちるため、長期間の振動や負荷によって金属が割れやすくなるというデメリットもあります。
スタッド溶接であれば、板の表面に直接ボルトを溶かし込むため、裏側には穴も貫通跡も残りません。これにより、雨風にさらされる屋外用の設備や、水を溜めるタンク、高い水密性が求められる自動車のボディなどにおいて、非常に信頼性の高い部品を作ることができます。
専用のスタッドガンを使用するため引き金を引くだけで均一な仕上がりになる
一般的なアーク溶接(手棒溶接)や半自動溶接では、溶接工が保護面を被り、火花を見ながら少しずつ溶接棒を動かして金属を繋ぎ合わせていきます。これには手の動かし方や溶け具合を見極める熟練の技術が必要です。
一方、スタッド溶接の作業では「スタッドガン」と呼ばれる、ピストルのような形をした専用の工具を使用します。先端にボルトをセットし、金属板の指定された位置に押し当てて引き金(トリガー)を引くだけで、機械が自動的に最適な電流と時間を制御して通電させます。「バチッ」という音とともに一瞬で溶接が完了するため、機械のセッティングさえ間違っていなければ、未経験者でも初日からベテランに近い均一な仕上がりを出せるのが大きな特徴です。
スタッド溶接の代表的な3つの方式とそれぞれの加工現場における用途の違い
一口にスタッド溶接といっても、溶接するボルトの太さや、土台となる金属の厚みによって、工場で使われる機械や方式が異なります。求人票の仕事内容を見る際、どの方式をメインで行っている工場なのかを知っておくと、自分が扱う製品のイメージが湧きやすくなります。
薄い金属板の加工や家電製品に向いているCD(コンデンサ放電)方式のスタッド溶接
CD(Capacitor Discharge)方式は、機械本体のコンデンサに蓄えた電気を一気に放電して溶接する方式です。放電時間が約0.001〜0.003秒と非常に短いため、熱が金属の深いところまで伝わりません。
そのため、厚さ1mm程度の非常に薄い金属板(薄板)に溶接しても、裏側に熱による変色(焼け)やひずみが出にくいという強力なメリットがあります。主にステンレスやアルミの加工に優れており、家電製品のカバーの裏側や、厨房機器、エレベーターの内装パネルなど、外観の美しさが求められる製品の製造現場で広く使われています。
建築現場の鉄骨や橋梁などの厚板に用いられるアークスタッド溶接
アークスタッド溶接は、溶接の際に発生する強い光と熱(アーク放電)を利用して、金属をドロドロに溶かして接合する方式です。溶接時間が0.1〜1.5秒ほどとCD方式よりも長く、その分だけ深く強固に溶け込みます。
この方式は、ボルトの根本に「フェルール」と呼ばれるドーナツ状の陶器(セラミック)のリングをはめてから溶接を行います。フェルールが溶けた金属が周囲に流れ出すのを防ぎ、綺麗な溶接跡(余盛)を形成します。非常に高い強度が出せるため、工場内での大型機械の組み立てのほか、ビルや橋を造る建設現場で、分厚い鉄骨に太いボルトを打ち込む際によく使用されます。
自動車部品などで使用されるショートサイクル方式のスタッド溶接
ショートサイクル方式は、CD方式とアーク方式の中間のような特徴を持っています。アーク方式と同じ仕組みですが、通電時間を0.01〜0.1秒と短く設定しているため、フェルール(陶器のリング)を使わずに溶接できるのが特徴です。
フェルールを取り付ける手間が省けるため、連続してスピーディーに大量のボルトを打つ作業に向いています。主に自動車の車体(ボディ)製造工場や、自動車の排気系部品(マフラーなど)の組み立てラインなどで、ロボットアームと組み合わせて自動化されているケースも多く見られます。
| 方式名 | 溶接時間 | 得意な金属・厚み | 主な用途・使われる現場 |
|---|---|---|---|
| CD(コンデンサ)方式 | 非常に短い (約0.003秒) |
薄板(1mm〜) ステンレス・アルミなど |
家電製品、厨房機器、配電盤のパネル裏、エレベーター内装 |
| アーク方式 | 長い (0.1〜1.5秒) |
厚板 鉄骨など太いボルト |
建築現場、橋梁工事、大型の産業用機械の土台 |
| ショートサイクル方式 | 短い (0.01〜0.1秒) |
中厚板 鉄板・自動車鋼板 |
自動車のボディ組み立て、マフラーなどの量産部品 |
未経験者がスタッド溶接の求人に挑戦する前に知っておきたい現場のリアルな環境
求人サイトには「引き金を引くだけの簡単作業」「未経験からすぐ活躍」と魅力的な言葉が並んでいますが、実際の製造現場では、溶接作業ならではの厳しい環境や身体的な負担が存在します。入社後の「こんなはずじゃなかった」という後悔を防ぐため、現場のリアルな実態を把握しておきましょう。
火花や金属の焼ける臭いが発生するため保護マスクと防炎作業着が必須になる
スタッド溶接はアーク溶接などに比べると火花(スパッタ)の発生は少ないですが、それでも溶接の瞬間には「バチッ」という音とともに火花が飛び散ります。また、金属が瞬間的に溶けるため、特有の焦げたような臭いや、ヒュームと呼ばれる金属の煙が発生します。
そのため、作業中は火花の飛び散りから体を守るための防炎エプロンや革手袋、目を守る保護メガネ、ヒュームを吸い込まないための防塵マスクの着用が義務付けられています。夏場の工場では、これらの重装備を身につけて作業するため、想像以上に汗をかき、暑さとの戦いになります。空調服(ファン付き作業着)が支給される職場も増えていますが、暑さが苦手な人には覚悟が必要な環境です。
連続して同じ姿勢でスタッドガンを押し当てるため腕や肩に疲労が溜まりやすい
スタッドガン自体はそれほど重いものではありませんが(CD方式の小型ガンで1〜2kg程度)、問題は「1日に何百回、何千回と同じ動作を繰り返す」という点です。決められた位置に正確にガンを合わせ、金属板に対して垂直に押し当てる動作を延々と続けるため、手首や腕、肩に慢性的な疲労が溜まりやすくなります。
また、大きな金属パネルの溶接では、製品の周りを移動しながら立ちっぱなしで作業を行うため、足腰への負担もかかります。最初は腕の筋肉痛に悩まされることが多いため、仕事終わりのストレッチや入浴による疲労回復のケアが欠かせません。
未経験者がスタッド溶接の作業中に起こしやすい失敗例と不良を防ぐための注意点
スタッド溶接は機械が自動で電流を制御してくれますが、作業者のセッティングや手元の少しの狂いが、深刻な不良品(溶接不良)を生み出す原因になります。溶接が不十分な製品が出荷されてしまうと、後からボルトがポロっと取れてしまい、重大なクレームや事故につながります。未経験者が現場で気をつけるべきポイントを解説します。
金属表面の油分やサビを事前に除去しないと深刻な接合不良を引き起こす
溶接の品質を決定づけるのは、実は「溶接前の準備」です。土台となる金属板に、機械油(プレス加工時の油など)、サビ、ホコリ、塗装などが残っていると、電気がうまく通らず、ボルトが中途半端にしか溶接されません。見た目はくっついているように見えても、ハンマーで軽く叩いただけで根元から折れてしまいます。
そのため、溶接作業に入る前に、金属の表面をサンダーで磨いたり、専用の溶剤で油を拭き取ったりする「前処理(清掃)」の工程が極めて重要になります。この地味な作業を「面倒だから」と手を抜くと、大量の不良品を出してしまうため絶対にやってはいけません。
スタッドガンを金属板に対して垂直に当てないとボルトが斜めに固定されてしまう
スタッド溶接で最も多い失敗が、ボルトが斜めにくっついてしまう不良です。これは、スタッドガンを金属板に対して垂直(90度)に押し当てていないことが原因で起こります。
作業に慣れてきてスピードを上げようとすると、どうしても手首のスナップを使ってしまい、ガンが斜めになりがちです。ボルトが斜めについてしまうと、後工程で相手の部品の穴にボルトが通らなくなり、製品が組み立てられなくなってしまいます。常に「ガンを面にピタッと垂直に当てる」という基本動作を、何百回繰り返しても崩さない集中力と丁寧さが求められます。
スタッド溶接の仕事や工場勤務に関するよくある質問
未経験からスタッド溶接の仕事に応募するにあたって、求職者から寄せられることの多い疑問についてお答えします。
未経験からスタッド溶接を始める際の資格や適性についての疑問
スタッド溶接の仕事に応募するのに、事前に溶接の資格は必要ですか?
いいえ、応募の段階で特別な資格は必要ありません。スタッド溶接は機械の設定さえ適切に行えば作業ができるため、多くの工場が「未経験歓迎・無資格OK」で求人を出しています。ただし、入社後に工場内で安全衛生のための「アーク溶接等の業務に係る特別教育」を受講することが法令で義務付けられている場合がありますが、これは数日間の講習を受ければ取得できるものです。スタッド溶接専門のJIS資格(JIS Z 3804)もありますが、これは実務経験を積んでから会社負担で取得を目指すのが一般的です。
手先が不器用なのですが、スタッド溶接の仕事は務まりますか?
手先の器用さよりも、「決められた位置に、垂直に、丁寧にガンを当てる」という単純作業を、集中力を切らさずに繰り返すことができる「忍耐力」や「真面目さ」のほうが重要です。複雑な手作業は少ないため、不器用であっても、マニュアル通りにコツコツと作業を進められる人であれば十分に活躍できます。
女性でもスタッド溶接の現場で働くことはできますか?
はい、女性がスタッド溶接の工程で活躍している工場は多くあります。特に、CD方式で薄い板に小さなボルトを溶接する作業や、座り作業で小さな部品を扱う工程などは、腕力よりも正確さが求められるため女性に向いています。ただし、重い金属パネルを持ち上げて裏返すような作業が伴う職場もあるため、面接や職場見学の際に「自分が扱う部品の重さ」や「立ち仕事か座り仕事か」を必ず確認してください。
まとめ
- スタッド溶接は、穴を開けずに金属板にボルトやピンを一瞬で強力に接合する技術である。
- 専用のスタッドガンを使用するため、アーク溶接のような熟練の技がなくても未経験から習得しやすい。
- 薄板にはCD方式、厚板にはアーク方式など、製品に合わせて最適な工法が使い分けられている。
- 単純作業に見えても、ガンを垂直に当てる集中力と、油や汚れを取り除く地道な前処理が品質を左右する。
- 火花や臭いが発生するため保護具の着用が必須であり、夏場の暑さや腕への疲労蓄積には覚悟が必要である。
スタッド溶接は、私たちの身の回りにある家電や自動車、建物を陰で支えている非常に重要な技術です。溶接業界の中では未経験からでも挑戦しやすく、モノづくりの達成感を比較的早く味わえるという大きな魅力があります。
一方で、工場勤務ならではの体力的負担や、安全第一の厳しいルールが伴う仕事でもあります。求人を探す際は、給与や休日だけでなく、空調設備の有無や扱う製品の大きさをしっかりと確認し、可能であれば入社前に工場見学をして現場の雰囲気を自分の目で確かめることが大切です。スタッド溶接の技術を身につけ、製造業での新たなキャリアを踏み出しましょう。
製造業の求人を探す際のチェックポイントや、未経験からの転職を有利に進める方法については、以下の記事もあわせて参考にしてください。
製造業に強い転職エージェントの選び方|求人紹介で失敗しないポイント
入社後の後悔を防ぐ!工場見学・職場見学で必ず確認すべき5つのチェックリスト