
ボルトとナットを手に取って、ねじ山をよく見ると、山と山の間隔が製品によって微妙に異なることに気づくかもしれません。この間隔こそが「ねじピッチ」です。図面を読むうえでも、タップ加工を行ううえでも欠かせない、ねじの基本中の基本といえる要素です。何気なく締めているねじ一本にも、実は緻密な規格が息づいています。
「同じM10のねじなのに、なぜ種類があるのか」と、疑問に思う人も多いはずです。この記事では、ねじピッチとは何か・なぜ複数の種類が存在するのか・図面やタップ加工でどう扱われるのかを、未経験者にもわかるように丁寧に解説します。
- ねじピッチの基本的な意味
- 並目ねじと細目ねじの具体的な違い
- ねじピッチが図面でどう表記されるか
- ねじピッチを理解するうえで確認したい重要なポイント
- リード・多条ねじといった、ねじピッチと混同しやすい用語の違い
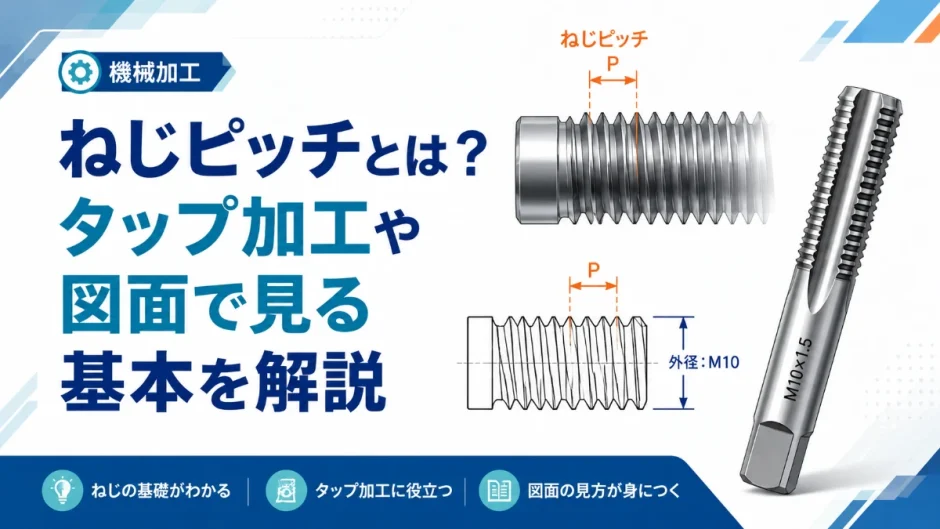
ねじピッチとは、隣り合うねじ山の頂点間の正確な距離のこと
機械加工の基礎知識として、まず理解しておきたいねじの要素のひとつが「ねじピッチ」です。
ねじピッチとは、ねじ山の頂点から、隣り合うねじ山の頂点までの距離のことです。単位はミリメートル(mm)で表され、この数値が小さいほどねじ山が密に刻まれ、大きいほど粗く刻まれていることを意味します。この一見単純な数値が、ねじの性能を左右する重要な指標になっているのです。
ねじには、直径(呼び径)とピッチという2つの基本要素があり、この組み合わせによって規格が定められています。たとえば「M10×1.5」という表記であれば、直径10mm、ピッチ1.5mmのねじを意味します。この2つの数字さえ読み取れれば、図面上のねじの仕様をほぼ正確に把握できるようになります。
ねじには並目ねじと細目ねじというピッチの異なる複数の重要な系統がある
同じ直径のねじであっても、ピッチが異なる複数の種類が存在します。代表的なのが、並目ねじと細目ねじです。
| 種類 | ピッチの特徴 | 主な特徴 |
|---|---|---|
| 並目ねじ | 比較的粗い(ピッチが大きい) | 最も一般的で流通量も多く、着脱や締結のしやすさに優れる |
| 細目ねじ | 比較的密(ピッチが小さい) | 緩みにくく、薄い部材への締結や精密な微調整に向く |
特に重要な違いが、「緩みにくさ」です。細目ねじは、ピッチが細かい分だけ、同じ回転角度あたりの進む距離(リード)が小さくなり、振動などによる緩みが生じにくいという特徴があります。この性質から、自動車のホイールナットや精密機器の調整部など、振動や微調整が求められる場面で選ばれる傾向にあります。細かく刻まれたねじ山が、しっかりと噛み合って緩みを防いでいるイメージを持つとわかりやすいでしょう。
一方、並目ねじは着脱の速さや加工のしやすさに優れるため、一般的なボルト・ナットの多くに採用されています。図面に特に指定がなければ、並目ねじが標準として扱われることが一般的です。迷ったときは、まず並目ねじを前提に考えるとよいでしょう。
並目ねじと細目ねじの具体的で正確な使い分けに関するよくある質問
並目ねじと細目ねじ、どちらを選べばよいかはどう判断するのですか?
一般的な締結であれば並目ねじで十分ですが、振動が多い環境や、薄い部材にねじ山を確保したい場合には細目ねじが選ばれます。また、微妙な位置調整を行う機構部品では、1回転あたりの移動量が小さい細目ねじのほうが、精密な調整をしやすいという利点もあります。最終的には図面や仕様書の指定に従うことが基本で、迷った場合は設計担当者に確認しましょう。用途と特性の関係を理解しておけば、なぜその選定がされているのかという背景も見えてくるようになります。
ねじピッチとリードには1条ねじか多条ねじかによる非常に明確な違いがある
ねじピッチと似た言葉に、「リード」という用語があります。この2つを混同してしまう人も多いため、違いを整理しておきましょう。用語の定義を正しく押さえておくことが、正確な理解への近道になります。
一般的なねじは、山がひとつだけ螺旋状に刻まれた「1条ねじ」であり、この場合はピッチとリードが同じ値になります。しかし中には、複数の山を並行して刻んだ「多条ねじ」も存在し、この場合はリードがピッチの数倍になります。
| 用語 | 意味 |
|---|---|
| ピッチ | 隣り合うねじ山どうしの距離 |
| リード | ねじを1回転させたときに進む距離 |
| 1条ねじ | ピッチ=リードとなる、一般的なねじ |
| 多条ねじ | リードがピッチの整数倍になる、特殊なねじ |
多条ねじは、1回転あたりの移動量を大きくしたい機構、たとえばペットボトルのキャップや、一部の送りねじ機構などに使われています。日常的に扱う機械部品の多くは1条ねじですが、こうした特殊な種類が存在することも知っておくと、部品選定の際に役立ちます。ペットボトルのキャップを軽く回すだけで素早く開くのは、この多条ねじの仕組みが活かされているからなのです。
インチねじとメートルねじの具体的で正確な見分け方に関するよくある質問
手元にあるボルトが、インチねじかメートルねじか、どうやって見分ければよいのですか?
まずは刻印を確認するのが基本です。メートルねじには「M」の表記があることが多く、インチねじには「UNC」「UNF」といった規格名が刻まれていることがあります。刻印が確認できない場合は、ノギスで直径を測り、規格表と照らし合わせる方法もあります。ただし、ピッチが微妙に異なるだけで見分けがつきにくいこともあるため、疑わしい場合はねじゲージを使って正確に判定することをおすすめします。古い機械の補修部品を探す際などは、特にこの確認作業が重要になってきます。
ねじピッチはタップ加工やねじ切り加工で確実に正確な管理が求められる
ねじピッチは、図面を読むだけでなく、実際に加工する際にも正確な管理が欠かせません。
めねじを作るタップ加工では、使用するタップ自体に、あらかじめ決まったピッチが刻まれています。そのため、図面で指定されたピッチと一致するタップを正しく選定することが、加工の第一歩になります。ピッチを間違えたタップを使ってしまうと、ボルトが入らない、あるいは緩々になるといった不具合が生じてしまいます。工具箱からタップを取り出す際、ピッチの刻印を確認する癖をつけておくことが、こうしたミスを未然に防ぐ第一歩になります。
| 加工方法 | ピッチとの関わり |
|---|---|
| タップ加工(めねじ) | ピッチに合わせたタップを選定し、下穴径も正確に管理する |
| ねじ切りバイト加工(おねじ) | 旋盤の送り速度を、ピッチに合わせて正確に丁寧に設定する |
| 転造加工(おねじ) | ピッチに応じた適切なダイス(転造工具)を使用する |
下穴径の正確な選定について現場で確実に押さえておきたいよくある質問
タップ加工をする前の下穴は、どのように決めればよいのですか?
ねじの呼び径とピッチの組み合わせによって、適切な下穴径が規格として定められています。たとえばM10×1.5の並目ねじであれば、下穴径はおよそ8.5mmが標準です。下穴が大きすぎるとねじ山が十分にかからず強度が不足し、小さすぎるとタップが折損しやすくなります。多くの現場では、下穴径を示した早見表を活用し、ねじの規格に応じて正確に選定しています。この早見表は加工現場に常備されていることが多く、迷ったときにすぐ確認できる体制を整えておくことも大切です。
ねじピッチを間違えるとタップの折損や締結不良に確実につながる
ねじピッチに関する知識が不足していると、思わぬトラブルにつながることがあります。
- 並目・細目の混同:見た目が似ているため、図面確認を怠ると選定を誤りやすい
- 下穴径の誤り:ピッチに応じた正確な下穴径を選ばないと不具合が生じる
- タップの折損:下穴径や切削条件が適切でないと、タップが穴の中で折れることがある
- インチねじとの混同:海外製品ではインチ規格のねじが使われることもある
特に注意したいのが「並目・細目の混同」です。同じ呼び径であっても、並目と細目ではピッチが異なり、互換性がありません。見た目だけでは判別しにくいため、図面や部品の刻印を確実に確認する習慣が欠かせません。
タップ折損が原因で実際の加工現場で起きたトラブルの一例
たとえば、下穴径の確認を怠り、規格より小さい下穴にタップを立ててしまったケースを考えてみましょう。タップにかかる切削抵抗が過大になり、穴の中でタップが折れてしまい、抜き取れなくなってしまうことがあります。折れたタップは非常に硬い工具鋼でできているため、除去には放電加工などの特殊な作業が必要になり、大きな時間とコストの損失につながります。せっかく仕上げてきた部品が、最後の一工程で無駄になってしまうという、現場でも特に悔しい失敗のひとつです。
このようなトラブルは、事前の確認を怠ったことが原因で発生します。「タップ加工の前には、必ずねじの規格に応じた下穴径を確認する」という基本を徹底することが、こうした損失を防ぐために欠かせません。特に自動化された生産ラインでは、下穴径の設定ミスがそのまま大量の不良品につながる恐れもあるため、初期段階での確認作業がより一層重要になります。
未経験者がねじピッチを理解するうえで確実に気をつけておきたいこと
初めてねじピッチに触れると、種類の多さに戸惑うことが多いはずです。基本を一つずつ丁寧に確認していきましょう。
- 図面のねじ表記(M10×1.5など)を正確に読み取る
- 並目ねじか細目ねじかを必ず確認する
- タップ加工の前に、規格に応じた下穴径を確認する
- インチねじとメートルねじの違いにも注意する
- 多条ねじが使われている可能性がある部品では特に慎重に確認する
- 判断に迷う場合は、自己判断せず先輩や工程担当者に確認する
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| ピッチを確認せずタップを選定する | 図面の表記からピッチを正確に読み取り、対応するタップを選ぶ |
| 下穴径を目分量で決める | 規格に基づいた下穴径の早見表を確認する |
| 並目と細目の違いを軽視する | 互換性がないことを理解し、必ず表記を確認する |
| インチねじとメートルねじを混同する | 刻印やねじゲージで規格を正確に判定する |
ねじピッチは、目立たない存在でありながら、あらゆる機械の締結を支える基本要素です。基本を丁寧に押さえる姿勢が、確かな品質につながります。日常的に目にするねじの数字を意識してみるだけでも、機械加工への理解がより深まっていくはずです。
まとめ
最後に、ねじピッチについて確かに押さえておきたい要点を整理しておきましょう。
- ねじピッチとは、隣り合うねじ山の頂点間の距離のこと
- 並目ねじと細目ねじという、ピッチの異なる2系統が存在する
- 細目ねじは緩みにくく、薄い部材への締結や微調整に適している
- 「M10×1.5」のように、呼び径とピッチの組み合わせで規格が表される
- 多条ねじではリードがピッチの整数倍になるという違いもある
- タップ加工では、ピッチに応じた正確な下穴径の選定が欠かせない
- 並目・細目の混同やピッチの誤りが、締結不良やタップ折損につながる
ねじピッチは、図面の片隅にさりげなく記された数字でありながら、機械全体の信頼性を支える重要な情報です。基本原理を正しく理解し、丁寧に確認する姿勢を身につけることが、確かな機械加工の技術につながっていくはずです。小さな数字ひとつを見誤らないという意識こそが、確かな仕事を積み重ねるための土台になります。
機械加工の基礎知識をもっと知りたい方は、エンドミルとは?やダイヤルゲージとは?もあわせてご覧ください。