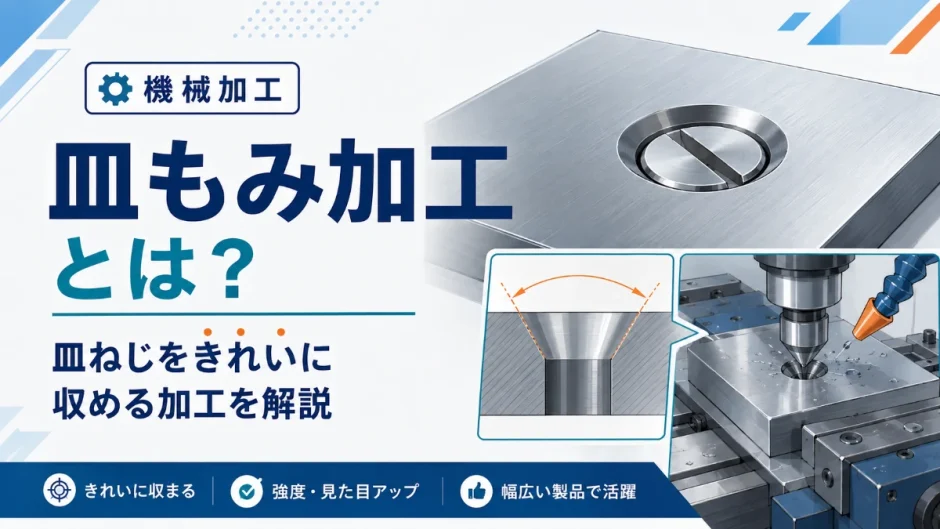

家具の金具や、精密機器のパネルを見たとき、ねじの頭が表面とぴったり同じ高さで、まるで一体化したように収まっているのを目にしたことがあるかもしれません。この美しい仕上がりを実現しているのが「皿もみ加工」です。皿ねじの円すい形をした頭部を、すっきりと収めるための穴加工です。何気なく目にしている製品の細部にも、こうした加工技術が確かに息づいています。
「ザグリ加工と何が違うのか」と、疑問に思う人も多いはずです。実は対応するねじの形状がまったく異なり、角度の管理という独特の難しさもあります。この記事では、皿もみ加工とは何か・どのような点に注意すべきかを、未経験者にもわかるように丁寧に解説します。見た目の美しさを支える、この加工の奥深さに迫ります。基本を理解しておけば、図面を読む力も自然と高まっていくはずです。
- 皿もみ加工の基本的な意味と役割
- ザグリ加工との具体的な違い
- 皿もみ加工で重要になる角度の考え方
- 皿もみ加工を行うときに確認したい重要なポイント
皿もみ加工とは、皿ねじの頭を収めるすり鉢状の穴を作る加工のこと
機械加工の基礎知識として、まず理解しておきたい穴加工のひとつが「皿もみ加工」です。
皿もみ加工とは、皿ねじの円すい形をした頭部を、部品の表面と同じ高さに収められるよう、穴の入口をすり鉢状に傾斜させて削る加工のことです。「皿取り」「皿ザグリ」とも呼ばれ、ねじの頭が表面から一切飛び出さない、フラットな仕上がりを実現します。
加工後の形状は、断面で見ると、下穴に向かって斜めに狭まっていく円すい状になります。この傾斜面が皿ねじの頭部と密着することで、ねじが確実に固定されると同時に、表面が完全に平らな状態になるのです。理にかなった、美しい仕組みだといえます。
皿もみ加工はザグリ加工とは対応するねじの形状が異なる
皿もみ加工とよく比較されるのがザグリ加工です。どちらもねじの頭を沈める加工ですが、その形状には明確な違いがあります。
| 比較項目 | 皿もみ加工 | ザグリ加工 |
|---|---|---|
| 穴の形状 | すり鉢状(円すい形)に傾斜している | 平らな底面を持つ円筒形 |
| 対応するねじ | 皿ねじ(頭部が円すい形) | 六角穴付きボルトなど(頭部が円筒形) |
| 仕上がり | ねじ頭が表面と完全に同一面になる | ねじ頭が表面より下に沈む |
| 管理する寸法 | 傾斜の角度と入口の直径 | 穴の直径と深さ |
特に大きな違いが、「管理する寸法」です。ザグリ加工では直径と深さを管理すればよいのに対し、皿もみ加工では傾斜の「角度」を、使用する皿ねじの頭部角度と正確に一致させる必要があります。この角度が合っていないと、ねじ頭が浮いてしまったり、逆に沈みすぎてしまったりと、狙った仕上がりが得られません。角度という要素が加わることで、管理の難易度が一段上がる加工だといえるでしょう。
皿もみ加工の角度について特に知っておきたいよくある質問
皿もみ加工の角度は、どのように決められているのですか?
使用する皿ねじの規格によって決まります。日本で一般的なJIS規格の皿ねじでは、頭部の角度が90度とされているため、皿もみ加工も90度で行うのが標準です。ただし、海外規格のねじや特殊な用途では、82度や100度といった異なる角度が指定されることもあります。図面の指示を正確に確認し、使用するねじに合った角度の工具を選ぶことが欠かせません。海外製の装置を扱う現場では、この違いが思わぬトラブルの原因になることもあるため注意が必要です。
皿もみ加工は外観と安全性の両方が求められる場面で選ばれる
皿もみ加工が、どのような場面で必要とされるのかを見ていきましょう。単に見た目を整えるだけではない、実用的な理由が存在します。
- 家具・什器:手が触れる場所で、ねじ頭の引っかかりを完全になくす
- 精密機器のパネル:表面をフラットに保ち、他部品との干渉を防ぐ
- 建築金物:ドアの蝶番など、可動部と干渉させたくない箇所
- 装飾部品:ねじの存在を目立たせたくない、外観重視の製品
- 薄板の締結:板厚が限られ、ザグリでは深さを確保できない場合
特に多いのが、「表面をフラットに保ちたい場面」です。ねじ頭がわずかでも突出していると、その上に別の部材を重ねられなかったり、手が触れる場所では引っかかりの原因になったりします。皿もみ加工は、こうした問題を根本から解決してくれる加工方法だといえます。設計段階から意図して選ばれることも多い加工です。
また、板厚の薄い材料を締結する場合にも、皿もみ加工が選ばれることがあります。ザグリ加工では、ねじ頭を沈めるための深さを確保できないケースでも、皿もみであれば傾斜を利用して薄い板でもねじ頭を収められるという利点があるためです。限られた板厚の中で最大限の効果を得るという、設計上の工夫が生きた選択だといえます。
皿もみ加工は図面上で角度と直径を組み合わせて正確に指示される
皿もみ加工を正しく行うためには、図面の指示を正確に読み取る力が欠かせません。
図面上では、皿もみを表す記号とともに、入口の直径と傾斜の角度が指示されるのが一般的です。たとえば「6キリ 12皿もみ 90度」といった表記であれば、直径6mmの下穴に対し、入口の直径が12mm、角度90度の皿もみを施すという意味になります。角度の指示が省略されている場合は、JIS規格の標準である90度と判断されることが多いですが、判断に迷うときは設計者や上司に確認するのが確実です。
| 図面表記の例 | 意味 |
|---|---|
| 6キリ | 直径6mmのドリル穴をあける |
| 12皿もみ 90度 | 入口の直径12mm、角度90度の皿もみを施す |
| M5皿 | M5の皿ねじに対応した皿もみを施すという簡略指示 |
皿もみ加工では入口の直径によってねじの沈み具合が決まる
皿もみ加工を正しく行ううえで、理解しておきたいのが「入口の直径と沈み具合の関係」です。
角度が一定である以上、すり鉢状の穴をどこまで大きく広げるかによって、ねじ頭が沈む深さが決まります。入口の直径が小さければねじ頭は浮いてしまい、大きすぎればねじ頭が沈みすぎて、部材を締め付ける力が弱くなってしまいます。この関係性を理解しておくことが重要です。
| 状態 | 結果 |
|---|---|
| 入口の直径が小さすぎる | ねじ頭が表面から飛び出し、フラットに仕上がらない |
| 入口の直径が適切 | ねじ頭が表面とぴったり同一面に収まる |
| 入口の直径が大きすぎる | ねじ頭が沈みすぎ、締結力が低下したり穴が広がって見えたりする |
このため皿もみ加工では、加工の途中で実際に皿ねじを当ててみて、沈み具合を確認しながら少しずつ削り広げるという方法が現場ではよく取られます。一度削りすぎてしまうと元に戻せないため、慎重に少しずつ進めるという姿勢が特に重要になる加工です。急がば回れという言葉が、まさに当てはまる作業だといえるでしょう。
削りすぎが原因で実際の現場で起きたトラブルの一例
たとえば、皿もみ加工の際に一気に削り込んでしまい、入口の直径が必要以上に大きくなってしまったケースを考えてみましょう。皿ねじの頭が想定より深く沈み込み、ねじ頭の上端と部材表面の間に段差ができてしまうことがあります。薄い板材の場合は、皿もみ部分が板を貫通しかけて強度が著しく低下するという深刻な事態にもつながりかねません。
このようなトラブルは、一度発生すると修正がほぼ不可能で、部品そのものを作り直すしかなくなるという点が厄介です。「皿もみは、削りながら確認し、確認しながら削る」という慎重な姿勢を徹底することが、こうした損失を防ぐために欠かせません。特に材料が薄い場合は、事前に必要な直径を計算しておくという準備も有効です。加工前のひと手間が、結果として大きな時間とコストの節約につながります。
皿もみ加工には角度が設定された専用の面取りカッターが使われる
皿もみ加工に使われる工具には、いくつかの種類があります。求められる精度や加工数量によって使い分けられます。
- 皿もみカッター(カウンターシンク):決められた角度を持つ専用工具で、最も一般的
- 面取りカッター:角度の付いた汎用工具で、皿もみにも転用できる
- センタードリル:先端角度を利用し、小径の皿もみに使われることがある
- エンドミル:マシニングセンターで、プログラム制御により傾斜を削り出す
最も広く使われているのが皿もみカッターです。90度など決められた角度があらかじめ設定されているため、深さを調整するだけで正確な傾斜面が得られます。刃数の多いタイプを選ぶと、加工面が滑らかに仕上がりやすくなるという特徴もあります。一方、少数の加工であれば、手持ちの面取りカッターやセンタードリルで代用されることもあり、状況に応じた柔軟な工具選定も現場では求められます。
皿もみ加工の仕上がりについて現場で聞かれるよくある質問
皿もみをした部分に、細かい模様のような跡が残ってしまうのはなぜですか?
工具の振動(びびり)が原因であることが多いです。皿もみカッターは複数の刃で断続的に削るため、回転数や送り速度が適切でないと振動が生じ、加工面に規則的な模様が残ってしまいます。回転数を下げる、送りを一定に保つ、切削油を適切に使うといった対策で改善することが多いため、条件を少しずつ調整しながら最適な設定を見つけていくとよいでしょう。外観が重視される部品では、この仕上がりの差が製品の印象を大きく左右します。
未経験者が皿もみ加工に関わるうえで確実に気をつけておきたいこと
初めて皿もみ加工に関わると、角度や直径の管理に戸惑うことが多いはずです。基本を一つずつ丁寧に確認していきましょう。
- 使用する皿ねじの頭部角度を必ず確認する
- 工具の角度がねじの角度と一致しているか確認する
- 少しずつ削り、実際にねじを当てて沈み具合を確かめる
- 薄板の場合は、貫通や強度低下に十分注意する
- 図面に指示された入口の直径と角度を正確に読み取る
- 判断に迷う場合は、自己判断せず先輩や工程担当者に確認する
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 一気に狙いの寸法まで削り込む | 少しずつ削り、ねじを当てて確認しながら進める |
| 工具の角度を確認せずに加工する | ねじの規格に合った角度の工具を選定する |
| 薄板でも通常と同じ感覚で削る | 板厚を考慮し、貫通や強度低下のリスクを見極める |
| びびり跡が出ても条件を見直さない | 回転数や送りを調整し、滑らかな仕上がりを目指す |
皿もみ加工は、製品の見た目と機能の両方を支える、繊細さが求められる加工です。慎重に確認を重ねる姿勢が、確かな品質につながります。焦らず一歩ずつ進めることが、結果として最も確実で早い道になるという点も、この加工が教えてくれる大切な教訓です。
まとめ
最後に、皿もみ加工について確かに押さえておきたい要点を整理しておきましょう。
- 皿もみ加工とは、皿ねじの頭を収めるすり鉢状の穴を作る加工のこと
- ザグリ加工とは異なり、円すい形に傾斜した形状を作る
- JIS規格の皿ねじでは90度が標準だが、規格により異なる角度もある
- 表面をフラットに保ちたい場面や、薄板の締結で特に選ばれる
- 入口の直径によってねじ頭の沈み具合が決まるため、慎重な調整が必要になる
- 削りすぎは修正できないため、確認しながら少しずつ進めることが基本になる
- 皿もみカッターなど、角度が設定された専用工具を使うのが一般的である
皿もみ加工は、完成した製品の美しさと機能性を、目立たないところで支えている加工です。角度と直径という2つの要素を正しく理解し、慎重な確認を積み重ねることが、確かな機械加工の技術につながっていくはずです。身の回りにある製品のねじを観察してみると、この加工がいかに多くの場面で活躍しているかに気づくはずです。
機械加工の基礎知識をもっと知りたい方は、ザグリ加工とは?やバリとは?もあわせてご覧ください。