
機械のカバーや装置のパネルを見たとき、ボルトの頭が表面から飛び出さず、きれいに沈み込んでいるのを目にしたことがあるかもしれません。この「ボルトの頭を沈めるための穴」を作る加工が、ザグリ加工です。見た目の美しさだけでなく、機械の安全性や機能にも関わる、実務でよく使われる加工方法です。製造現場では日常的に登場する、基本中の基本といえる加工でもあります。
「ただ穴を大きく削るだけでは」と思う人もいるかもしれません。しかし、深さや底面の平坦さには明確な基準があり、正しく理解しておかないと不具合につながることもあります。この記事では、ザグリ加工とは何か・なぜ必要なのか・どんな点に注意すべきかを、未経験者にもわかるように丁寧に解説します。基本を押さえておけば、図面を見たときの理解度も大きく変わってくるはずです。
- ザグリ加工の基本的な意味と役割
- ザグリ加工が必要とされる具体的な理由
- ザグリ加工の種類と図面での表され方
- ザグリ加工を行うときに確認したい重要なポイント
ザグリ加工とは、ボルトの頭を沈めるために穴の入口を平らに広げる加工のこと
機械加工の基礎知識として、まず理解しておきたい穴加工のひとつが「ザグリ加工」です。
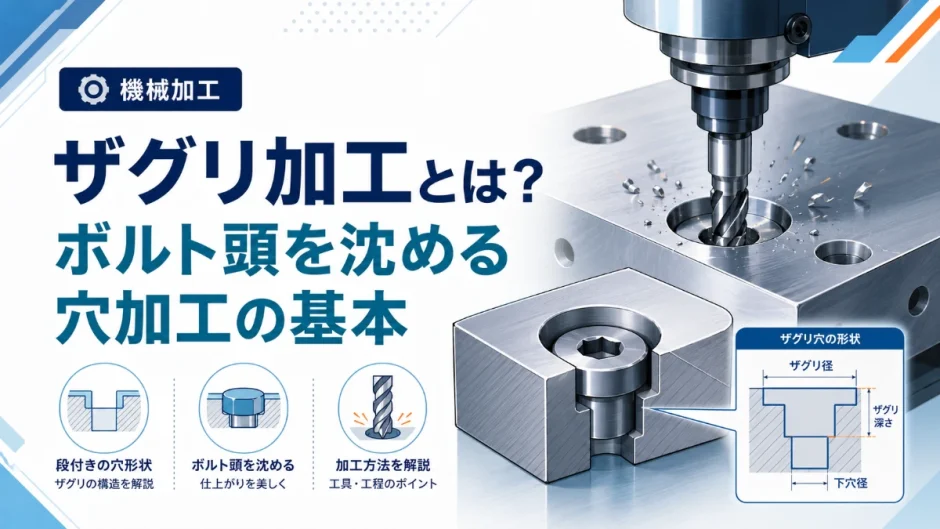
ザグリ加工とは、すでにあいているボルト用の穴に対し、その入口部分だけを大きな直径で平らに削り広げ、ボルトの頭部を部品の表面より下に沈められるようにする加工のことです。漢字では「座ぐり」と書き、ボルトの頭が座る場所(座)をつくるという意味に由来しています。
加工後の形状は、上から見ると大きな円、断面で見ると平らな底面を持つ段付きの穴になります。この平らな底面に、六角穴付きボルトなどの頭部がぴったりと収まる仕組みです。シンプルながら、よく考えられた構造だといえます。
ザグリ加工はボルト頭の突出を防ぎ安全性と機能性の両方を高める
なぜわざわざ手間をかけてザグリ加工を行うのか、その理由を見ていきましょう。実は複数の実用的な目的が、この加工には込められています。
| 目的 | 内容 |
|---|---|
| 安全性の確保 | 突出したボルト頭に手や衣服が引っかかる事故を防ぐ |
| 他部品との干渉回避 | 動く部品や隣接する部材が、ボルト頭にぶつかるのを防ぐ |
| 締結力の安定 | 平らな底面がボルト頭を均等に支え、確実な締め付けを実現する |
| 外観の向上 | 表面がフラットになり、製品としての見た目が美しく仕上がる |
特に重要なのが、「締結力の安定」です。鋳物のように表面がざらついていたり、傾斜していたりする部分にそのままボルトを締め付けると、ボルト頭が均等に接触せず、締結力が不安定になってしまいます。ザグリ加工によって平らな座面を作ることで、ボルトの力が確実に部品へ伝わり、緩みにくい締結が実現できるのです。見た目を整えるためだけの加工ではなく、機械の信頼性そのものを支える重要な役割を担っているといえます。
ザグリ加工と皿もみ加工の具体的な違いについてのよくある質問
ザグリ加工と皿もみ加工は、どちらもボルトを沈める加工ですが何が違うのですか?
対応するボルトの頭の形状が異なります。ザグリ加工は、六角穴付きボルトのような円筒形の頭に合わせて、平らな底面を持つ穴を作ります。一方、皿もみ加工は、皿ねじの円すい形の頭に合わせて、すり鉢状に傾斜した穴を作る加工です。ボルトの種類によって必要な加工が変わるため、図面でどちらが指定されているかを正確に読み取ることが欠かせません。使うボルトを先に確認しておくと、必要な加工が自然と判断できるようになります。
ザグリ加工には深ザグリや裏ザグリといった複数の種類がある
ザグリ加工には、目的や形状に応じていくつかの種類があります。
| 種類 | 特徴 | 主な用途 |
|---|---|---|
| ザグリ | 浅く削り、座面を平らに整える程度の加工 | 鋳物面の平面出し、ワッシャーの座面確保 |
| 深ザグリ | ボルト頭が完全に沈むよう、深く削り込む加工 | 六角穴付きボルトの頭部を隠したい場合 |
| 裏ザグリ | 部品の裏側から座面を削る、特殊な加工 | 裏側からナットを取り付ける場合など |
最も一般的なのが深ザグリです。六角穴付きボルト(キャップボルト)の頭部を、部品表面より完全に下へ沈めることができるため、機械のカバーや装置のパネルなど、幅広い場面で採用されています。一方裏ザグリは、工具が届きにくい裏側を加工する必要があるため、専用の反転工具を使うなど、通常より手間のかかる加工になります。設計段階で裏ザグリが必要とされる場合は、加工の難易度やコストも含めて検討されることが一般的です。
ザグリの深さについて現場で聞かれるよくある質問
ザグリの深さは、どのように決めればよいのですか?
基本的には図面の指示に従いますが、指示がない場合は使用するボルトの頭部高さを基準に判断します。ボルト頭が確実に表面より下に収まるよう、頭部高さに少し余裕を加えた深さにするのが一般的です。ただし、深くしすぎると部品の強度が低下したり、ボルトの締結長さが不足したりすることもあるため、必要以上に削らないというバランス感覚も求められます。特に板厚の薄い部品では、この見極めが重要になってきます。
ザグリ加工は図面上で専用の記号を用いて指示される
ザグリ加工を正しく行うためには、図面に書かれた指示を正確に読み取る力が欠かせません。
図面上では、ザグリを表す専用の記号と、直径・深さの数値を組み合わせて指示されるのが一般的です。たとえば「10キリ 20ザグリ 深さ8」といった表記であれば、直径10mmの下穴に対し、直径20mm・深さ8mmのザグリを施すという意味になります。この読み方を覚えておくと、図面の理解が一気に進みます。
また、ザグリを部品のどちら側から加工するかという情報も重要です。表側から加工する通常のザグリなのか、裏側から加工する裏ザグリなのかによって、必要な工具も段取りもまったく異なってきます。図面の断面図や指示線をよく確認し、加工の向きを間違えないようにすることが基本です。向きを取り違えたまま加工を進めてしまうと、部品そのものが使えなくなってしまうため、着手前の確認は特に慎重に行いたいところです。
| 図面表記の例 | 意味 |
|---|---|
| 10キリ | 直径10mmのドリル穴をあける |
| 20ザグリ 深さ8 | 直径20mm・深さ8mmのザグリを施す |
| 裏ザグリ | 部品の裏側から座面を削る指示 |
ザグリ加工にはザグリカッターやエンドミルなどが使われる
ザグリ加工に使われる工具には、いくつかの選択肢があります。加工する数量や求められる精度によって使い分けられます。
- ザグリカッター:先端にガイドが付き、下穴を基準に正確な位置決めができる専用工具
- エンドミル:汎用的なフライス工具で、任意の直径・深さに対応しやすい
- フラットドリル:底面を平らに削れるドリルで、簡易的なザグリに使われる
- 裏ザグリ工具:刃が反転する特殊構造を持ち、裏側からの加工を可能にする
量産部品では、ザグリカッターを使うことで、位置決めの手間を減らしながら安定した品質が得られます。一方、マシニングセンターでの加工では、汎用性の高いエンドミルを使い、プログラムで円を描くように削り広げる方法も広く採用されています。同じ形状を作るにも複数の手段があり、設備や数量に応じて最適な方法を選ぶという判断が求められます。この選択の適切さが、加工時間とコストに直接影響してくる点も見逃せません。
ザグリ加工では底面の平坦さと同心度の確保に特に注意する
ザグリ加工を行ううえで、知っておきたい注意点がいくつかあります。単純に見える加工だからこそ、押さえるべき基本があります。
- 底面の平坦さ:座面が傾いていると、ボルトの締結力が不安定になる
- 下穴との同心度:ザグリと下穴の中心がずれると、ボルトが正しく入らない
- 深さの管理:浅すぎるとボルト頭が飛び出し、深すぎると強度が落ちる
- バリの発生:加工の縁にバリが残ると、部品の組付け精度に影響する
- 工具の選定:ザグリ用の専用工具を使うことで、精度と効率が向上する
特に注意したいのが「下穴との同心度」です。ザグリの中心と、ボルトを通す下穴の中心がずれてしまうと、ボルト頭が座面に均等に当たらず、締結力が偏ってしまいます。この対策として、多くの現場では先端に下穴へ入るガイド(パイロット)が付いたザグリカッターを使用し、下穴を基準に位置決めしながら加工する方法が取られています。工具そのものに位置決め機能を持たせるという発想は、加工の効率と確実性を両立させる工夫のひとつです。
ザグリの深さ不足が原因で実際に起きたトラブルの一例
たとえば、ザグリの深さをわずかに浅く加工してしまい、ボルトの頭が表面からごく少しだけ飛び出した状態で組み立ててしまったケースを考えてみましょう。その部品の上に別の部材が重なる設計だった場合、わずかな突出が原因で部材が浮いてしまい、装置全体の精度に影響を与えてしまうことがあります。
このようなトラブルは、加工時には気づきにくく、組立段階になって初めて発覚することが多いという点が厄介です。「ザグリの深さは、使用するボルトの頭部高さを確実に上回っているか」という確認を、加工後に必ず行う習慣が、こうした手戻りを防ぐために欠かせません。深さゲージなどを使い、数値で確認する姿勢が大切です。実際にボルトを差し込んでみて、頭が沈むことを目視で確かめるという簡易的な確認方法も、現場では有効に使われています。
未経験者がザグリ加工に関わるうえで確実に気をつけたいこと
初めてザグリ加工に関わると、図面の読み取りや深さの判断に戸惑うことが多いはずです。基本を一つずつ丁寧に確認していきましょう。
- 図面のザグリ記号と寸法指示を正確に読み取る
- 使用するボルトの頭部寸法を事前に確認する
- 下穴とザグリの同心度を意識して位置決めする
- 表側・裏側どちらから加工するかを図面で確認する
- 加工後は深さを実測し、ボルト頭が沈むことを確認する
- 判断に迷う場合は、自己判断せず先輩や工程担当者に確認する
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 目分量でザグリの深さを決める | ボルト頭部の高さを確認し、根拠を持って深さを設定する |
| 下穴との位置ずれを確認せず加工する | ガイド付き工具などを使い、同心度を確保する |
| 加工後の深さ確認を省略する | 深さゲージなどで実測し、確実に沈むことを確認する |
| 表側と裏側の加工方向を確認せず進める | 図面の断面図で加工の向きを正確に読み取る |
ザグリ加工は、一見単純に見えながら、機械の安全性と信頼性を支える大切な加工です。基本を丁寧に押さえる姿勢が、確かな品質につながります。図面を正しく読み、根拠を持って加工条件を決める習慣を、早い段階から身につけておきたいところです。
まとめ
最後に、ザグリ加工について確かに押さえておきたい要点を整理しておきましょう。
- ザグリ加工とは、ボルト頭を沈めるために穴の入口を平らに広げる加工のこと
- 安全性・干渉回避・締結力の安定・外観向上という複数の目的がある
- 皿もみ加工とは異なり、平らな底面を持つ円筒形の穴を作る
- ザグリ・深ザグリ・裏ザグリといった種類が用途に応じて使い分けられる
- 図面では「20ザグリ 深さ8」のように直径と深さが指示される
- 底面の平坦さと下穴との同心度が、締結品質を大きく左右する
- 加工後の深さ確認を徹底することが、組立時のトラブルを防ぐ基本になる
ザグリ加工は、完成した製品を見ただけでは気づきにくい、けれども確実に機能を支えている加工です。基本原理を正しく理解し、丁寧な確認を積み重ねることが、確かな機械加工の技術につながっていくはずです。身の回りの機械をよく観察してみると、思いのほか多くの場所でザグリ加工が使われていることに気づくはずです。
機械加工の基礎知識をもっと知りたい方は、皿もみ加工とは?やバリとは?もあわせてご覧ください。