
板金加工の図面を見ていると、曲げ部分の指示に「R2」「R0.5」といった表記を見かけることがあります。この「R」に続く数字が「曲げR」です。単なる数字に見えるかもしれませんが、この値が曲げ加工の成否を大きく左右します。パッと見ただけでは気づきにくいこの数値こそが、部品の品質を左右する隠れた重要ポイントです。図面の隅に小さく書かれているだけに、見落とされがちな点にも注意が必要です。
「角を丸めるだけの数字では」と思うかもしれませんが、曲げRの選び方を誤ると、材料の割れや強度不足につながることがあります。この記事では、曲げRとは何か・なぜ重要なのか・加工時にどんな点に注意すべきかを、未経験者にもわかるように丁寧に解説します。図面上のたった一文字と数字が、部品の運命を左右することもあるのです。この小さな記号の重要性を、ぜひこの機会に理解しておきましょう。
- 曲げRの基本的な意味と図面での表し方
- 曲げRが小さすぎると起こる具体的な問題
- 最小曲げ半径と板厚・材質の関係について
- 曲げRを確認するときに注意すべきポイント
曲げRとは、板金を曲げたときにできる内側の角の半径のこと
板金加工に関わるうえで、まず理解しておきたい基本用語のひとつが「曲げR」という大切な言葉です。
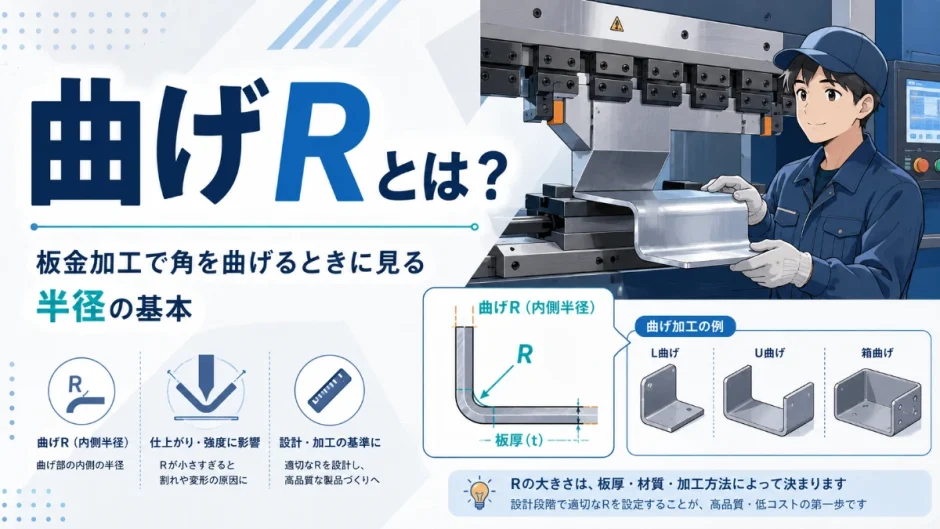
曲げRとは、板金加工で材料を曲げた際に、その曲げの内側にできる丸みの半径のことです。図面上では、曲げ部分の指示線の近くに「R」というアルファベットと数値を添えて、「R2」「R0.5」のように表記されるのが一般的です。この一見小さな数字ひとつが、部品の見た目だけでなく、強度や耐久性にまで影響を及ぼす重要な情報になっています。
板金は、完全に直角に曲げられるわけではなく、曲げの内側には必ずわずかな丸み(半径)が残ります。この丸みの大きさをどう設定するかは、金型の形状、材料の板厚、材質の性質など、さまざまな要素によって決まります。曲げRは、見た目の印象だけでなく、部品の強度や耐久性にも関わる重要な設計要素です。この一見小さな要素が、実は製品の寿命を大きく左右することもあるのです。
曲げRは金型のV幅とパンチ先端形状によっても決まってくる
実際の曲げ加工では、曲げRは図面の指示だけでなく、使用する金型(パンチとダイ)の実際の細かな形状によっても大きく影響を受けます。図面上の数値と、実際の金型の形状は常にセットで考える必要があります。
特にプレスブレーキのエアベンド方式では、パンチの先端形状がそのまま曲げの内側の丸みに近い形で転写されるため、狙った曲げRに近づけるには、パンチ先端の丸み(ノーズR)を適切に選ぶことが欠かせません。パンチのノーズRが図面の指定値と大きく異なっていると、いくら他の条件を調整しても狙い通りの曲げRを再現することは難しくなります。金型選定のわずかな見落としが、最終製品の品質に直結してしまう典型的な例だといえるでしょう。
曲げR不足が原因で実際に起きたトラブルの一例
たとえば、図面に指定された曲げRよりも小さい半径のパンチを実際に使って加工を始めてしまったケースを考えてみましょう。曲げRが指定より小さくなると、曲げの外側にかかる引張応力が想定以上に大きくなり、材料の表面にごく細かい亀裂(クラック)が生じることがあります。
このクラックは、発生直後は目視で気づきにくいことも多く、後工程での検査や、実際に製品として使用され始めてから、疲労破壊という形で表面化することもあります。「図面の曲げR指定を、パンチの実際の形状としっかり照合する」という基本を徹底することが、こうした見えにくいトラブルを防ぐために欠かせません。見た目には問題のない製品が、後になって重大な不具合を引き起こすリスクを常に意識しておく必要があります。小さな確認作業の積み重ねが、大きな事故や信頼の失墜を防ぐことにつながるのです。
曲げRが小さすぎると材料が割れたり強度が不足したりする
なぜ曲げRの設定がこれほど重視されるのか、その理由を見ていきましょう。数値ひとつの違いが、部品の運命を大きく左右することもあります。
| 理由 | 内容 |
|---|---|
| 材料の割れ防止 | 曲げRが小さすぎると、曲げの外側に大きな引張応力がかかり割れやすくなる |
| 強度の確保 | 適切な曲げRは、部品全体の強度や耐久性を長期にわたって保つうえで重要になる |
| 金型への負担軽減 | 無理に小さい曲げRを狙うと、金型自体にも大きな負担がかかり寿命が縮まる |
| 外観品質への影響 | 曲げR部分にシワや傷が生じると、製品としての見た目の品質が損なわれてしまう |
特に重要なのが、「材料の割れ防止」です。板金を曲げると、曲げの外側は引き伸ばされ、内側は圧縮されるという力が働きます。曲げRが小さいほど、この引き伸ばされる力(引張応力)が集中し、材料の限界を超えると、曲げの外側表面に亀裂が入ってしまうことがあります。特にSUS304のように加工硬化しやすい材料では、この割れのリスクにより注意が必要です。見た目には問題なさそうでも、内部に微細な亀裂が潜んでいることもあるため、油断は禁物です。
曲げRと材料割れの具体的な関係に関するよくある質問
曲げRを小さくしすぎると、部品は必ず割れてしまうのでしょうか?
必ず割れるとは限りませんが、割れのリスクは確実に高まります。材質や板厚によって、安全に曲げられる最小の曲げR(最小曲げ半径)が経験的・理論的に定められています。この最小値を下回る曲げRを図面で指定してしまうと、量産時に割れの不良が多発する原因になることがあります。判断に迷う場合は、自己判断せず設計担当者に確認しましょう。試作段階でこの点を見落とすと、量産開始後に大きな手戻りが発生するおそれがあります。
最小曲げ半径は板厚と材質の組み合わせによって決まる目安がある
安全に曲げられる最小の曲げRには、材質や板厚に応じたおおよその目安があります。この目安を知っておくことが、割れのリスクを避ける確実な第一歩になります。
| 材質の傾向 | 最小曲げ半径の目安 |
|---|---|
| 軟鋼(SPCCなど柔らかい鋼板) | 板厚と同程度、またはそれ以下でも比較的曲げやすい傾向がある |
| ステンレス鋼(SUS304など) | 板厚の1〜1.5倍程度を目安にすることが多いとされ、材質の粘り強さに注意が必要 |
| 硬いアルミ合金 | 板厚の1.5〜2倍程度、材質や熱処理状態によってはさらに大きな半径が必要になる |
一般的な目安として、「最小曲げ半径は板厚と同程度」とされることが多いですが、これはあくまで柔らかい材質での話です。材質が硬くなるほど、粘りが少なくなり、同じ板厚でもより大きな曲げRが必要になります。設計段階では、使用する材質の特性を踏まえて、無理のない曲げRを設定することが求められます。無理な数値を図面に落とし込んでしまうと、量産の現場で予期せぬ不良の連続に悩まされることにもなりかねません。
曲げRの設計における確認方法についてのよくある質問
図面に指定された曲げRが本当に適切かどうか、どうやって確認すればよいでしょうか?
材料メーカーが公開している曲げ加工データや、社内で蓄積された過去の加工実績を参考にすることが一般的です。判断が難しい場合は、実際に試し曲げを行い、割れやシワが発生しないかを確認する方法もあります。図面通りに進めて問題が起きた場合は、自己判断で条件を変えず、必ず設計担当者に報告し相談しましょう。同じ材質・板厚でも、加工機の種類や環境によって最適な条件が微妙に異なることもあるため、現場ごとのデータ蓄積も重要な財産になります。こうした地道な記録の積み重ねが、将来の判断材料として大きく役立ちます。
曲げRはスプリングバックの量にも影響を与える要素である
曲げRは、プレスブレーキによる曲げ加工で発生する「スプリングバック」という現象にも密接に関係しています。この2つの要素は切り離して考えることができません。
曲げRが大きいほど、曲げに関わる材料の範囲が広がり、スプリングバックによる戻り量も大きくなる傾向があります。逆に曲げRが小さいと、戻り量は比較的小さくなりますが、その分だけ割れのリスクが高まるというトレードオフの関係にあります。狙った角度と曲げRの両方を同時に満たすためには、これらの要素を総合的に考慮した条件設定が欠かせません。片方だけを優先すると、もう片方に思わぬしわ寄せがくることを覚えておきましょう。経験を積んだ技術者ほど、この二律背反の関係を直感的に理解し、バランスの取れた条件を素早く見つけ出せるようになります。
未経験者が曲げRを確認するときに気をつけたいこと
初めて曲げ加工に関わる図面を確認するとき、曲げRの意味がわからず戸惑うことが多いはずです。基本を一つずつ丁寧にしっかりと押さえていきましょう。
- 図面の「R」表記と数値を必ず確認する
- 材質・板厚に対して、指定された曲げRが妥当か確認する
- 判断に迷う場合は、自己判断せず設計担当者や先輩に確認する
- 量産前には試し曲げを行い、割れやシワの有無を確認する
- 金型のパンチ先端形状が図面の指定と一致しているか確認する
- 不明な点は放置せず、その都度周囲に確認する習慣を持つ
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 曲げRを確認せずに金型を選定する | 図面の曲げR表記を確認し、適した金型を選ぶ |
| 材質を考慮せず一律の曲げRで加工する | 材質・板厚に応じた最小曲げ半径を踏まえて条件を設定する |
| 試し曲げを省略して量産に入る | 割れ・シワの有無を試し曲げで確認してから量産に移行する |
| パンチのノーズRを確認せず加工を始める | 図面の曲げR指定と、実際に使う金型の形状を必ず照合してから加工に入る |
曲げRは、板金加工の品質と強度を支える、見過ごせない設計要素です。数値の意味を正しく理解し、材質との関係を意識する姿勢が、確かな加工品質につながります。単なる角の丸みという以上に、多くの技術的な意味が込められた数字だと理解しておきましょう。この理解の深さが、設計者と加工者の間のコミュニケーションを円滑にする土台にもなります。
まとめ
最後に、曲げRについて押さえておきたい要点を丁寧に整理しておきます。
- 曲げRとは、板金を曲げた際に内側にできる丸みの半径のことで、図面では「R」で表記される
- 曲げRが小さすぎると、材料の割れや金型への負担につながる恐れがある
- 最小曲げ半径は材質によって異なり、硬い材質ほど大きな曲げRが必要になる
- 金型のパンチ先端形状(ノーズR)が、実際の曲げRを決める重要な要素になる
- 曲げRはスプリングバックの量にも影響し、角度と合わせた条件設定が求められる
- 試し曲げによる確認が、量産時の割れやシワの発生を防ぐ確実な基本になる
- 判断に迷う場合は自己判断せず、設計担当者に必ず確認する姿勢が欠かせない
曲げRは、板金加工の品質・強度・外観のすべてに関わる重要な要素です。図面の数値を丁寧に読み取り、材質との関係を理解する姿勢が、確かな板金加工技術につながります。数ミリの違いが仕上がりを大きく左右することを実感すると、この数字の重みがより深く理解できるようになるはずです。焦らず一つずつ経験を積み重ねていくことが、確実な技術習得への近道になります。
金属加工の基礎知識をもっと知りたい方は、プレスブレーキとは?や板厚とは?もあわせてご覧ください。