
製造現場で働き始めたばかりのころ、「段取り替えが終わったら、まず1個だけ検査に出して」と言われて戸惑った経験はないでしょうか。
量産する前に、なぜわざわざ1個だけを取り出して確認するのか。この工程を「初品検査」と呼びますが、その意味や重要性を正確に説明できる人は意外と多くありません。
この記事では、初品検査とは何か・なぜ最初の1個を確認するのか・具体的に何をチェックするのかを、未経験者にもわかるように解説します。
- 初品検査の意味と目的
- なぜ最初の1個をわざわざ検査するのか
- 初品検査で確認する具体的な項目
- 不合格だったときの対応と現場への影響
初品検査とは何か
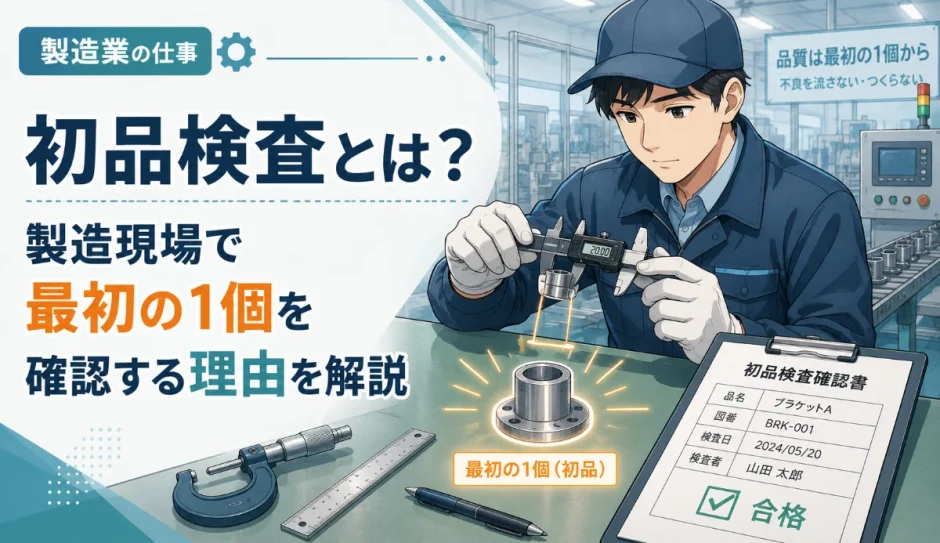
初品検査とは、生産を始める段階で最初にできた1個(または数個)の製品を取り出し、量産に入る前に品質基準を満たしているかを確認する検査のことです。「初品」は「しょひん」または「はつひん」と読みます。
量産ラインでは、機械の設定や治具の取り付け、材料のセットなどをすべて終えた直後に、まず1個だけ試しに加工します。その1個を検査して問題がないと確認できて初めて、残りの数百個・数千個の量産に進みます。
なぜ最初の1個をわざわざ確認するのか
初品検査が必要とされる最大の理由は、段取り替え直後は不良品が発生しやすいタイミングだからです。段取り替えとは、生産する製品を切り替えるために機械の設定や治具、刃物などを交換する作業のことですが、この作業には人の手作業が多く関わるため、ミスが入り込む余地が大きくなります。
| 段取り替え直後に起こりやすいミス | 具体例 |
|---|---|
| 寸法の設定ミス | 加工機の座標や送り量の入力を間違える |
| 治具の取り付けミス | 治具の向き・固定位置がわずかにずれている |
| 材料の取り違え | 似た形状・型番の別材料をセットしてしまう |
| 刃物・工具の摩耗 | 前工程で使い込んだ刃物をそのまま使ってしまう |
| 図面・仕様の勘違い | 最新の図面変更が現場に反映されていない |
もし初品検査をせずにいきなり量産を始めてしまい、後になって設定ミスが見つかったとします。その場合、量産したすべての製品が不良品になってしまう可能性があります。最初の1個で問題を発見できれば、被害を1個だけで食い止められるという点が、初品検査の最も重要な役割です。
「たった1個」の確認が持つ大きな意味
初品検査は、作業としては地味に見えるかもしれません。しかし、この確認を怠ったために数百個単位の不良品を出してしまったという話は、製造業の現場では珍しくありません。1個の確認にかかる数分の手間を惜しんだ結果、その何十倍・何百倍もの手直しややり直しの時間が発生することもあります。
初品検査を省略した場合に起こりうること
たとえば、寸法設定を1桁入力ミスしたまま量産を始めてしまったとします。加工そのものは順調に進んでいるように見えても、実際にはすべての製品が図面の寸法から外れている状態です。この状態に気づくのが、量産を終えたあとの最終検査だった場合、次のような対応が必要になります。
- 手直しできる場合:全数を再加工するための追加の機械時間・人員が必要になる
- 手直しできない場合:材料費・加工費をかけた製品をすべて廃棄することになる
- 納期への影響:再生産のためにスケジュールが遅れ、他の生産計画にも影響が出る
- 取引先への影響:納品が遅れたり、不良品が流出したりすれば信頼を損なう
これが初品検査の段階で見つかっていれば、影響を受けるのは1個だけで済みます。最初の1個にかける数分間は、その後のトラブルを未然に防ぐための「保険」だと考えると、初品検査の重要性がイメージしやすくなるはずです。
初品検査で確認する主な項目
初品検査でチェックする内容は、製品や業界によって異なりますが、一般的には次のような項目を確認します。
| 確認項目 | チェック内容 |
|---|---|
| 寸法 | 図面通りの長さ・幅・厚み・穴の位置になっているか |
| 外観 | キズ・バリ・変形・汚れなどがないか |
| 材質・材料 | 指定された材料が正しく使われているか |
| 機能・動作 | 組み付け部品であれば、実際にはまるか・動くか |
| 数量・付属品 | 1個の製品に必要な部品がすべて揃っているか |
| 刻印・表示 | 型番や製造ロットなどの表示が正しいか |
初品検査を行うタイミング
初品検査は、生産を始める瞬間にだけ行うものではありません。品質に影響が出る可能性があるタイミングでは、そのつど実施するのが基本です。
- 段取り替え直後、量産を始める前
- 材料のロットや仕入れ先を切り替えたとき
- 図面や仕様が変更されたとき
- 長期間停止していたラインを再稼働させたとき
- 作業者や担当機械を変更したとき
「前と同じ製品だから大丈夫」という思い込みが、初品検査を省略してしまう一番の落とし穴です。条件が少しでも変わったら、初品検査をやり直すという考え方が、多くの現場で徹底されています。ただし、初品検査をどの範囲まで厳密に求めるかは職場によって差があり、簡易的なチェックで済ませる現場もあれば、記録用紙への詳細な記入まで求められる現場もあります。
「量が少ないから省略していい」わけではない
試作や少量生産の場面では、「たった数個しか作らないのだから検査は省いてしまおう」と考えたくなることもあるかもしれません。しかし、生産数が少ないからこそ、1個あたりの不良がロット全体に占める割合は大きくなります。10個中1個が不良であれば、それだけで不良率は10%です。少量生産・試作段階であっても、初品検査を省略してよい理由にはならないという点は覚えておきましょう。
初品検査で不合格だったときの対応
初品検査の結果、基準を満たしていないと判断された場合は、そのまま量産に進むことは絶対にありません。多くの現場では、次のような流れで対応します。
- ①量産を停止する:不合格が出た時点で、それ以上の生産を進めない
- ②原因を特定する:設定・治具・材料・図面のどこに問題があったかを確認する
- ③調整・修正を行う:原因箇所を直し、機械や治具を再設定する
- ④再度、初品検査を実施する:修正後にもう一度1個を作り、検査してから量産を再開する
- ⑤記録を残す:不合格の内容と対応内容を記録用紙に残す
初品検査は不良率の管理とも深く関係しています。もし初品検査をすり抜けて量産を始めてしまった場合、そのロット全体の不良率が跳ね上がるリスクがあります。逆に言えば、初品検査を確実に実施することは、不良率を低く抑えるための最も効果的な取り組みのひとつだといえます。
初品検査と他の検査との違い
製造現場には初品検査以外にもさまざまな検査があり、混同されがちです。それぞれの違いを整理しておきましょう。
| 検査の種類 | タイミング | 主な目的 |
|---|---|---|
| 初品検査 | 段取り替え直後・量産開始前 | 量産前に設定ミスなどを発見する |
| 工程内検査 | 量産中、一定数ごと | 量産の途中で品質が保たれているか確認する |
| 最終検査 | 製品完成後、出荷前 | 出荷しても問題ない品質かを最終確認する |
初品検査はあくまで「量産に入って良いかどうかの入口の確認」であり、量産中や出荷前の検査を省略してよいという意味ではありません。それぞれの検査には異なる役割があり、これらを組み合わせることで初めて品質が保たれています。
この3つの検査は、いわば「入口」「途中」「出口」のチェックポイントです。入口である初品検査で問題を見逃してしまうと、途中の工程内検査や出口の最終検査で発見できたとしても、それまでに作ってしまった分がすべて不良品になっているおそれがあります。だからこそ、最初の関門である初品検査を確実に行うことが、他のどの検査よりも被害を小さく抑えられる方法だといえるのです。
初品検査を通ったら、その後の製品はまったく検査しなくても良いのですか?
いいえ。初品検査はあくまで最初の1個を確認するものであり、量産中に工具が摩耗したり、材料の状態が変化したりすることもあります。多くの現場では、工程内検査を一定の間隔で並行して行っています。
初品検査は誰が担当するのが一般的ですか?
職場によって異なります。作業者自身が担当する現場もあれば、品質管理の専門部署や検査担当者が別に確認する現場もあります。工程を熟知している人が確認することが多いですが、新人であっても先輩の指導のもとで担当することは珍しくありません。
初品検査にはどのくらいの時間がかかりますか?
製品の複雑さや測定項目の数によって大きく異なります。数分で終わる簡単な製品もあれば、精密部品などでは数十分かかることもあります。時間がかかっても、量産全体のトラブルを防ぐための必要な工程だと理解しておきましょう。
初品検査の記録と管理
初品検査は、確認して終わりではありません。多くの現場では、検査した結果を「初品検査記録票」や「段取り確認表」といった用紙・データに残すことが求められます。
| 記録する主な項目 | 内容の例 |
|---|---|
| 製品名・図番 | どの製品の初品検査かを特定する情報 |
| 検査日時・担当者 | いつ・誰が検査を行ったか |
| 測定値 | 寸法などの実測データ |
| 判定結果 | 合格(OK)か不合格(NG)か |
| 不合格時の対応内容 | 原因と修正内容、再検査の結果 |
なぜ記録を残す必要があるのか
記録を残す目的は、主に2つあります。ひとつは、後から「本当にきちんと確認したのか」を第三者が確認できるようにするためです。口頭やその場限りの確認だけでは、万が一トラブルが起きたときに、いつ・誰が・何を確認したのかが分からなくなってしまいます。
もうひとつは、同じような問題が繰り返し起きていないかを後から分析できるようにするためです。記録が蓄積されていくと、「特定の製品では毎回この項目で不合格が出やすい」といった傾向が見えてくることがあります。こうしたデータは、治具の改善や作業手順の見直しにもつながっていきます。
記録の保管方法も職場ごとに異なる
初品検査の記録は、紙の検査記録票にその場で手書きするやり方が今でも根強く残っています。一方で、タブレット端末や生産管理システムに直接入力し、データとして一元管理する現場も増えています。データ化しておくと、過去の記録をすぐに検索できたり、不合格の傾向を集計しやすくなったりするメリットがあります。
どちらの方法であっても、大切なのは「後から誰が見ても、いつ・何を・どう確認したかが分かる状態にしておく」ことです。配属先でどちらの方式が採用されているかは、実際に現場に入ってから確認することになります。
初品検査を任されたときに気をつけたいこと(未経験者向け)
初めて初品検査を任されると、「見た目に問題がなければ大丈夫だろう」と自己判断で済ませてしまいがちです。しかし、これは初品検査で最も避けたい進め方です。
- 図面や検査基準書を必ず確認してから測定する
- 「いつもと同じだから大丈夫」という思い込みで進めない
- 判断に迷う項目は自己判断せず、先輩や班長に確認する
- 測定した数値はその場でメモし、後回しにしない
- 不合格かどうか微妙なときは、必ず不合格側として扱い相談する
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 目視だけでざっと確認して終える | 基準書に沿って、決められた項目を一つずつ測定する |
| 迷ったら「たぶん大丈夫」で通す | 迷ったらその場で先輩に確認し、判断を仰ぐ |
| 記録は後でまとめて書く | 測定した直後にその場で記録する |
初品検査は、経験を積むほど「どこを重点的に見ればよいか」の勘所が分かってきます。最初のうちは時間がかかっても、基準書通りに一つひとつ丁寧に確認する姿勢を大切にしてください。この積み重ねが、将来的に品質管理を任されるような場面でも役立つ土台になります。
初品検査が現場にもたらすメリット
初品検査を丁寧に行うことには、次のようなメリットがあります。
- 不良品の大量発生を未然に防げる
- 手直し・廃棄にかかる材料費・作業時間のムダを減らせる
- 設定ミスを早い段階で発見でき、原因の特定がしやすい
- 顧客への不良品流出を防ぎ、信頼を守れる
特に未経験者にとっては、「たった1個の検査になぜそこまで時間をかけるのか」と感じる場面もあるかもしれません。しかし、この地道な確認の積み重ねが、現場全体の品質と生産効率を支えています。焦って量産を急ぐよりも、初品検査を確実に行うことのほうが、結果として早く・ムダなく生産を終えられるケースが多いのです。
品質管理全体の中での初品検査の位置づけ
初品検査は、品質管理という大きな仕組みの中の入り口部分にあたります。品質管理には、材料の受け入れ時の検査、加工中の工程内検査、完成後の最終検査など、さまざまな段階の確認が組み合わさっています。その中でも初品検査は、不良の発生源になりやすい「切り替えの瞬間」を狙い撃ちして確認するという点で、費用対効果の高い検査だといえます。
職場によっては、初品検査の担当が作業者自身であることもあれば、品質管理の専門部署が行うこともあります。どちらの場合であっても、基準を満たしていることを確認するまでは量産を進めないという原則は共通しています。この原則を守ることが、結果的に現場全体の生産性と信頼性を高めることにつながります。
まとめ
- 初品検査とは、量産を始める前に最初の1個を検査し、品質基準を満たしているか確認する工程
- 段取り替え直後は設定ミス・治具のずれ・材料の取り違えなどが起こりやすいタイミング
- 寸法・外観・材質・機能・数量・表示など、複数の項目をチェックする
- 段取り替え直後だけでなく、材料変更・図面変更・長期停止後の再開時にも実施する
- 不合格の場合は量産を止め、原因を特定・修正してから再度検査を行う
- 初品検査を確実に行うことは、不良率を抑え、廃棄や手直しのムダを減らすことにつながる
- 工程内検査・最終検査とあわせて行うことで、初めて品質全体が保たれる
初品検査は、地味に見えて製造現場の品質を支える重要な工程です。最初の1個を丁寧に確認する習慣があるかどうかで、その後の生産効率や不良率は大きく変わってきます。
製造業の現場用語をもっと知りたい方は、段取り替えとは?や不良率とは?もあわせてご覧ください。品質に関わる書類の見方については検査成績書とは?の記事でも解説しています。