
溶接の現場で材料を見ると、接合する端の部分が斜めに削られていることに気づきます。この加工を「開先加工」と呼びます。「なぜわざわざ端を削るのか」「まっすぐ突き合わせるだけではダメなのか」と疑問に思う人も多いはずです。切りっぱなしの平らな端面のままでは、溶接がうまくいかないというのは、初めて聞くと意外に感じるかもしれません。
開先加工は、溶接の強度と品質を大きく左右する、溶接前の重要な下準備です。この工程を省略したり雑に行ったりすると、見た目にはわからない溶接不良につながることもあります。溶接工として腕を磨くうえで、この開先加工への理解は避けて通れない基礎知識のひとつです。
この記事では、開先加工とは何か・なぜ必要なのか・どのような形状があるのかを、未経験者にもわかるように丁寧に解説します。
- 開先加工の意味と目的
- 開先加工が溶接品質を左右する理由
- 開先の主な形状と使い分け
- 開先加工を怠った場合に起こりうる問題
開先加工とは、溶接前に材料の接合部を整える処理のこと
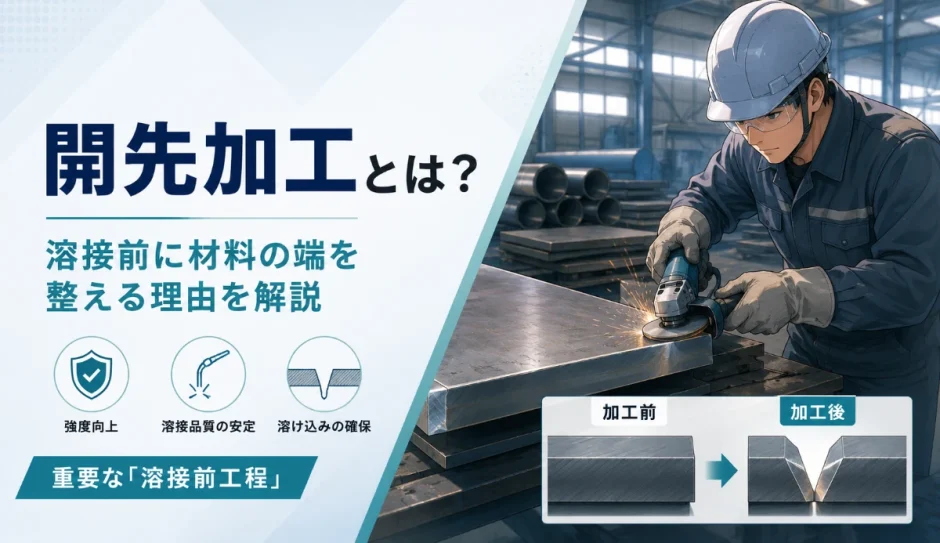
開先加工とは、溶接する材料の端部を、あらかじめ斜めや溝状に削っておく処理のことです。「開先」は「かいさき」と読み、英語では「Groove」または「Beveling」と呼ばれます。
金属板を溶接でつなぐ場合、ただ端と端を突き合わせただけでは、溶接材料(溶接棒や溶接ワイヤー)が接合部の奥まで行き渡らず、内部までしっかり溶け込んだ強い溶接ができません。そこで、あらかじめ端部を斜めに削って溝を作っておくことで、溶接材料が接合部の奥まで届きやすくなり、強度の高い溶接継手を作ることができます。特に構造物の安全性に関わる部材では、この開先加工の精度が完成品の信頼性を大きく左右します。
開先の各部名称にはルート面やルート間隔がある
開先加工には、角度以外にも押さえておくべき寸法があります。代表的なものが「ルート面」と「ルート間隔」です。
| 用語 | 内容 |
|---|---|
| 開先角度 | 削られた斜面がつくる角度。溶接材料の入りやすさに影響する |
| ルート面 | 開先の底に残す、削らずに平らなまま残す部分 |
| ルート間隔 | 突き合わせる材料同士の間に空けるすきま |
ルート面をまったく残さずに材料を尖らせてしまうと、溶接の最初の層で穴が開いてしまう(溶け落ち)リスクが高まります。逆にルート面を残しすぎると、溶接材料が底まで届かず、溶け込み不良の原因になります。ルート間隔も同様に、狭すぎれば奥まで溶接材料が届かず、広すぎれば溶接材料の量が増えて変形やひずみの原因になることがあります。角度・ルート面・ルート間隔のバランスが、開先加工の精度を決める重要な要素です。これらの数値はミリ単位で管理されることが多く、少しの誤差でも仕上がりに影響します。
開先加工が溶接の強度と品質を大きく左右する理由
なぜ開先加工がこれほど重視されるのか、理由を整理してみましょう。設計者が図面に開先形状をわざわざ指定しているのには、明確な根拠があります。
| 理由 | 具体的な内容 |
|---|---|
| 溶け込み不良の防止 | 接合部の奥まで溶接材料が届きやすくなり、内部までしっかり溶接できる |
| 強度の確保 | 溶接部の断面積が広がり、接合部が受ける力に対して十分な強度を持たせられる |
| 溶接欠陥のリスク低減 | 空洞や未接合部分といった内部欠陥が発生しにくくなる |
| 厚板の溶接を可能にする | 厚みのある材料でも、開先を作ることで確実な溶接ができる |
特に重要なのが「溶け込み」という考え方です。溶接は、材料同士を熱で溶かして一体化させる接合方法ですが、端と端をただ突き合わせただけでは、表面は溶接されたように見えても、内部までしっかり溶け合っていないことがあります。開先加工によって溝を作ることで、溶接材料が接合部の底までしっかり流れ込み、表面から内部まで一体化した強い接合が実現します。この「見た目は良くても内部が弱い」というギャップこそが、開先加工の重要性を理解するうえでの核心です。開先加工を軽視すると、見た目には正常な製品にも、目に見えないリスクが潜んでしまう可能性があります。
開先の形状にはV形・X形・レ形などの種類がある
開先加工には、材料の厚みや溶接方法に応じたさまざまな形状があります。
| 形状 | 特徴 | 主な用途 |
|---|---|---|
| V形開先 | 片側からV字状に削る、最も基本的な形状 | 片側からしか溶接できない材料、中程度の厚みの板材 |
| X形開先 | 表と裏の両側からV字状に削る | 両側から溶接できる厚板材料 |
| レ形開先 | 片側のみを斜めに削る形状 | 片側だけ角度をつけたい場合、T字状に接合する部材 |
| U形開先 | 底が丸みを帯びた溝状に削る形状 | 厚みが大きい材料で、溶接材料の使用量を抑えたい場合 |
最も基本的で広く使われているのがV形開先です。片側から溶接する場合に適しており、比較的加工もしやすいため、多くの現場で標準的に採用されています。一方、厚みのある材料を両側から溶接できる場合はX形開先が選ばれることがあります。表裏両方から溶接することで、V形よりも少ない溶接材料で強度を確保しやすくなります。材料の厚みが増すほど、開先の形状選びが仕上がりに与える影響も大きくなっていきます。
開先形状の選び方に関するよくある質問
開先の形状は誰が決めるのですか?
基本的には、設計図面や溶接施工要領書(WPS)に開先形状が指定されており、現場の作業者はその指定に従って加工します。材料の厚み・溶接方法・両側から溶接できるかどうかなどを考慮して、設計段階で決められることが一般的です。指定がない場合や判断に迷う場合は、自己判断せず責任者に確認しましょう。現場で急な仕様変更があった場合も、必ず最新の指示を確認してから加工に取りかかることが大切です。
開先加工の具体的な方法には切断機やグラインダーが使われる
開先加工には、いくつかの加工方法があり、材料の厚みや求める精度によって使い分けられます。
- ガス切断:ガス炎で金属を溶かしながら切断し、開先の角度をつける
- プラズマ切断:高温のプラズマで金属を切断する。ガス切断より精度が高い
- グラインダー加工:研削工具を使って手作業で開先形状を整える
- 開先加工機:専用の機械で、決まった角度・形状に自動で加工する
量産される部材では、精度と効率を両立できる開先加工機やプラズマ切断機が使われることが多く、角度や深さを一定に保ちやすいというメリットがあります。一方、現場での修正作業や、複雑な形状・少量の部材ではグラインダーによる手作業で開先を整えることもあります。どちらの方法でも、指定された角度・深さの通りに正確に仕上げることが求められます。加工後には切断面のバリや酸化物を取り除く仕上げ作業も忘れずに行いましょう。
開先の角度の確認方法に関するよくある質問
開先の角度が正しいかどうかは、どうやって確認すればよいですか?
開先角度を測定するための専用のゲージ(開先ゲージ)が使われることが一般的です。目視だけで判断すると誤差が出やすいため、測定器を使って指定された角度・ルート面(開先の底に残す平らな部分)の寸法を確認する習慣が大切です。判断に迷う場合は、自己判断せず先輩や検査担当者に確認しましょう。慣れないうちは、複数回測定して数値のばらつきがないかも確認すると安心です。
開先加工を怠ると溶接不良や強度不足につながる
開先加工が不十分だったり、指定と異なる形状で加工してしまったりすると、次のような問題が起こる可能性があります。
- 溶け込み不良:溶接材料が接合部の奥まで届かず、内部に未溶接部分が残る
- 強度不足:接合部の断面積が足りず、想定した強度が確保できない
- ブローホール(気孔)の発生:開先の隙間や角度の不備が原因で、内部に空洞ができる
- 溶接のやり直し:検査で不合格になった場合、開先の再加工や再溶接が必要になる
いずれの問題も完成後に発見しづらいという共通点があり、事前の予防が何より重要です。
これらの問題は、溶接した直後の見た目だけでは気づきにくいという特徴があります。表面はきれいに仕上がっていても、内部に溶け込み不良や空洞が残っていることがあり、こうした内部の欠陥は、放射線透過試験や超音波探傷試験といった検査で初めて発見されることも少なくありません。だからこそ、溶接を始める前の開先加工の段階で、正確な形状に仕上げておくことが欠かせません。
開先加工の不備が原因で起きたトラブルの一例
たとえば、指定よりも開先角度が狭く加工されてしまったケースを考えてみましょう。角度が狭いと、溶接棒やトーチが接合部の奥まで入り込みにくくなり、作業者がどれだけ丁寧に溶接しても、開先の底まで十分に溶け込ませることが難しくなります。結果として、外観検査では問題なく見えても、内部に溶け込み不良が残ったまま製品として出荷されてしまうリスクが生じます。
後日の非破壊検査でこの不良が発見された場合、すでに完成した構造物の一部を切り離して再溶接する必要が出てくることもあり、手戻りのコストは開先加工をやり直す場合の何倍にもなります。「開先の角度はミリ単位で正確に」という意識が、こうした大きな手戻りを防ぐ鍵になります。
未経験者が開先加工で気をつけたいこと
初めて開先加工を任されると、角度や深さの感覚がつかめず戸惑うことが多いはずです。次のポイントを意識すると、正確な開先加工につながります。
- 図面や溶接施工要領書に指定された角度・形状を必ず確認する
- 加工後は、開先ゲージなどで角度や寸法を実際に測定して確認する
- ルート面(開先底部の平らな部分)の寸法にも注意を払う
- 判断に迷う場合は、自己判断せず先輩や溶接担当者に確認する
特に開先加工に慣れないうちは、削りすぎてルート面がなくなってしまったり、逆に角度が浅くなりすぎたりすることがあります。少しずつ削りながら、こまめに測定して確認する進め方が、失敗を防ぐコツです。
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 感覚だけで開先の角度を決める | 図面の指定を確認し、測定器で角度を確認しながら加工する |
| 加工後の確認を省略する | 開先ゲージなどで、仕上がった形状を必ず確認する |
| 表面がきれいであれば十分だと考える | 内部の溶け込みまで意識し、正確な開先形状を心がける |
開先加工は、溶接そのものよりも地味な作業に見えるかもしれません。しかし、この下準備の正確さが、完成した溶接部の強度と信頼性を大きく左右します。丁寧に角度と寸法を確認する習慣が、安全で確実な溶接につながります。最初は角度の感覚がつかみにくくても、測定を繰り返すうちに、目視である程度の精度を見極められるようになっていきます。
まとめ
- 開先加工とは、溶接前に材料の接合部を斜めや溝状に整える処理のこと
- 溶接材料が接合部の奥まで届きやすくなり、強度の高い溶接継手を作れる
- V形・X形・レ形・U形など、材料の厚みや溶接方法に応じた形状がある
- ガス切断・プラズマ切断・グラインダーなど、加工方法も複数存在する
- 開先加工が不十分だと、溶け込み不良や強度不足、内部欠陥につながる
- 角度や寸法は開先ゲージなどで実際に測定し、図面の指定通りに仕上げることが重要
開先加工は、溶接の完成度を裏側から支える、目立たないながらも欠かせない工程です。正確な形状に仕上げる意識を持つことが、安全で信頼性の高い溶接構造物づくりにつながります。溶接の技術を磨くのと同じくらい、開先加工の正確さにもこだわる姿勢が、質の高いものづくりを支えています。地道な下準備の積み重ねが、最終的な製品の安全性と信頼性を決定づけるのです。
製造業の品質管理に関する用語をもっと知りたい方は、品質管理と品質保証の違いとは?や初品検査とは?もあわせてご覧ください。