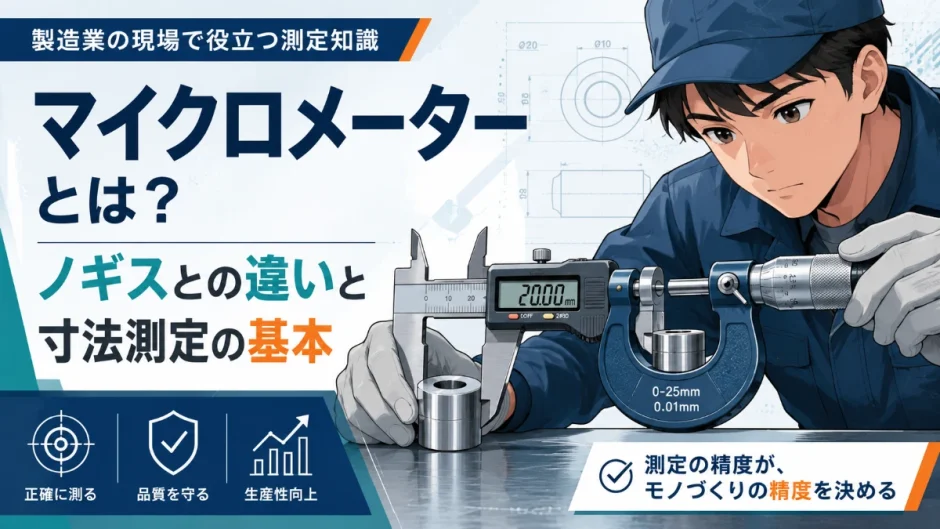

検査台の上で、金属の部品を小さな測定器で丁寧に挟み込み、目盛りを慎重に読み取っている場面を見たことがあるかもしれません。あの測定器が「マイクロメーター」です。ノギスよりもさらに一段階高い精度で寸法を測ることができる、機械加工の現場に欠かせない測定器です。針の代わりに目盛りを慎重に読み取るその姿は、精密なものづくりを象徴する光景のひとつだといえます。
「ノギスがあれば十分では」と思うかもしれませんが、マイクロメーターとノギスには、測定できる精度や得意な場面に明確な違いがあります。この記事では、マイクロメーターとは何か・ノギスとの違いは何か・使い方の基本はどうなっているのかを、未経験者にもわかるように丁寧に解説します。似ているようで役割の異なるこの2つの測定器を正しく使い分けることが、確かな検査技術への第一歩です。
- マイクロメーターの基本的な意味と仕組み
- マイクロメーターとノギスの具体的な違い
- マイクロメーターの主な種類と用途
- マイクロメーターを使うときの注意点と基本手順
マイクロメーターとは、ねじの原理を利用して寸法を精密に測定する測定器のこと
マイクロメーターとは、回転させたねじの進む距離を利用して、対象物の外径や厚みなどの寸法をミクロン単位の精度で測定する測定器のことです。測定したい対象物をスピンドルとアンビルという2つの測定面で挟み込み、シンブルと呼ばれる目盛り部分を回転させることで、精密な寸法を読み取ることができます。日常生活では意識することのない微小な単位を、日々当たり前のように扱う道具だといえます。
ねじは、1回転させると一定の距離だけ進むという規則的な性質を持っています。マイクロメーターは、このねじの規則性を利用し、回転量をそのまま距離の情報に変換するという、シンプルながら非常に精密な仕組みで成り立っています。一見複雑そうに見える精密測定も、基本原理をたどれば、このようなシンプルな物理法則の応用にすぎないのです。
マイクロメーターはノギスよりも高い精度で外径を正確に測定できる
マイクロメーターとノギスは、どちらも寸法を測る測定器ですが、それぞれ得意な場面が異なります。
| 比較項目 | マイクロメーター | ノギス |
|---|---|---|
| 一般的な最小読み取り単位 | 0.01mm(機種によって0.001mmも) | 0.05mmまたは0.02mm |
| 測定範囲 | 1台あたり25mm刻みなど、範囲が限定される | 1台で幅広い範囲(0〜150mmなど)を測定できる |
| 得意な用途 | 単一寸法の高精度な確認 | 外径・内径・深さなど、幅広い形状を素早く確認 |
特に重要な違いが、「精度」です。マイクロメーターは、ノギスよりも一段階細かい0.01mm単位までの読み取りが可能で、より厳しい公差が求められる部品の最終確認に向いています。一方でノギスは、1台で幅広い寸法・形状に対応できる汎用性の高さが特徴です。現場では、大まかな寸法確認にはノギスを、最終的な精密確認にはマイクロメーターを、というように使い分けられることが一般的です。この使い分けを理解しておくことが、効率的で正確な検査作業の第一歩になります。
マイクロメーターとノギスの使い分けに関するよくある質問
ノギスで測った数値とマイクロメーターで測った数値が、微妙に違うことがあります。どちらを信じればよいですか?
一般的には、マイクロメーターのほうがより高精度で信頼性の高い測定値とされています。ノギスは構造上、測定面の当て方によってわずかな誤差が生じやすく、マイクロメーターはねじの精密な機構によって安定した測定が可能です。ただし、マイクロメーター自体の使い方(締め付けすぎなど)によっても誤差は生じるため、どちらの測定器も正しい使い方を身につけることが大切です。数値が食い違ったときこそ、測定方法そのものを見直す良い機会だと捉えましょう。
マイクロメーターには外側・内側・デプスなどの複数の種類がある
マイクロメーターは、測定したい対象や形状に応じて、いくつかの種類に分かれます。それぞれの用途を理解しておくことが、正確な測定への近道です。
| 種類 | 内容 | 主な用途 |
|---|---|---|
| 外側マイクロメーター | 最も一般的なタイプ。丸棒や板材の外径・厚みを測定する | 板厚や軸径の確認など幅広い用途 |
| 内側マイクロメーター | 穴の内径を測定するための専用タイプ | 穴あけ・中ぐり加工後の内径確認 |
| デプスマイクロメーター | 穴や溝の深さを測定するための専用タイプ | 段差・溝の深さの精密な確認 |
最も広く使われているのが外側マイクロメーターで、丸棒の直径や板の厚みなど、日常的な寸法確認の多くをこのタイプが担っています。測定したい対象の形状に応じて、内側マイクロメーターやデプスマイクロメーターを使い分けることで、あらゆる方向からの精密な寸法確認が可能になります。用途に合わせて複数のタイプを使いこなせるようになることが、検査技術者としての幅を広げることにもつながります。
マイクロメーターの選び方に関するよくある質問
マイクロメーターは、測定範囲ごとに何台も用意する必要があるのですか?
はい、一般的なマイクロメーターは、25mm刻み(0〜25mm、25〜50mmなど)で測定範囲が区切られています。そのため、幅広い寸法の部品を扱う現場では、複数の測定範囲のマイクロメーターを用意しておくことが一般的です。測定したい部品のおおよその寸法を事前に把握し、適切な範囲のマイクロメーターを選ぶことが、正確な測定の第一歩になります。近年ではデジタル式で測定範囲が広いタイプも登場していますが、アナログ式の基本原理を理解しておくことは今も重要です。
マイクロメーターはゼロ点確認と適切な締め付け力が測定精度を左右する
マイクロメーターを正確に使ううえで、知っておきたい注意点がいくつかあります。日々の使用の中で、意識しておきたい基本がいくつか存在します。
- ゼロ点の確認:使用前に、測定面を閉じた状態で目盛りがゼロを示すか確認する
- ラチェットストップの使用:一定以上の力がかかると空転する機構を使い、締め付けすぎを防ぐ
- 測定面の清掃:測定面やワークにゴミ・切粉が付着していないか確認する
- 温度の影響:金属は温度で微妙に伸縮するため、測定物と測定器の温度差に注意する
特に重要なのが「ラチェットストップの使用」です。マイクロメーターの多くには、一定以上の力がかかると空転し、それ以上締め付けられないようにする機構(ラチェットストップ)が備わっています。この機構を使わずに手の感覚だけで締め付けてしまうと、力の入れ方によって測定値がばらつき、正確な数値が得られなくなることがあります。常にラチェットストップを使い、一定の力で測定する習慣が、安定した測定の基本です。この小さなカチカチという音を意識することが、精密測定の第一歩だといえるでしょう。
ラチェットストップの重要性に関するよくある質問
ラチェットストップを使わずに測定すると、どのくらい誤差が出るのですか?
力の入れ方によって誤差の大きさは変わりますが、強く締め付けすぎると、測定物やマイクロメーター自体がわずかに変形し、実際の寸法よりも小さい値を示してしまうことがあります。精密な測定が求められる場面では、この誤差が品質判定に影響することもあるため、必ずラチェットストップを使い、一定の力で測定する習慣を身につけましょう。目に見えない誤差だからこそ、日頃からの正しい手順の徹底が何よりも重要になります。
金属は温度によってわずかに伸縮するため測定環境にも十分な配慮が必要
マイクロメーターで精密な測定を行う際には、「温度」という、意外と見落とされがちな要素にも配慮が必要です。日常的な感覚では気づきにくい、この繊細な影響について理解しておきましょう。
金属は、温度が変化するとわずかに膨張・収縮するという性質を持っています。この変化量は非常にわずかですが、マイクロメーターが扱う0.01mm単位の精密な世界では、無視できない誤差要因になることがあります。特に、測定物を手で長時間持ち続けたり、加工直後の温度が高い状態で測定したりすると、体温や加工熱によって測定物がわずかに膨張し、常温に戻ったときの寸法とは異なる値を示してしまうことがあります。精密な検査を行う現場ほど、この目に見えない要因への配慮が徹底されています。
締め付けすぎが原因で実際に起きたトラブルの一例
たとえば、ラチェットストップを使わず、感覚だけで対象物をしっかり挟み込もうとして、必要以上に強く締め付けてしまったケースを考えてみましょう。慣れた作業者ほど、この基本手順を省略してしまいがちな傾向があります。強い力で締め付けると、測定物やマイクロメーターのフレーム自体がわずかにたわみ、実際の寸法よりも小さい値を示してしまうことがあります。
この誤差はごくわずかであるため、測定した本人が違和感に気づかないまま、誤った寸法を合格として記録してしまうことがあります。「ラチェットストップがカチカチと鳴るまで回し、それ以上は力を加えない」という基本的な手順を徹底することが、こうした見えにくい誤差を防ぐために欠かせません。慣れてきた作業者ほど、この基本を省略しがちになる傾向があるため、経験年数にかかわらず注意が必要です。
未経験者がマイクロメーターを正しく使うときに気をつけたいこと
初めてマイクロメーターを使うとき、目盛りの読み方や締め付け方に戸惑うことが多いはずです。基本を一つずつ丁寧に身につけていきましょう。
- 使用前に必ずゼロ点を確認する
- ラチェットストップを使い、一定の力で測定する
- 測定面や対象物の汚れ・切粉を取り除いてから測定する
- 目盛りの読み取りに不安がある場合は、自己判断せず先輩に確認する
- 加工直後の熱い部品は、常温に戻ってから測定する
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| ゼロ点を確認せずに測定を始める | 使用前に必ずゼロ点を確認する |
| 手の感覚だけで強く締め付けて測定する | ラチェットストップを使い、一定の力で測定する |
| 測定面の汚れを気にせず測定する | 測定前に測定面と対象物をきれいに清掃する |
| 加工直後の熱いワークをすぐに測定する | ワークが常温に戻るのを待ってから測定する |
マイクロメーターは、シンプルな仕組みでありながら、非常に高い精度を発揮する測定器です。正しい使い方を身につけることが、信頼できる測定結果につながります。基本を丁寧に守ることさえできれば、誰でも安定した精密測定ができるようになる、奥深くも身近な道具だといえます。
まとめ
最後に、マイクロメーターについて押さえておきたい要点を整理しておきましょう。
- マイクロメーターとは、ねじの原理を利用して寸法を精密に測定する測定器のこと
- 一般的に0.01mm単位まで読み取れ、ノギスよりも高い精度を持つ
- 外側・内側・デプスなど、測定対象の形状に応じた種類がある
- ゼロ点の確認とラチェットストップの使用が、正確な測定の基本になる
- 温度によるわずかな伸縮も、精密測定では見過ごせない要因になる
- 測定面の清掃や温度差への配慮も、測定精度を保つうえで欠かせない
- ノギスとマイクロメーターは、用途に応じて使い分けることが基本になる
マイクロメーターは、機械加工の品質を最終的に支える、信頼性の高い測定器です。基本の使い方を丁寧に身につけることが、確かな検査・品質管理の土台になります。日々の測定の積み重ねが、製品全体の信頼性を支えていることを忘れないようにしましょう。
機械加工の基礎知識をもっと知りたい方は、ダイヤルゲージとは?や板厚とは?もあわせてご覧ください。