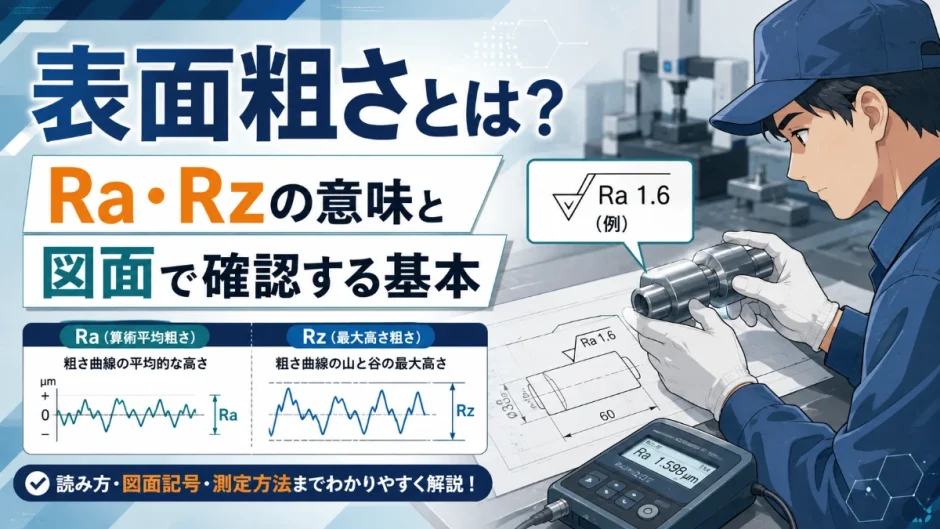

図面の仕上げ指示にはっきりと「Ra1.6」「Rz6.3」といった記号を見たことがあるかもしれません。これは「表面粗さ」と呼ばれる、部品の表面がどれだけ滑らかか、あるいは荒いかを数値で表した情報です。目には見えにくい微細な凹凸ですが、部品の性能や寿命を大きく確実に左右する重要な指標です。指先で触れてもわからないほどの違いが、実は大きな意味を持っていることもあります。
「表面がきれいかどうかなんて、見た目だけの問題では」と思うかもしれませんが、表面粗さは摩擦・気密性・疲労強度など、機能面にも深く関わっています。この記事では、表面粗さとは何か・Ra とRzの違いは何か・図面でどう確認すればよいのかを、未経験者にもわかるように解説します。
- 表面粗さの基本的な意味と役割
- Ra・Rzという代表的な指標の具体的な違い
- 表面粗さが部品の機能に与える影響
- 表面粗さを確認・測定するときの基本と注意点
表面粗さとは、加工面に生じる微細な凹凸の度合いを数値化したもののこと
表面粗さとは、切削や研削などの加工によって材料の表面に生じる、目には見えにくいごく微細な凹凸の度合いを、数値によって表したものです。どれだけ精密に加工しても、材料の表面には工具の跡や結晶構造による微小な凹凸が必ず残ります。この凹凸の大きさや分布の傾向を客観的な数値で表すことで、図面上で仕上がりの品質を正確に指定できるようになります。完全に平坦な表面というものは、現実の加工技術では存在しないと理解しておくとよいでしょう。
表面粗さは、単に「見た目が滑らかかどうか」という美観の問題にとどまりません。部品同士の摩擦、気密性、疲労強度、塗装やめっきの密着性など、製品の機能そのものに深く関わる重要な要素です。
Raは平均的な凹凸の大きさを、Rzは高低差の大きさを表す指標である
表面粗さを表す代表的な指標として、「Ra」と「Rz」があります。どちらも同じ表面の粗さを表す数値ですが、計算の考え方が異なります。
| 指標 | 正式名称 | 考え方 |
|---|---|---|
| Ra | 算術平均粗さ | 測定範囲内の凹凸の高さを平均化して求める、最も広く使われる指標 |
| Rz | 最大高さ粗さ | 測定範囲内で最も高い山と最も深い谷の差から求める指標 |
特によく使われるのが「Ra」です。Raは、表面の凹凸を測定した波形全体を平均化して数値化するため、局所的な突起や傷の影響を受けにくく、表面全体のおおよその滑らかさを安定して表せるという特徴があります。一方Rzは、最も高い部分と最も低い部分の差だけを見るため、局所的な深い傷や突起の有無を確認したい場合に適した指標です。図面では、求める品質に応じてどちらか、あるいは両方が指定されることがあります。実務上は、Raが標準として選ばれる場面が多く、Rzは特に厳密な管理が必要な場合の補助的な指標として使われることが多いといえます。
RaとRzの使い分けに関するよくある質問
同じ表面でも、RaとRzでは数値の大きさがどのくらい違うのですか?
一般的に、Rzの数値はRaの数値よりも大きくなる傾向があります。これは、Raが平均的な凹凸を示すのに対し、Rzは最も高い山と最も深い谷という極端な部分の差を示すためです。両者の関係は表面の形状パターンによって変わるため、単純な換算式で正確に変換することは難しく、それぞれ別の指標として理解しておくことが大切です。旧JIS規格の「10点平均粗さ」との違いも含め、規格の変遷を意識しておくと、古い図面を読む際にも役立ちます。
表面粗さは図面上に記号と数値の組み合わせで指定される
表面粗さは、図面上で特定の記号と数値を組み合わせて指定されます。
- 三角記号(仕上げ記号):加工方法や仕上がり具合の大まかな区分を示す、古くから使われる記法
- Ra・Rzの数値表記:「Ra1.6」のように、指標名と具体的な数値を組み合わせて表記する
- 加工方法の指定:研削・研磨など、特定の加工方法とあわせて指示されることもある
- 適用範囲の明示:部品のどの面に、どの粗さを求めるかを図面上で明確に示す
特に注意したいのが「適用範囲の明示」です。ひとつの部品でも、すべての面に同じ粗さが求められるわけではありません。摺動面や気密性が求められる面には厳しい粗さが指定され、外観だけが重要な面には比較的緩やかな指定になることが一般的です。図面をよく確認し、どの面にどの粗さが求められているかを正確に読み取ることが欠かせません。
表面粗さの数値の大小に関するよくある質問
Raの数値が小さいほど、良い仕上がりということですか?
はい、その通りです。Ra・Rzともに、数値が小さいほど表面はより滑らかであることを示します。ただし、必ずしも数値が小さいほど良いというわけではなく、用途に応じた適切な粗さが存在します。過剰に滑らかな仕上げは、加工に時間とコストがかかるだけでなく、潤滑油の保持性が悪くなるなど、かえって機能面で不利になることもあります。摺動部品では、あえて適度な粗さを残すことで油膜を保持しやすくする設計上の工夫が取られることもあります。
表面粗さは摩擦や気密性、疲労強度など部品の機能に直接影響する
なぜ表面粗さがこれほど重視されるのか、部品の機能面から見ていきましょう。
| 影響する機能 | 内容 |
|---|---|
| 摩擦・摩耗 | 表面が粗いと摩擦抵抗が大きくなり、摺動部品の摩耗が早く進みやすい |
| 気密性・液密性 | パッキンやシール面では、粗さが大きいと隙間から流体が漏れやすくなる |
| 疲労強度 | 表面の深い谷が応力集中を招き、繰り返し荷重による亀裂の起点になりやすい |
| 塗装・めっきの密着性 | 適度な粗さがあることで、塗膜やめっき層の密着性が高まることもある |
特に見落とされがちなのが「疲労強度」への影響です。表面の深い谷(傷)は、繰り返し荷重がかかる部品において応力が集中しやすい起点となり、そこから微細な亀裂が進行して、最終的に部品の破損に至ることがあります。回転軸やばねなど、常に振動や荷重にさらされる部品では、表面粗さの管理が製品寿命に直結する重要な要素になります。見た目には問題なさそうな表面でも、内部では疲労破壊への準備が静かに進んでいることがあるのです。
加工方法によって得られる表面粗さの傾向はあらかじめ異なる
表面粗さは、どのような加工方法を選ぶかによって、おおよその傾向が決まってきます。
| 加工方法 | 一般的な粗さの傾向 |
|---|---|
| フライス加工・旋削加工 | 比較的粗め(Ra数μm〜十数μm程度)になりやすい |
| 平面研削・円筒研削 | 切削加工より滑らかな仕上がり(Ra数μm以下)が得やすい |
| ラッピング・研磨仕上げ | 非常に滑らかな仕上がり(Ra1μm未満)を実現できる |
図面で厳しい表面粗さが指定されている場合、通常の切削加工だけでは求める粗さに届かないことがあり、その場合は研削や研磨といった仕上げ工程を追加する必要があります。逆に、粗さの指定がそれほど厳しくない面に対して過剰な仕上げ加工を行うことは、コストと時間の無駄につながってしまいます。図面の指定を正確に読み取り、必要十分な加工方法を選ぶという視点が大切です。
粗さ指定の見落としが原因で起きたトラブルの一例
たとえば、図面の一部の面にだけ厳しい表面粗さが指定されていたにもかかわらず、それに気づかず全体を同じ条件で加工してしまったケースを考えてみましょう。気密性が求められるシール面の粗さが不足していたため、完成後の検査で液漏れが発覚し、該当箇所だけ再加工が必要になったという事態につながることがあります。
このような手戻りは、図面全体をひと目見ただけでは気づきにくく、面ごとの粗さ指定を一つずつ丁寧に確認する習慣がないと見落としてしまいがちです。「図面には、すべての面に同じ粗さが指定されているとは限らない」という前提を持ち、面ごとの指示を注意深く読み取ることが、こうしたトラブルを防ぐために欠かせません。
表面粗さは表面粗さ計を使って数値として測定・確認する
実際の部品の表面粗さは、専用の測定機器を使って数値として確認します。
- 接触式表面粗さ計:先端の触針で表面をなぞり、上下動から凹凸を測定する最も一般的な方法
- 非接触式(レーザー・光学式):光を使って表面形状を測定し、柔らかい材料や精密部品にも対応できる
- 標準見本との比較:あらかじめ用意された粗さ標準片と目視・触感で比較する簡易的な確認方法
- 図面指示との照合:測定結果を図面に記載された許容範囲と照らし合わせて合否を判断する
最も広く使われているのが接触式表面粗さ計です。ダイヤモンドなどでできた微小な触針を表面に沿ってゆっくりと走らせ、その上下動を電気信号に変換して粗さを数値化します。ダイヤルゲージと同じように、機械的な変位を数値として読み取る仕組みが土台になっている測定器だといえます。日常的に使う測定器の中でも、特に繊細な取り扱いが求められる機器のひとつです。
表面粗さの測定に関するよくある質問
表面粗さは、部品のどの部分を測定すればよいですか?
図面で粗さが指定されている面を、指示された箇所で測定するのが基本です。ひとつの面でも、測定する位置によって数値がわずかに変動することがあるため、複数箇所を測定して傾向を確認することもあります。判断に迷う場合や、指示が曖昧に感じる場合は、自己判断せず先輩や検査担当者に確認しましょう。特に円筒形状の部品では、円周方向のどの位置を測定するかによっても結果が変わることがあるため、測定条件をそろえる意識が欠かせません。
未経験者が表面粗さを確認するときに気をつけたいこと
初めて表面粗さの確認を任されると、記号の読み方や測定方法に戸惑うことが多いはずです。
- 図面のRa・Rz表記と、対象となる面を正確に確認する
- 加工方法によって得られる粗さの傾向を理解しておく
- 測定器の触針を清潔に保ち、正確な測定条件を維持する
- 判断に迷う場合は、自己判断せず先輩や検査担当者に確認する
- 面ごとに粗さの指定が異なる可能性を常に意識しておく
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 図面の粗さ指定を確認せずに加工を始める | 対象面と求められる粗さの数値を事前に確認する |
| 数値が小さいほど良いと安易に判断する | 用途に応じた適切な粗さを理解したうえで加工・検査する |
| 測定器の汚れや摩耗を気にせず使い続ける | 触針の状態を定期的に確認し、正確な測定を維持する |
| すべての面を同じ条件で加工してしまう | 面ごとの粗さ指定の違いを図面で必ず確認する |
表面粗さは、目に見えにくい情報でありながら、部品の性能や寿命に直結する重要な指標です。数値の意味を正しく理解し、図面の指示を丁寧に読み取る姿勢が、確かな品質管理につながります。日々の検査の中でこの数値の意味を意識することが、見えない品質を守る力になっていきます。
まとめ
- 表面粗さとは、加工面に生じる微細な凹凸の度合いを数値化したもののこと
- Raは平均的な凹凸を、Rzは最大高低差を表す、それぞれ異なる考え方の指標である
- 摩擦・気密性・疲労強度・塗装密着性など、部品の機能に直接影響する
- 加工方法によって得られる粗さの傾向が異なり、必要に応じて研削・研磨を追加する
- 図面では記号と数値の組み合わせで、面ごとに求める粗さが指定される
- 接触式表面粗さ計をはじめとした専用機器で、数値として測定・確認する
- 数値が小さいほど良いとは限らず、用途に応じた適切な粗さを理解することが大切
表面粗さは、見た目にはわかりにくいながらも、部品の機能と寿命を支える大切な情報です。図面の記号を正確に読み取り、測定と確認を丁寧に行う姿勢が、確かなものづくりにつながります。数値ひとつの背後にある機能的な意味を理解することが、加工現場での判断力を高める第一歩になるはずです。
機械加工の基礎知識をもっと知りたい方は、円筒研削とは?やダイヤルゲージとは?もあわせてご覧ください。