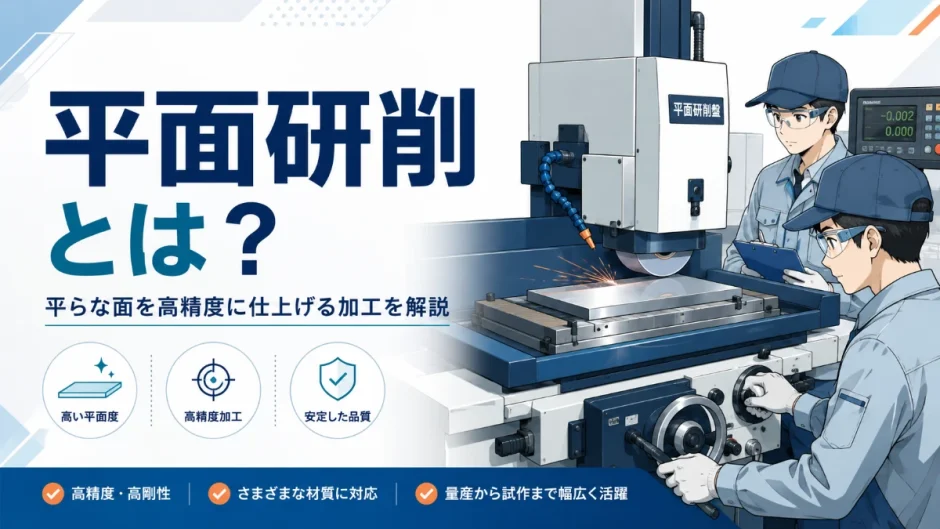

機械加工の現場で、金属のブロックや板が、まるで鏡のように平らでなめらかな面に仕上がっているのを見たことがあるかもしれません。この平らな面を作り出す加工が「平面研削」です。光を反射してぴかぴかと輝く仕上げ面は、精密加工ならではの美しさを感じさせます。
「フライス盤で平面を削るのと何が違うのか」と、初めて聞くと疑問に思う人も多いはずです。平面研削は、フライス加工よりもさらに高い精度と滑らかさを実現するために欠かせない仕上げ加工です。見た目には似ている「平らな面」でも、その精度には大きな差が生まれます。
この記事では、平面研削とは何か・なぜ必要なのか・どのような機械で行われるのかを、未経験者にもわかるように丁寧に解説します。
- 平面研削の意味と役割
- 平面研削が高精度な仕上げに欠かせない理由
- 平面研削の主な方式と機械の仕組み
- 平面研削を行ううえでの注意点
平面研削とは、砥石で平らな面を高精度に仕上げる加工のこと
平面研削とは、回転する砥石(といし)を使って、金属部品の平らな面をわずかずつ削り、高い精度となめらかな表面に仕上げる加工方法のことです。「平面研削盤」と呼ばれる専用の機械を使って行われ、機械加工の最終仕上げを担う重要な工程のひとつとされています。
フライス盤による切削加工では、刃物(エンドミルなど)で材料を削りますが、平面研削では無数の硬い砥粒が集まった砥石を使って、材料の表面をごくわずかずつ削り取っていきます。この違いによって、フライス加工よりもはるかに高い平面度と、なめらかな表面粗さを実現できます。刃物で切るのではなく、無数の粒でこすり取るというイメージを持つと、仕上がりの違いも理解しやすくなります。同じ「削る」という作業でも、原理が異なれば得られる精度もまったく変わってくるのです。
平面研削と円筒研削は対象とする形状が異なる研削加工
研削加工には、平面研削のほかに円筒研削があります。どちらも砥石を使って高精度に仕上げる点は共通していますが、対象とする形状が異なります。
| 比較項目 | 平面研削 | 円筒研削 |
|---|---|---|
| 対象形状 | 平らな面(ブロック状・板状の部品) | 円筒形の部品(シャフト・ピンなど) |
| 部品の動き | テーブルに固定した部品を往復させる | 部品自体を回転させながら削る |
| 主な用途 | 金型のベース、治具の基準面、板状部品の仕上げ | 軸受けと組み合わさる軸、精密な丸棒部品の仕上げ |
同じ「研削」という言葉が使われていても、平らな面を仕上げたいときは平面研削、丸い部品の外周を仕上げたいときは円筒研削というように、対象となる形状によって使う機械がまったく異なります。ひとつの部品の中に平らな面と円筒形の部分が両方ある場合、それぞれ別の研削盤で仕上げることも珍しくありません。
マグネットチャックの固定不足が原因で起きたトラブルの一例
たとえば、部品の底面に油や切りくずが残ったまま、マグネットチャックに固定して加工を始めてしまったケースを考えてみましょう。マグネットチャックは電磁石の力で部品を吸着しますが、接触面に異物が挟まっていると、部品が完全に密着せず、加工中にわずかに動いてしまうことがあります。
この状態で研削を進めると、狙った平面度が出ないだけでなく、最悪の場合は部品が外れて機械を傷つける危険もあります。「固定する前に、部品とマグネットチャックの接触面を清掃する」という基本的な確認作業が、精度と安全の両方を守るために欠かせません。
平面研削がフライス加工の後工程として必要とされる理由
なぜ、フライス盤で削った部品にさらに平面研削という工程を加える必要があるのでしょうか。理由を整理してみましょう。これらの理由は単独ではなく、組み合わさって精密部品づくりに欠かせない工程として位置づけられています。
| 理由 | 具体的な内容 |
|---|---|
| 平面度の向上 | フライス加工よりもさらに平坦で、うねりの少ない面に仕上げられる |
| 表面粗さの改善 | 刃物による切削痕が残らず、光沢のあるなめらかな面に仕上がる |
| 熱処理後の歪み修正 | 焼入れなどの熱処理でわずかに変形した部品を、正確な平面に修正できる |
| 密着性が求められる部品への対応 | 金型の合わせ面や治具のベースなど、ぴったり密着させたい面に使われる |
特に重要なのが、「密着性が求められる部品への対応」という役割です。金型の合わせ面や、精密機器のベースプレートのように、2つの面をぴったりと密着させる必要がある部品では、わずかな凹凸やうねりがあるだけで、すきまができたり性能が落ちたりすることがあります。平面研削によって高い平面度を実現することが、こうした部品の品質を左右します。目視ではわからないレベルの平坦さが、機械全体の性能に直結することもあります。
平面研削とフライス加工の違いに関するよくある質問
フライス加工だけでは、平らな面を作れないのですか?
フライス加工でも平面を削り出すことはできますが、平面研削ほどの平面度や表面のなめらかさを出すことは難しいのが実情です。特に、部品同士を密着させたい面や、S45Cのような材料を焼入れした後の高硬度な部品を仕上げる場合には、フライス加工の後に平面研削で仕上げることが一般的です。両方の加工を組み合わせることで、効率と精度をバランスよく実現できます。
平面研削には水平方式と竪型方式など複数の種類がある
平面研削盤には、砥石の軸の向きやテーブルの動き方によっていくつかの種類があります。
| 種類 | 内容 | 主な用途 |
|---|---|---|
| 横軸角テーブル型 | 砥石の軸が水平で、四角いテーブルが往復運動する | 最も一般的な方式。金型・治具・板状部品の仕上げ |
| 横軸円テーブル型 | 砥石の軸が水平で、円形のテーブルが回転する | 円形・リング状の部品の仕上げ |
| 竪軸型 | 砥石の軸が垂直に配置される | 広い面積を効率よく研削したい場合に使われる |
最も広く使われているのが横軸角テーブル型です。四角いテーブルに部品を固定し、テーブルを前後に往復させながら、上に配置された砥石で表面を少しずつ削っていきます。金型部品や治具のベースなど、平らな面を持つさまざまな部品の仕上げに使われています。汎用性の高さから、多くの機械加工工場で最初に導入される研削盤としても選ばれています。
部品の固定方法に関するよくある質問
平面研削をするとき、部品はどうやって固定するのですか?
多くの場合、「マグネットチャック」と呼ばれる、電磁石の力で鉄系の部品を吸着固定する装置が使われます。ボルトなどで機械的に固定する必要がないため、段取りの時間を大幅に短縮できるという利点があります。ただし、アルミや真鍮のように磁石にくっつかない材料の場合は、専用の治具で固定する必要があります。真鍮のような非鉄金属を扱う際は、固定方法が異なる点に特に注意しましょう。
平面研削では砥石の選定とクーラントによる冷却が重要になる
平面研削の品質を左右する要素として、砥石の選定と冷却の管理が挙げられます。
- 砥石の粒度:粗いほど早く削れるが表面は粗くなり、細かいほど時間はかかるが滑らかに仕上がる
- ドレッシング:使用中に目詰まりした砥石の表面を、専用工具で削り直して切れ味を回復させる
- クーラントの供給:研削熱を冷却し、加工面の焼け(研削焼け)を防ぐ
- 切り込み量:一度に削る量が多すぎると、平面度の悪化や研削焼けの原因になる
特に注意したいのが「研削焼け」という現象です。研削加工では、砥石と部品がこすれ合うことで大きな摩擦熱が発生します。冷却が不十分だと、部品の表面が瞬間的に高温になり、変色や硬度の低下といった品質不良につながることがあります。黒皮が残った状態の材料をいきなり研削すると、砥石に大きな負担がかかることもあるため、事前の下処理も重要です。特に量産部品では、この下処理を怠ると砥石の消耗が早まり、加工コスト全体に影響することもあります。
研削焼けに関するよくある質問
研削焼けが起きているかどうかは、どうやって確認しますか?
加工面に薄い変色(青みがかった色や茶色っぽい色)が現れることがあり、目視で気づく場合もあります。ただし、内部の硬度変化までは見た目だけで判断できないこともあるため、硬度検査などで確認することもあります。異常を感じたら自己判断で出荷せず、必ず検査担当者に確認しましょう。特に重要な機能部品では、目視だけに頼らず定期的な抜き取り検査を行う職場も多くあります。
平面研削加工の基本的な作業手順を知っておく
平面研削の作業は、多くの現場で次のような手順で進められます。段取りから仕上げまで、一つひとつの工程を確実にこなすことが精度確保の鍵になります。
- ①部品の固定:マグネットチャックや治具を使って、部品を正確に固定する
- ②砥石とのすり合わせ確認:テーブルを動かしながら、部品と砥石の位置関係を確認する
- ③粗研削:大まかな寸法まで、比較的多めに削り込む
- ④仕上げ研削:最終的な平面度・表面粗さに向けて、少しずつ精密に削る
- ⑤寸法・平面度の測定:マイクロメーターやダイヤルゲージなどで、指定された精度に収まっているか確認する
特に仕上げ研削の段階では、削る量がミクロン単位になることも珍しくありません。わずかな条件の違いが仕上がりに直結するため、粗研削と仕上げ研削を分けて、徐々に精度を高めていくという段階的な進め方が基本になっています。急いで一度に仕上げようとせず、着実に精度を積み上げていく忍耐強さが、平面研削のオペレーターには求められます。
未経験者が平面研削を任されたときに気をつけたいこと
初めて平面研削の作業を任されると、砥石の扱いや測定の細かさに戸惑うことが多いはずです。基本を丁寧に押さえることで、少しずつ自信を持って作業できるようになります。
- 部品の固定が正確にできているか確認する
- 砥石の状態(目詰まり・摩耗)を作業前に確認する
- 切り込み量を自己判断で変更せず、指定された条件を守る
- 仕上げ研削では、こまめに寸法・平面度を測定しながら進める
- 加工後は部品表面に切りくずや油分が残っていないか確認する
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 砥石の状態を確認せずに加工を始める | 目詰まりや摩耗がないか、作業前に確認する |
| 一気に大きく削り込もうとする | 粗研削と仕上げ研削を分け、徐々に精度を高める |
| クーラントの供給を軽視する | 研削焼けを防ぐため、十分な冷却を確保しながら加工する |
| 部品と固定面の清掃を怠る | マグネットチャックとの接触面の異物を毎回取り除いてから固定する |
平面研削は、機械加工の中でも特に精密さが求められる工程です。最初はミクロン単位の感覚がつかみにくいかもしれませんが、測定と確認を丁寧に繰り返すことで、少しずつ精度への理解が深まっていきます。焦らず基本の手順を守りながら経験を積むことが、精密加工の技術を身につける一番の近道です。
まとめ
- 平面研削とは、回転する砥石で平らな面を高精度に仕上げる加工方法のこと
- フライス加工よりも高い平面度と、なめらかな表面粗さを実現できる
- 熱処理後の歪み修正や、密着性が求められる部品の仕上げにも使われる
- 円筒研削とは対象とする形状が異なり、平らな面の仕上げに特化している
- 横軸角テーブル型・横軸円テーブル型・竪軸型など、目的に応じた種類がある
- マグネットチャックによる固定や、クーラントによる冷却が加工品質を左右する
- 粗研削と仕上げ研削を分け、こまめな寸法測定を行うことが精度確保の基本になる
平面研削は、機械加工の最終仕上げを担う、精密さと丁寧さが求められる工程です。砥石や測定の基本を理解し、一つひとつの手順を丁寧に行う姿勢が、高精度な部品づくりにつながります。地道な確認作業の積み重ねが、ミクロン単位の世界で求められる品質を実現する土台になっています。
機械加工の基礎知識をもっと知りたい方は、円筒研削とは?やダイヤルゲージとは?もあわせてご覧ください。