
鉄工所や金属加工の現場で材料棚を見ると、表面が黒くザラザラとした鉄材が並んでいることがあります。これが「黒皮」と呼ばれる状態の材料です。「なぜ表面が黒くて粗いのか」「このまま使っていいのか」と、初めて見ると疑問に思う人も多いはずです。銀色でつるつるした材料との見た目の違いに、戸惑う人も少なくないでしょう。
黒皮は、鉄材が作られる過程で自然にできる膜であり、加工前に知っておくべき特徴と注意点がいくつかあります。
この記事では、黒皮とは何か・なぜできるのか・加工前にどんな点に注意すべきかを、未経験者にもわかりやすく丁寧に解説します。
- 黒皮の意味とできる仕組み
- 黒皮を残す場合と除去する場合の違い
- 黒皮を除去せずに加工した場合のリスク
- 黒皮のある材料を扱ううえでの注意点
黒皮とは、熱間圧延でできる鉄材表面の酸化膜のこと
黒皮(くろかわ)とは、鉄鋼材料を高温で加工する「熱間圧延」の過程で、鉄の表面にできる黒っぽい酸化膜のことです。「ミルスケール」とも呼ばれます。
鉄鋼材料は、製鉄所で加熱された鋼片を高温のまま何度もローラーで圧延し、板や棒などの形状に成形していきます。この工程では、材料の表面が高温の空気にさらされるため、鉄と酸素が反応して酸化鉄の膜ができます。これが黒皮であり、熱間圧延で作られた鉄材には、基本的にこの黒皮が表面に付いた状態で出荷されます。そのため、金属加工の現場に届く鉄材の多くは、最初から黒皮が付いていることを前提に扱われます。
黒皮ができる仕組みは高温での酸化反応にある
黒皮がなぜ発生するのか、その仕組みを見てみましょう。
| 工程 | 内容 |
|---|---|
| 加熱 | 圧延前の鋼片を1000度前後の高温にじっくり加熱する |
| 圧延 | 高温のまま何度もローラーに通し、板・棒などの形状に成形する |
| 表面酸化 | 高温の鉄表面が空気中の酸素と反応し、酸化鉄の膜ができる |
| 冷却 | 成形後に冷却され、黒皮が付いた状態のまま材料として完成する |
この黒皮は、材料内部の鉄そのものではなく、表面にできた酸化鉄の層です。厚みは材料や条件によって異なりますが、一般的には数十マイクロメートル程度と言われています。見た目には黒く硬い膜ですが、内部の鉄そのものの性質とは異なる、いわば「表面のコーティング」のような存在だと理解しておくとよいでしょう。表面だけの現象であるため、内部の鉄の強度や成分には基本的に影響しません。
黒皮は赤錆とは異なり材料内部を保護する役割もある
黒皮と混同されやすいものに「赤錆(あかさび)」があります。どちらも鉄の表面にできる変化ですが、性質はまったく異なります。
| 比較項目 | 黒皮 | 赤錆 |
|---|---|---|
| できる原因 | 熱間圧延時の高温での酸化 | 常温での水分・酸素との反応(腐食) |
| 色・質感 | 黒っぽく硬い膜 | 赤茶色でもろく崩れやすい |
| 材料への影響 | 一定の保護膜として機能する面もある | 進行すると内部まで腐食が広がる |
黒皮は、ある程度、材料内部を保護する役割も果たしています。黒皮の膜があることで、保管中の急激な錆の進行をある程度防ぐ効果が期待できるためです。ただし、黒皮があるからといって錆びないわけではなく、長期間湿気の多い環境に置かれれば、黒皮の下や隙間から赤錆が発生することもあります。黒皮は「錆びない保証」ではなく、あくまで加工前の一時的な保護膜と捉えておくとよいでしょう。材料を長期保管する場合は、黒皮の有無に関わらず、保管環境にも気を配ることが大切です。
黒皮を残す場合と除去する場合では加工の意図が異なる
黒皮付きの材料は、用途によって黒皮を残したまま使う場合と、除去してから使う場合があります。
| 使い方 | 内容 | 主な用途 |
|---|---|---|
| 黒皮を残したまま使う | 表面の見た目や寸法精度が重視されない部分に使う | 建築用の鉄骨、構造材、後で塗装する部材など |
| 黒皮を除去してから使う | 正確な寸法や美しい表面が求められる部分に使う | 精密機械部品、めっき前の下地、溶接前の接合部など |
建築用の鉄骨などでは、黒皮がついたまま使われることも珍しくありません。構造材としての強度には問題がなく、その後に塗装をすることで見た目や防錆性も確保できるためです。一方、機械部品として精密な寸法が求められる場合や、溶接・めっきをきれいに仕上げたい場合には、加工前に黒皮を除去することが一般的です。同じ「鉄材」であっても、使われる場所によって求められる下処理はまったく異なるということを覚えておきましょう。
黒皮の見分け方に関するよくある質問
黒皮がついているかどうかは、見ただけでわかりますか?
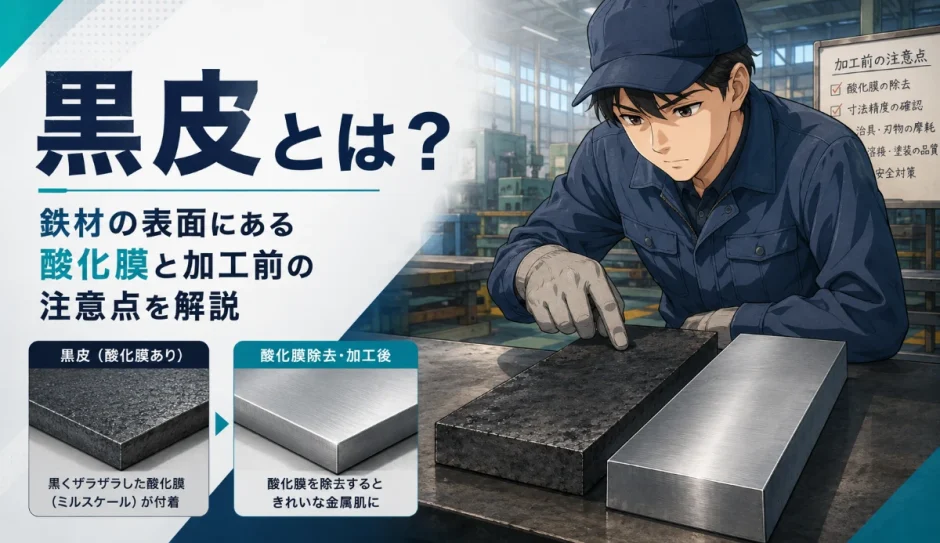
はい、比較的わかりやすい特徴があります。黒皮がついた材料は、表面が黒くザラザラとした質感をしており、光沢がありません。一方、黒皮を除去した材料(丸棒であれば「ミガキ材」と呼ばれることが多い)は、表面が銀色でなめらかな光沢を持っています。触ってみても質感の違いがはっきりわかることが多いです。慣れてくると、遠目に見ただけでもどちらの材料か判別できるようになります。
黒皮材とミガキ材ではコストと用途の使い分けがある
鉄材を購入する際には、黒皮がついたままの「黒皮材」と、あらかじめ黒皮を除去した「ミガキ材」のどちらかを選ぶことになります。
| 種類 | 特徴 | コストの傾向 |
|---|---|---|
| 黒皮材 | 熱間圧延のまま、表面に黒皮が残っている状態 | ミガキ材より安価な傾向がある |
| ミガキ材 | あらかじめ表面を削るなどして黒皮を除去済み | 加工の手間が省ける分、黒皮材より高価な傾向がある |
寸法精度がそれほど求められない部材や、どうせ大きく削り込む部品には安価な黒皮材が使われることが多く、逆に、削る量を最小限にしたい精密部品や、表面をそのまま活かしたい部品にはあらかじめ黒皮が除去されたミガキ材が選ばれる傾向があります。どちらを選ぶかは、製品の要求精度・加工コスト・材料費のバランスを考えて決められます。
新人のうちは、材料の発注や選定を任されることは少ないかもしれませんが、「なぜこの部品には黒皮材が使われているのか」「なぜあの部品はミガキ材なのか」を意識して観察することが、材料に関する知識を深める良い機会になります。日々の作業の中でこうした視点を持てるようになると、将来的に材料選定や図面の理解にも役立つ土台ができていきます。
黒皮を除去せずに加工すると寸法精度や仕上がりに影響する
黒皮を除去しないまま精密な加工をしてしまうと、次のような問題が起こる可能性があります。
- 寸法のばらつき:黒皮の厚みが均一でないため、正確な基準面として使うには適さない
- 工具の摩耗:黒皮は硬く、切削工具の刃先を通常より早く傷めることがある
- 溶接不良:黒皮が残っていると、溶接時に不純物として混入し欠陥の原因になりやすい
- 塗装・めっき不良:黒皮の上に塗装やめっきをすると、密着不良で剥がれやすくなってしまう
特に見落とされがちなのが、黒皮が切削工具に与える負担です。黒皮は硬い酸化物であるため、通常の鉄そのものよりも工具の刃先を摩耗させやすい性質があります。精密な寸法出しをする最初の1回目の加工(黒皮を落とす荒加工)では、あえて工具の条件を調整したり、専用の工具を使ったりすることもあります。
黒皮除去のタイミングに関するよくある質問
黒皮はいつ除去すればよいのですか?
加工の最初の段階、つまり荒加工の工程で除去することが一般的です。図面や指示書に「黒皮除去」の指定がある場合は、その指示に従って加工の初期段階で取り除きます。判断に迷う場合は、自己判断で加工を進めず、先輩や工程担当者に確認しましょう。指示がなくても、寸法精度が求められる箇所は基本的に黒皮を除去してから仕上げるのが一般的な考え方です。
黒皮の見落としが原因で起きたトラブルの一例
たとえば、黒皮付きの材料だと気づかずに、仕上げ用の刃物でいきなり削り始めてしまったケースを考えてみましょう。仕上げ用の刃物は、きれいな表面を作ることを目的としており、硬い黒皮を削ることは想定されていません。硬い黒皮に刃先が食い込むと、急激な摩耗や刃こぼれが発生し、想定していたよりも早く工具の交換が必要になってしまいます。
さらに、摩耗した刃物のまま加工を続けてしまうと、本来の仕上げ精度が出せなくなり、後工程で寸法不良が発覚することもあります。「黒皮付きの材料には、まず荒加工用の工具で黒皮を落としてから、仕上げ用の工具に切り替える」という基本の手順を守ることが、工具と製品の両方を守ることにつながります。
黒皮は切削・研削・薬品処理などで除去する
黒皮を除去する方法にはいくつかの種類があります。
| 除去方法 | 内容 |
|---|---|
| 切削加工 | 旋盤やフライス盤で表面を削り、黒皮ごと除去する |
| 研削・研磨 | グラインダーやサンダーで表面を磨いて除去する |
| ショットブラスト | 研磨材を吹き付けて、広い面の黒皮を一気に除去する |
| 酸洗い(薬品処理) | 酸性の薬液に浸して、化学的に黒皮を溶かし除去する |
個別の部品加工では切削加工による除去が一般的で、旋盤やフライス盤で削る最初の一削りが、実質的に黒皮を落とす工程を兼ねていることが多いです。一方、大量の鋼材や広い面積の黒皮を効率的に落としたい場合は、ショットブラストや酸洗いといった専用の処理が使われます。どの方法を選ぶかは、材料の量・形状・求められる仕上がりによって現場ごとに判断されています。
未経験者が黒皮のある材料を扱うときに気をつけたいこと
初めて黒皮付きの材料を扱うと、通常の材料とどう違うのか戸惑うことが多いはずです。
- 図面に黒皮除去の指定があるかを必ず確認する
- 黒皮部分を基準面として測定しない(除去後の面を基準にする)
- 最初の削り込みでは、工具への負担を考慮した条件を意識する
- 判断に迷う場合は、自己判断せず先輩に確認する
特に配属されたばかりの頃は、黒皮材とミガキ材の見分けがつきにくいものです。実際に手で触れたり、削った際の削りくずの様子を観察したりすることで、少しずつ材料の違いを見分けられるようになっていきます。
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 黒皮の状態のまま寸法を測定して基準にする | 黒皮を除去した後の面を基準にして測定する |
| 通常と同じ条件でいきなり仕上げ加工に入る | 黒皮を落とす荒加工を経てから仕上げ加工に進む |
| 黒皮の有無を気にせず溶接する | 必要に応じて黒皮を除去してから溶接する |
黒皮は、鉄材が作られる過程で自然にできるものであり、特別なトラブルではありません。ただし、加工の目的に応じて残すか除去するかを正しく判断する必要があり、この判断が製品の品質に直結します。最初は見分けがつきにくくても、実物を数多く触るうちに、材料の状態を見極める感覚が自然と身についていくものです。焦らず経験を積み重ねていきましょう。
まとめ
- 黒皮とは、熱間圧延の過程で鉄材の表面にできる黒い酸化膜のこと
- 高温での圧延中に鉄と酸素が反応してできる、表面のコーティングのような層
- 赤錆とは異なり、一定の保護膜としての役割も持つが錆びない保証ではない
- 建築用鉄骨などでは残したまま使われ、精密部品では除去してから使われることが多い
- 除去せずに加工すると、寸法のばらつきや工具の摩耗、溶接・塗装不良の原因になる
- 切削・研削・ショットブラスト・酸洗いなど、複数の除去方法がある
- 黒皮を基準面として測定しないなど、図面の指定に沿った丁寧な扱いが求められる
黒皮は、鉄材が生まれる過程で自然にできる特徴であり、正しく理解して扱えば何も難しいことはありません。加工の目的に応じて残すか除去するかを判断する視点を持つことが、正確な金属加工につながります。材料を見たときに「これは黒皮材か、ミガキ材か」を意識するだけでも、加工の段取りを考える視野が広がります。
金属加工の基礎知識をもっと知りたい方は、S45Cとは?やはめあい公差とは?もあわせてご覧ください。