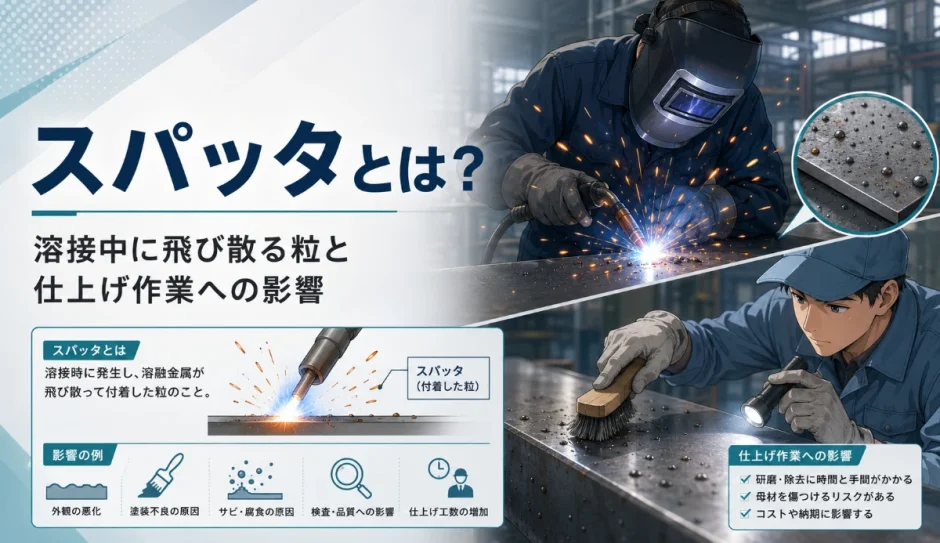

溶接作業をしている現場をのぞくと、火花のような小さな金属の粒が周囲に飛び散っている様子を目にします。これが「スパッタ」です。溶接後、材料の周りに黒っぽい粒がこびりついているのを見たことがある人も多いのではないでしょうか。花火のように四方八方へ飛び散る様子は、溶接現場ならではの光景です。
「多少飛び散るのは仕方ないのでは」と思うかもしれませんが、スパッタの発生量は、溶接条件の適切さや仕上げ作業の手間、さらには製品の品質にまで影響する見過ごせない要素です。ベテランになるほど、この発生量の違いに敏感になっていきます。
この記事では、スパッタとは何か・なぜ発生するのか・仕上げ作業にどう影響するのかを、未経験者にもわかるように丁寧に解説します。
- スパッタの意味と発生の仕組み
- スパッタが発生する主な原因
- スパッタが仕上げ作業や品質に与える影響
- スパッタを減らすための対策
スパッタとは、溶接中に飛び散る金属の粒のこと
スパッタとは、アーク溶接などの際に、溶けた金属が細かい粒となって周囲に飛び散る現象、またはその飛び散った粒そのものを指す言葉です。英語の「Spatter(飛び散る)」がそのまま用語として現場で使われています。
溶接では、溶接棒や溶接ワイヤーの先端に強い電流が流れることでアーク(電気の放電)が発生し、その熱で金属を溶かして接合します。このとき、溶けた金属の一部が、意図した溶接部分ではなく周囲に飛び散ってしまうことがあり、これがスパッタです。飛び散った金属は冷えて固まり、材料の表面や周辺の設備にこびりついて残ります。床や作業台に飛び散ったスパッタが積もっていくのも、溶接現場ではよく見られる光景です。
スパッタは電流・電圧・シールドガスなどの条件で発生量が変わる
スパッタがなぜ発生するのか、主な原因を見ていきましょう。単一の原因というより、複数の要素が重なって発生量が変化することがほとんどです。
| 原因 | 内容 |
|---|---|
| 電流が高すぎる | 金属が過剰に溶けて不安定になり、周囲に飛び散りやすくなる |
| アークが不安定 | アークの長さや角度が安定しないと、溶滴が乱れて周囲に飛散する |
| シールドガスの不良 | ガスの流量不足や周囲の風の影響で、溶接部が適切に保護されない |
| 母材表面の汚れ | 錆・油分・水分などが原因で、溶接中に想定外の反応が起こる |
| ワイヤーの突き出し長さ | ワイヤーの突き出しが長すぎると、アークが不安定になりやすくなる |
特に多いのが電流設定の不適切さです。電流が高すぎると、溶けた金属の粒(溶滴)が大きく不安定になり、アークの圧力で弾き飛ばされるようにスパッタが発生します。また、母材表面に錆や油分が残っていると、溶接中にガスが発生し、それが原因で金属が飛び散ってしまうこともあります。溶接前の下地処理がスパッタの発生量にも影響するというのは、覚えておきたいポイントです。逆に言えば、条件と下地処理さえ整えば、スパッタの量は大きく減らすことができます。
スパッタの発生量に関するよくある質問
スパッタが多いのは、溶接技術が未熟だからですか?
技術的な要因もありますが、それだけが原因とは限りません。電流・電圧の設定、シールドガスの種類や流量、母材の状態など、さまざまな条件が組み合わさってスパッタの量は変化します。同じ作業者でも、条件が変われば発生量は大きく変わるため、技術の巧拙だけで判断できるものではありません。スパッタが多いときはまず条件面を疑ってみることが、原因究明への近道です。
スパッタは飛散によるやけどや火災のリスクも伴う
スパッタは、品質面だけでなく安全面でも注意が必要な現象です。飛び散った金属粒は高温であり、人体に触れればやけどの原因になりますし、周囲に可燃物があれば火災につながる危険性もあります。溶接作業に慣れていない人ほど、この危険性を軽視しがちなので注意が必要です。
| リスク | 内容 |
|---|---|
| やけど | 高温の金属粒が肌や衣服に付着し、火傷を負うことがある |
| 火災 | 周辺に可燃物があると、スパッタが着火源になることがある |
| 眼の損傷 | スパッタや飛散物が目に入ると、けがにつながる危険がある |
そのため、溶接作業を行う際には、防護服・保護めがね(遮光面)・防炎シートなどの安全対策が欠かせません。特に可燃物が近くにある環境では、溶接前に周囲を片付けたり、防炎シートで養生したりするなどの対策が求められます。スパッタは単なる仕上げの問題ではなく、作業者自身と周囲の安全にも直結する現象だという意識を持つことが大切です。慣れた作業者ほど油断しがちな部分でもあるため、基本の徹底が事故防止の鍵になります。
スパッタが多いと仕上げ作業の手間と品質の両方に影響する
スパッタは、単に見た目が悪くなるだけの問題ではありません。仕上げ作業や品質にも次のような影響を及ぼします。目に見える部分だけでなく、後工程全体のコストにも関わってくる要素です。
- 仕上げ作業の増加:付着したスパッタを除去する研磨・清掃の手間が増える
- 塗装・メッキ不良:スパッタが残った状態で塗装すると、剥がれや不具合の原因になる
- 外観品質の低下:製品表面にスパッタが残ると、見た目の印象が悪くなる
- 溶接材料のロス:飛び散った分だけ溶接材料が接合部に使われず、材料の効率が下がる
特に、塗装やメッキなど表面処理を行う製品では、スパッタの除去が非常に重要になります。スパッタが残ったまま塗装してしまうと、その部分だけ塗膜が浮いたり剥がれやすくなったりすることがあり、後から不具合として発覚するケースもあります。「多少のスパッタくらい問題ない」と軽視せず、丁寧に除去する意識が求められます。
スパッタの除去不足が原因で起きたトラブルの一例
たとえば、溶接後の製品にスパッタが数か所残ったまま、確認を省略して塗装工程に進んでしまったケースを考えてみましょう。塗料はスパッタの粒の表面にも一応は付着しますが、母材としっかり密着していないスパッタの上では、塗膜の食いつきが弱く、時間の経過とともに浮きや剥がれが生じやすくなります。
出荷後にこの塗装不良が発見された場合、製品を再度手直しするか、最悪の場合は返品・交換の対応が必要になることもあります。「見た目ではわかりにくい小さなスパッタでも、後工程に大きな影響を与える」ということを理解しておくと、除去作業の重要性がより実感しやすくなります。
スパッタを減らすには電流調整やシールドガスの見直しが有効
スパッタの発生量は、いくつかの工夫によって減らすことができます。条件を一つずつ見直していくことで、目に見えて発生量が変わることも珍しくありません。
| 対策 | 内容 |
|---|---|
| 電流・電圧の適正化 | 材料の厚みや溶接方法に合わせて適切な条件に調整する |
| シールドガスの見直し | ガスの種類や流量を最適化し、アークをより安定させる |
| 母材表面の清掃 | 錆・油分・水分などをあらかじめしっかり除去しておく |
| スパッタ防止剤の使用 | 溶接部周辺にスパッタ防止スプレーを事前に塗布し、付着を防ぐ |
スパッタ防止剤は、スプレーやジェルの形で母材表面に塗布し、スパッタが付着しにくい状態を作るための資材です。完全にスパッタの発生自体をなくすことはできなくても、付着を防ぐことで、後の除去作業を大幅に楽にすることができます。多くの現場で、日常的に使われている工夫のひとつです。塗布のタイミングや量は製品によって異なるため、作業手順書やベテラン作業者の指示に従うことが基本になります。
スパッタ対策の優先順位に関するよくある質問
スパッタを減らすために、まず何から見直せばよいですか?
まずは電流・電圧の設定が適切かどうかを確認することが基本です。多くの場合、条件表や過去の実績値をもとに設定されているため、その通りに設定できているかを見直しましょう。それでも改善しない場合は、シールドガスの流量や母材表面の状態を確認します。自己判断で条件を大きく変更するのではなく、先輩や工程担当者に相談しながら調整することをおすすめします。少しずつ条件を変えて結果を比較することも、原因を絞り込むうえで有効です。
付着したスパッタはグラインダーやタガネで除去する
発生してしまったスパッタは、溶接後の仕上げ作業で取り除く必要があります。付着の程度や求められる仕上がりの美しさによって、選ぶ道具や方法も変わってきます。
- グラインダー研磨:回転する研削工具で削り取る、現場で最も一般的な方法
- タガネ・スクレーパーでの除去:手作業でこそぎ落とす方法。比較的軽い付着に有効
- ワイヤーブラシでの除去:細かいスパッタを丁寧に擦り落とす
- ショットブラスト加工:研磨材を吹き付けて表面全体のスパッタや汚れを除去する
除去方法は、スパッタの付着量や製品の表面仕上げの要求水準によって使い分けられます。グラインダーは効率よく除去できる反面、力加減を誤ると母材まで削ってしまうことがあるため注意が必要です。特に薄板や精密な部品では、削りすぎによる寸法変化や外観の傷に気をつけながら作業することが求められます。作業に慣れるまでは、力を入れすぎず、少しずつ様子を見ながら削る意識を持つとよいでしょう。
未経験者がスパッタ対策で気をつけたいこと
初めて溶接作業やその仕上げを任されると、スパッタへの対応に戸惑うことが多いはずです。
- 溶接前に母材表面の錆・油分・水分がないか確認する
- 電流・電圧の設定を自己判断で変更せず、指定された条件を守る
- スパッタ防止剤を使う場合は、塗布のタイミングと範囲を確認する
- 除去作業では、母材を傷つけないよう力加減に注意する
特に配属されたばかりの頃は、スパッタの発生量が多いのか少ないのか自体を判断しづらいものです。先輩の溶接と自分の溶接を見比べながら、条件と仕上がりの関係を少しずつ感覚としてつかんでいきましょう。
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| スパッタが多くても気にせず作業を続ける | 発生量が多い場合は、条件に問題がないか確認する |
| 母材の汚れを確認せずに溶接を始める | 錆や油分を事前に清掃してから溶接する |
| グラインダーで力任せに削る | 母材を傷つけないよう、適切な力加減で除去する |
スパッタは、溶接作業につきものの現象ではありますが、条件を整えることである程度コントロールできるものでもあります。発生量の多さに気づいたら、それを「仕方ないこと」で片付けず、条件を見直すきっかけとして捉える姿勢が大切です。日々の観察を積み重ねることで、条件と発生量の関係が少しずつ体感的に理解できるようになっていきます。
まとめ
- スパッタとは、溶接中に溶けた金属が飛び散る現象、またはその粒のこと
- 電流の高さ・アークの不安定さ・母材の汚れなど複数の原因で発生する
- やけどや火災のリスクもあるため、防護具の着用など安全対策が欠かせない
- 仕上げ作業の手間増加、塗装不良、材料ロスなど品質・効率の両面に影響する
- 電流調整・シールドガスの見直し・スパッタ防止剤の使用などで発生量を抑えられる
- グラインダーやタガネなど、付着量や要求水準に応じた除去方法が使われる
- スパッタの多さを放置せず、条件見直しのきっかけとして捉える姿勢が大切
スパッタは、溶接という工程につきものの現象でありながら、条件次第で発生量をコントロールできる要素でもあります。原因を理解し、丁寧に対策・除去する習慣が、仕上がりの品質と作業効率の両方を高めることにつながります。日々の作業の中で発生量の変化に気づけるようになれば、条件調整の判断力も自然と身についていきます。
溶接の基礎知識をもっと知りたい方は、溶接ビードとは?や開先加工とは?もあわせてご覧ください。