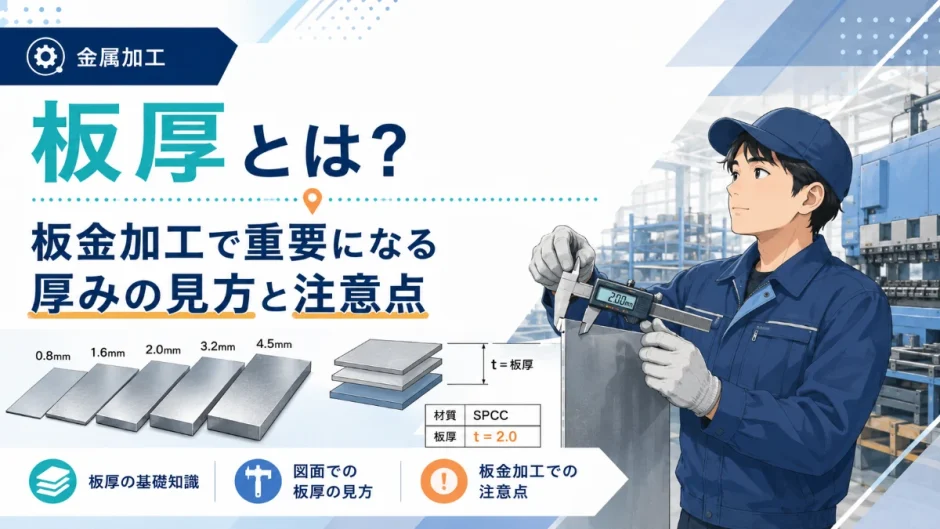

板金加工の図面を見ていると、材料名の横に「t1.6」「t3.2」といった表記を目にすることがあります。この「t」に続く数字が「板厚」です。一見単純な数字に見えますが、板金加工の現場ではこの板厚をどう読み取り、どう扱うかが仕上がりの品質を大きく左右します。わずか0.数ミリの違いが、加工全体の成否を分けることも珍しくありません。
「板厚くらい、ただの厚みの数字では」と思うかもしれませんが、板厚は加工方法の選定から金型の選び方、強度の見積もりまで、さまざまな判断に深く関わる重要な情報です。
この記事では、板厚とは何か・図面でどう表されるのか・加工時にどんな点に注意すべきかを、未経験者の方にもわかるように丁寧に解説します。
- 板厚の意味と図面での表し方
- 板厚が加工方法の選定に影響する理由
- 板厚と公差・強度の関係
- 板厚を確認するときの注意点
板厚とは、板金材料の厚み方向の寸法のこと
板厚とは、鋼板やアルミ板など、板状の金属材料が持つ厚み方向の寸法のことです。図面上では、材料記号の前後に「t」というアルファベットを添えて、「t1.6」「t3.2」のように表記されるのが一般的です。この「t」は、英語の「thickness(厚み)」の頭文字に由来しています。板金加工の図面において、材質と並んで最初に確認すべき情報のひとつだといえます。
板厚は、単なる寸法の一つに見えるかもしれませんが、板金加工では「材料そのものの個性」を決める最も基本的な情報です。同じ材質・同じ形状の部品であっても、板厚が変われば、必要な加工力も、仕上がりの強度も、選ぶべき金型もすべて変わってきます。図面上のたった一つの数字が、加工現場のあらゆる判断の起点になっているといっても過言ではありません。
板厚は加工方法や金型の選定を左右する重要な情報である
なぜ板厚がこれほど重要視されるのか、理由を整理してみましょう。加工の現場では、この板厚という一つの数字がさまざまな判断の起点になっています。板厚を軽視すると、後の工程すべてに影響が及ぶことも珍しくありません。
| 理由 | 具体的な内容 |
|---|---|
| 曲げ加工の条件が変わる | プレスブレーキで使うV幅の金型は、板厚に応じて正しく選ぶ必要がある |
| 切断・レーザー加工の条件が変わる | 厚い板ほど切断に時間がかかり、出力や送り速度の設定も変える必要がある |
| 強度・剛性が変わる | 板厚が増すほど強度は上がるが、それに伴い重量やコストも増加する |
| 溶接条件が変わる | 板厚に応じた電流・溶接速度を選ばないと、溶け込み不足や穴あきが起こりやすい |
特に重要なのが、「曲げ加工の条件が変わる」という点です。プレスブレーキで板金を曲げる際には、板厚に対して適切なV幅のダイを選ぶ必要があります。板厚が変われば、必要なV幅も、曲げに必要な力も変わるため、板厚を正確に把握しないまま加工を始めることは、金型の破損や不良品の発生につながりかねません。同じ角度に曲げたい場合でも、板厚が違えばスプリングバックの量まで変わってくるため、板厚の確認はあらゆる加工条件設定の出発点になります。
板厚と加工力の関係に関するよくある質問
板厚が2倍になると、曲げるために必要な力もそのまま単純に2倍になるのですか?
単純に2倍になるわけではありません。曲げ加工に必要な力は、板厚のおよそ2乗に比例して増加するといわれています。つまり、板厚が2倍になると、必要な力はおよそ4倍近くまで増えることがあります。厚い板を加工する際は、機械の能力が十分かどうかも含めて確認することが大切です。無理な条件で加工しようとすると、機械への負荷が過大になり、故障や事故につながるおそれもあります。
板厚は重量・材料コストにも直結する設計上の重要な決定要素
板厚は、加工方法だけでなく、製品の重量やコストにも直接影響する要素です。設計の初期段階からこの視点を持っておくことが大切です。目に見える形状だけでなく、板厚という数字が製品全体のバランスを大きく左右します。
| 板厚の選び方 | 影響 |
|---|---|
| 板厚を薄くする | 軽量化・材料コストの削減につながるが、強度や剛性は低下する |
| 板厚を厚くする | 強度・剛性は向上するが、重量増加・材料コスト増加・加工の難易度上昇につながる |
設計者は、製品に求められる強度と、コスト・重量とのバランスを考慮しながら、最適な板厚を選定しています。必要以上に厚い板厚を選んでしまうと、コストや重量の面で不利になり、逆に薄すぎる板厚を選ぶと、強度不足による変形や破損のリスクが高まります。板厚の選定は、設計における重要な判断のひとつです。同じ製品でも、板厚をわずかに変えるだけで、性能・コスト・重量のバランスが大きく変わることがあります。
板厚の見誤りが原因で起きたトラブルの一例
たとえば、図面の板厚表記を見誤り、指定よりも薄い材料で加工を進めてしまったケースを考えてみましょう。板厚が薄いと、製品に求められる強度が不足し、実際に使用する段階になって変形や破損が発生してしまうおそれがあります。
このような見誤りは、加工自体は問題なく進んでしまうため、完成後の検査や実使用の段階になってから発覚することが多いという特徴があります。「t1.6」と「t1.2」のように、数字がわずかに違うだけの表記を見間違えないよう、材料を受け入れる段階、加工を始める段階の両方で板厚を確認する習慣が、こうしたトラブルを防ぐために欠かせません。特に似た数字が並ぶ図面では、老眼鏡やルーペを使ってでも正確に読み取る慎重さが求められます。
板厚には規格化されたJIS標準の厚みがある
板金材料の板厚は、自由な数値が使われているわけではなく、JIS(日本産業規格)などで定められた標準的な厚みが広く流通しています。設計時にはこの標準ラインナップを踏まえて板厚を決めることが望ましいとされており、標準外の指定は避けるのが基本です。
| 板厚の目安 | 主な用途 |
|---|---|
| 0.5〜1.2mm程度 | 家電製品の筐体、薄いカバー類など軽量な部品 |
| 1.6〜3.2mm程度 | 機械のカバー、什器、一般的な板金部品全般 |
| 4.5mm以上 | 構造材、強度が求められる架台やフレームなど頑丈さが必要な部品 |
設計段階では、できるだけ標準的な板厚の中から選ぶことが基本とされています。標準外の特殊な板厚を指定してしまうと、材料の調達に時間がかかったり、コストが割高になったりすることがあるためです。SPCCのような一般的な板金材料でも、標準的な板厚のラインナップが用意されています。特注の板厚を発注すると、メーカーによる特別な圧延が必要になることもあり、通常よりも納期が長くなる傾向があります。
板厚の許容誤差に関するよくある質問
「板厚1.6mm」と表記されていても、実際にはぴったり1.6mmではないのですか?現場ではどう扱うべきでしょうか。
その通りです。板厚には「板厚公差」と呼ばれる許容範囲が定められており、実際の材料はこの範囲内でわずかにばらつきます。一般的な冷間圧延鋼板であれば、板厚1.6mmに対して±0.14mm程度の公差が定められていることが多く、規格によって数値は異なります。精密な加工では、この公差を踏まえた設計・加工が必要になります。特に複数の板金部品を組み合わせる製品では、それぞれの板厚公差が積み重なることで、想定以上のずれが生じることもあるため注意が必要です。
板厚を確認するときはマイクロメーターと図面表記の両方を見る
実際の現場で板厚を確認する際には、いくつかの注意点があります。慣れないうちは見落としがちなポイントも多いため、一つずつ丁寧に確認していきましょう。図面と実物の両方を照らし合わせる習慣が、確実な確認につながります。
- マイクロメーターでの実測:材料の複数箇所を測定し、公差内に収まっているか確認する
- 図面表記の見落とし防止:「t」の後の数字だけでなく、単位(mm)も必ず確認する
- 黒皮の有無の考慮:黒皮付きの材料は、表面の凹凸により実測値がばらつきやすい
- 材質による誤差の違い:材質によって板厚公差の規格が異なるため、材質と板厚をセットで確認する
特に注意したいのが「黒皮の有無の考慮」です。熱間圧延材のように表面に黒皮が付いた状態の材料は、黒皮の凹凸によって、測定する場所ごとに実測値がわずかに変わることがあります。精密な板厚測定が必要な場合は、黒皮を除去した面で測定するなど、測定条件をそろえることが大切です。同じ材料でも測定箇所によって数値がばらつくことを知らないと、思わぬ判断ミスにつながることがあります。
板厚測定の実例に関するよくある質問
板厚を測定するとき、どこを測ればよいですか?
一般的には、部品の複数箇所(端部・中央部など)を測定し、板厚が均一かどうかを確認します。特定の1点だけを測って判断すると、その部分がたまたま公差の端に近い値だった場合、誤った判断をしてしまうことがあります。判断に迷う場合は、自己判断せず先輩や検査担当者に確認しましょう。特に大きな部品では、四隅と中央部など、代表的な数か所を決めて測定することで、効率よく全体の傾向を把握できます。
未経験者が板厚を確認するときに気をつけたいこと
初めて板厚の確認を任されると、公差の考え方や測定方法に戸惑うことが多いはずです。基本を丁寧に押さえていくことで、少しずつ確実な判断ができるようになります。
- 図面の「t」表記と単位を必ず確認する
- マイクロメーターで複数箇所を測定し、公差内に収まっているか確認する
- 黒皮の有無によって測定値がばらつく可能性を考慮する
- 板厚に応じた加工条件(金型・溶接条件など)を自己判断で変更しない
| 避けたい進め方 | 望ましい進め方 |
|---|---|
| 板厚を確認せずに加工条件を決める | 図面の板厚表記を確認してから、金型や条件を選定する |
| 1箇所だけ測定して合格と判断する | 複数箇所を測定し、公差内に収まっているか確認する |
| 黒皮の凹凸を考慮せず測定する | 測定条件をそろえ、必要に応じて黒皮を除去してから測定する |
| 板厚の数字を見間違えたまま作業を進める | 材料受け入れ時と加工開始前の両方で板厚を再確認する |
板厚は、板金加工のあらゆる工程の土台となる、基本中の基本の重要な情報です。数字ひとつの違いが、加工条件や仕上がりの品質に大きく影響することを理解し、丁寧に確認する習慣を身につけることが大切です。慣れてくると、図面の数字を見ただけで、おおよその加工の難易度や必要な設備がイメージできるようになっていきます。
まとめ
- 板厚とは、板状の金属材料が持つ厚み方向の寸法のことで、図面では「t」で表記される
- 曲げ加工の金型選定や切断条件、強度など、加工全体に影響する重要な情報である
- 曲げに必要な力は板厚のおよそ2乗に比例して増加する
- 板厚は重量・材料コストにも直結し、設計段階でのバランスの取れた選定が求められる
- 板厚にはJIS標準の規格があり、標準的な厚みを選ぶことがコスト面でも有利になる
- 実際の板厚には公差があり、図面表記どおりぴったりの厚みとは限らない
- 黒皮の有無や測定箇所による誤差を考慮し、複数箇所を測定することが確認の基本になる
板厚は、板金加工のすべての工程に関わる基本情報でありながら、見落とされやすいポイントでもあります。図面の「t」表記を正確に読み取り、丁寧に確認する姿勢が、正確な板金加工へとつながります。当たり前に見える情報ほど、確認を怠らないという意識が、品質トラブルを未然に防ぐ最大のポイントになります。
金属加工の基礎知識をもっと知りたい方は、プレスブレーキとは?やSPCCとは?もあわせてご覧ください。